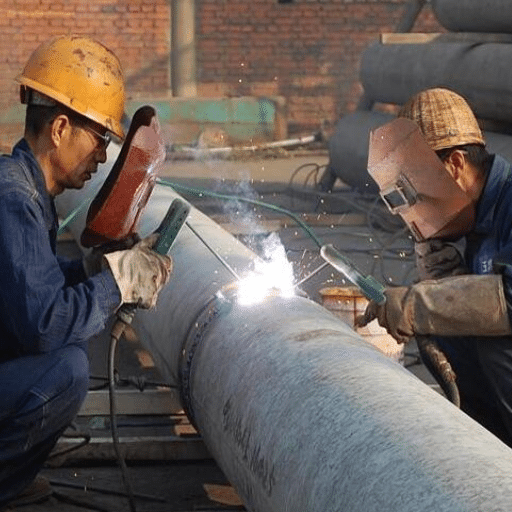
I-Welding cast iron ngumsebenzi okhethekileyo ofuna ukuchaneka, ubuchule, kunye nokusetyenziswa kwenkqubo echanekileyo ukufezekisa ukugqiba ixesha elide kunye nokusebenzayo. Ngokungafaniyo nezinye iintsimbi, eziphawulwa ngokuba brittleness kunye nendalo entsonkothileyo yemetallurgical, ukuwelda kwentsimbi etyhidiweyo kunika umngeni okhethekileyo. Ingaba ibhlokhi ye-injini eqhekekileyo, iziqwenga zoomatshini boshishino, okanye isinyithi sakudala sidityaniswe kunye? Umntu oya kukucebisa kuyo yonke imiba yobugcisa bentsimbi ye-welding uya kuxhamla. Esi sikhokelo siya kukuthatha kuwo onke amanqanaba endlela yokuwelda intsimbi ngokufanelekileyo, kunye neenkcazo ezinobulumko zeempazamo eziqhelekileyo kunye neendlela zokuziphepha. Ukusuka kwisigqibo sendlela ye-welding kunye nezixhobo ukuya kulungiselelo olunengqiqo, ukutshisa kwangaphambili, kunye nonyango lwasemva kwe-weld, uya kuvuna ulwazi lwe-weld cast iron ngokuzithemba ngokusebenzisa eyona projekthi inzima. Ngoku lixesha lokwandisa ubuchwephesha bakho kwaye unyuse amandla akho e-welding ukuya kwinqanaba elikhethekileyo.
Intshayelelo yeWelding Cast Iron
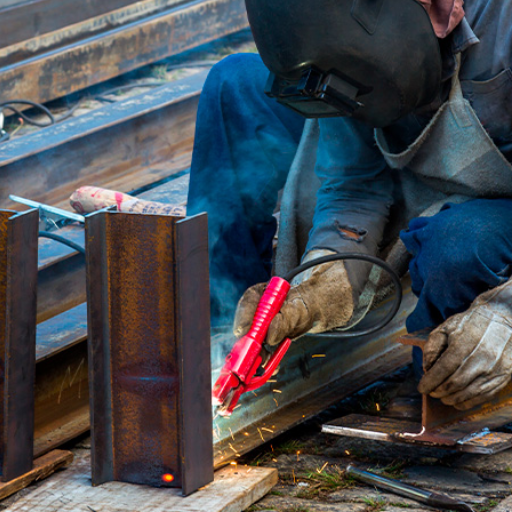
I-Cast iron welding sisicelo esinqabileyo esifuna ukulungiswa ngononophelo kunye nobuchule bokuqinisekisa ukuthembeka kwesakhiwo kunye nokuphila ixesha elide. Ukuba yi-brittle material equka intsimbi, ikhabhoni, kunye nesilicon, intsimbi egayiweyo ithande ukuqhekeka ngexesha lokuwelda ngenxa yokudityaniswa kwayo okuphantsi, kudityaniswa nomxholo ophezulu wekhabhoni. Ukusebenzisa i-cast iron welding ngempumelelo, kuyimfuneko ukuqonda iimpawu ezithile zezi zinto.
Ecaleni kokulungiswa kwe-weld, la manyathelo abandakanya ukukhetha eyona nkqubo ifanelekileyo ye-weld, ngokuqhelekileyo ikhuselwe intsimbi ye-arc welding (SMAW) ene-electrode esekelwe kwi-nickel. Ukufudumala kwangaphambili kunikwa, okunciphisa uxinzelelo lwe-thermal. Amazinga okupholisa okucothayo kunye nonyango lobushushu lwasemva kwe-weld lubalulekile ekunciphiseni amandla okuqhekeka. Ukucoca ngokucokisekileyo ngexesha lokulungiselela i-weld kwandisa ukwamkelwa kwidiphozithi ye-weld. Xa zisetyenziswa ngokuchanekileyo, ezi ndlela zinika abashiseli iindlela zokoyisa ucelomngeni oluvezwa ngumsebenzi wentsimbi.
Yintoni iWelding Cast Iron?
I-Welding cast iron yinkqubo ekhethekileyo yokujoyina okanye ukulungisa amacandelo enziwe ngentsimbi etyhidiweyo, into enomxholo ophezulu wekhabhoni kwaye ibangele i-brittleness. Ukwakhiwa kweekhemikhali ezikhethekileyo zentsimbi etyhidiweyo kufuna ukuqonda ngokucokisekileyo kwiipropati zayo ze-thermal kunye ne-microstructure ukukhusela oko kwenzeka rhoqo: iziphene ze-welding ezifana nokuqhekeka kunye ne-porosity. Ezi nkqubo zibandakanya ukulawulwa ngononophelo kokufudumeza kwangaphambili kunye nokupholisa ukulawula uxinzelelo oluphezulu lwentsalela oluqhele ukwenziwa ngexesha le-welding. Iindlela eziqhelekileyo ziquka i-shielded metal arc welding (SMAW), i-gas tungsten arc welding (GTAW), kunye ne-brazing. I-nickel ephezulu okanye i-nickel-iron i-electrodes isetyenziswe ngokuyinhloko ekubeni ihambelana kakuhle nesakhiwo sezinto eziphathekayo, ukubonelela nge-ductility engcono kunye nokuchasana nokuqhekeka kwi-weld. Ngaphaya koko, ukucocwa kwayo yonke imiphezulu kufuneka kwenziwe ukuqinisekisa umgangatho we-weld. Ngokuphuculwa kobuchule be-weld kunye nezinto ezisetyenziswayo kwiminyaka yakutshanje, ukuwelda kwentsimbi ngoku kuyindlela enokwenzeka yokulungiswa kweemoto, kwimizi-mveliso kunye nokulungiswa kwezakhiwo.
Ukubaluleka kuShishino olwahlukeneyo
Ukukwazi ukwenza i-welds kwi-cast iron stand kunye nefuthe elikhulu kumashishini ahlukeneyo ngenxa yokusetyenziswa ngokubanzi kwezinto kwizinto ezibaluleke kakhulu. Ke ngoko, ngokwembono yeemoto, kubandakanya ukulungisa okanye ukomeleza iibhloko zenjini, iintloko ze-cylinder, okanye ezinye izinto eziyimfuneko ngokusebenzisa i-cast-iron welding, ngaloo ndlela kuncitshiswa iindleko zokutshintsha iindawo kunye nokwandisa ubomi besithuthi. Ngoomatshini boshishino olunzima, i-cast-iron welding ibonelela ngendlela ethembekileyo kakhulu yokubuyisela izindlu zegiya, iibhedi zoomatshini, kunye nezinye iindawo ezinkulu zezixhobo ukuya kwinqanaba lokusebenza kunye nexesha elincinci lokuphumla.
Ukongeza, ukusuka kwimida yesakhiwo, oku kuxhaphake ngakumbi kwiiprojekthi zokubuyisela apho ukulungiswa kwentsimbi, njengeebhulorho okanye izakhiwo zefacade, kubalulekile ekubuyiselweni koyilo. Uphuhliso lwe-welding luye lwaqala ukubonelela ngoncedo olubalulekileyo, lunika ezinye iindlela zokusetyenziswa kwe-nickel-based consumables kunye neendlela zokulawula ukushisa kwangaphambili ukufezekisa ukulungiswa kakuhle kakhulu. Ngokuqhubeka kwezinto ezintsha, intsimbi edityanisiweyo ifumana indawo yayo kwimida efuna ixesha elide kunye nezixhobo zokusebenza eziphezulu.
Kutheni iWelding Cast Iron Ifuna Ingqwalasela ekhethekileyo
I-weldability yentsimbi etyhidiweyo ibonisa isethi eyahlukileyo yeempawu: i-brittle kakhulu kwaye isengozini enkulu yokuqhekeka ngenxa yoxinzelelo lwe-thermal. Ubume bezinto eziphathekayo bukwahluka kakhulu, buhlala bungaphezulu kwe-2% yekhabhoni kunye ne-silicon, idala utshintsho olunzima ngakumbi lwe-metallurgical ngexesha lokufudumeza kunye nokupholisa. Intsimbi ekhatywayo ithwala iiflakes zegraphite ngaphakathi kwimatrix yentsimbi; kunjalo, ezi flakes, ngelixa inzuzo amandla kunye machinability, ngakumbi nzima ukuwelda yayo.
Imingeni kwiWelding Cast Iron
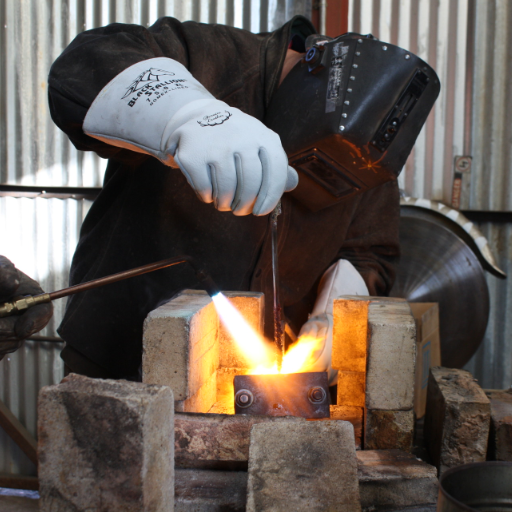
- Iingozi zokuqhekeka
Intsimbi yentsimbi inomkhwa wokuqhekeka ngenxa yekhabhoni ephezulu, indalo ethwala isilica, kunye nokonakala. Uxinzelelo lwenziwa ngexesha lokupholisa kwi-welding, kwaye olu xinzelelo lubangela ukuba i-weld okanye isiseko sesinyithi siqhekeke.
- Ukwenziwa kweBrittle Microstructures
Ukupholisa ngokukhawuleza kwindawo echaphazelekayo kubushushu kukhokelela ekubunjweni kwe-martensite, i-microstructure enzima kunye ne-brittle, eyenza i-weld ithande ukuphuka.
- Porosity kunye nokungcola
I-iron yecast ihlala ithwala ukungcola okuthile kunye ne-porosity enokuthi yonakalise ingqibelelo ye-weld, ikhawulezise ukuwohloka kwamalungu akufuphi, kunye nokunciphisa ukuqina ngokuhamba kwexesha.
- Imiba yoKwandiswa kweThermal
Ukwandiswa kobushushu obungalinganiyo ngexesha le-welding kudla ngokubangela ukugqwetheka okanye uxinzelelo olushiyekileyo, ezona ziganeko zenza nzima inkqubo yokuwelda kunye nefuthe lozinzo lwesakhiwo.
- Ukuhambelana kweMathiriyeli yokuSiza
Ubuzwe boBushushu kunye neempembelelo zabo
Ubuntununtunu bobushushu kwimathiriyeli, ngakumbi iintsimbi ezinjengentsimbi etyhidiweyo, zinefuthe elithe ngqo kwi-microstructural evolution, iipropathi zoomatshini, kunye nokusebenza ngokubanzi. Ubushushu buyintlukwano yokuguqulwa kwe-aural apho ukuguqulwa kwesigaba kunokwenzeka, okunokutshintsha ukuhanjiswa kwezigaba ezahlukeneyo, umzekelo, i-ferrite, i-pearlite, okanye i-austenite, kuxhomekeke kumazinga okupholisa kunye nokubunjwa kwe-alloying. Kunyango lobushushu lwentsimbi engwevu, enye yeempembelelo ezijongwayo kukurhabaxa kweeflakthi zegraphite, ezinciphisa amandla okuqina kunye nokudumba.
Ngaphezu koko, ukuhamba ngebhayisikile eshushu kunokukhawulezisa ukukhula kwe-voids esele ikhona, i-inclusions, okanye i-intermetallic particles ngaphakathi kwe-microstructure, ngaloo ndlela inciphisa ubomi bokudinwa. Esinye isiphumo esingafunekiyo sokushisa okuphezulu yi-oxidation, ukusabela kwe-thermochemical okubangelwa ukubunjwa kwezikali ze-oxide kumgangatho wezinto eziphathekayo, ngokukodwa kwindawo ene-oxygen. Oku kuthintela ukugudiswa okungaphezulu komphezulu kwaye endaweni yoko kunokusebenza njenge-aggravator ye-pitting kunye noxinzelelo lokuqhekeka kwe-corrosion, ngakumbi kwizicelo ezinoxinzelelo oluphezulu.
Uhlalutyo lwekhompyutheni lokuchasana okuthe ngqo kubushushu luvumela injineli ukuba ithathe isigqibo malunga neemeko ezifanelekileyo zokusebenza. Umzekelo, ukuqhubela phambili kwimigqubuthelo yesithintelo se-thermal okanye i-alloying inokuthi isetyenziswe ukwenza imathiriyeli ikhuseleke kakhulu ekuthotyweni okubangelwa bubushushu, ngaloo ndlela igcina ingqibelelo yayo ngenkonzo yexesha elide kwindawo yeplanti yamandla okanye indawo enebanga le-aerospace. Ngokungathandabuzekiyo, ulawulo lwe-thermal lubaluleke kakhulu ekuqinisekiseni imfezeko yesakhiwo kunye nokubonelela ubomi obude.
Kutheni i-Cast iron inzima ukuwelda
I-Welding cast iron ngokwayo ingumngeni omkhulu ngenxa yomgaqo-siseko wayo wesinyithi kunye neempawu zesakhiwo. I-Cast iron iqulethe umthamo ophezulu wekhabhoni, ophakathi kwe-2% kunye ne-4%, enegalelo ekukhutsheni kwayo. Ukufudumeza okukhawulezayo kunye nokupholisa kungeniswe ngegalelo le-thermal ngaphakathi kwendawo ngokwayo, ebangela ukuba intsimbi ejikeleze indawo echaphazelekayo ukushisa (HAZ) ihlupheke ngenxa yokuqhekeka ngenxa yokwandiswa okungalinganiyo kunye nokunciphisa ngaphakathi kwezinto.
Ukongezelela, i-graphite flakes okanye i-nodules ngaphakathi kwe-microstructure ye-iron cast idlala indima ebalulekileyo ekuchazeni i-thermal conductivity kunye neempawu zomatshini. Oku kubandakanywa kwe-graphite yangaphakathi kuya kungena ngokungahambisani nobushushu, ukuqhubela phambili ukuphuhliswa koxinzelelo lwe-thermal ngexesha le-welding. Ngaphezu koko, ekubeni i-ductility ephantsi, kwaloo mathiriyeli iyakuchasa naluphi na ulungiselelo lolo xinzelelo.
Ukujongana nezi ngxaki kufuna iindlela ezikhethekileyo kunye nonyango, kubandakanya ukufudumeza i-workpiece yangaphambili ukunciphisa i-thermal gradients kunye noxinzelelo loxinzelelo. Unyango lobushushu lwasemva kwe-weld (PWHT) sesinye isenzo esiqhelekileyo apho uxinzelelo lunokuthi luthotywe kwaye uzinzo lwe-microstructural luphuculwe. Ukusetyenziswa kwe-nickel-based filler okanye i-cast iron welding rods eyenzelwe ukuphucula ukuhambelana kwe-weld joint inokunciphisa ukubunjwa kweentanda. Nangona kunjalo, ukuba kuthatyathwe onke amanyathelo okhuseleko, ubume bentsimbi emdaka bunika igcisa iingxaki zokuweld kunentsimbi enekhabhoni ephantsi okanye intsimbi engenastainless. Ngamanye amazwi, i-weld efanelekileyo kwi-cast iron ithatha ukucwangciswa ngononophelo, ukuphunyezwa okufanelekileyo, kunye nokuqonda izinto ezisisiseko ze-metallurgical.
IiNgcebiso eziGqwesileyo zeMpumelelo yeCast iron Welding
- Tshisa umbandela
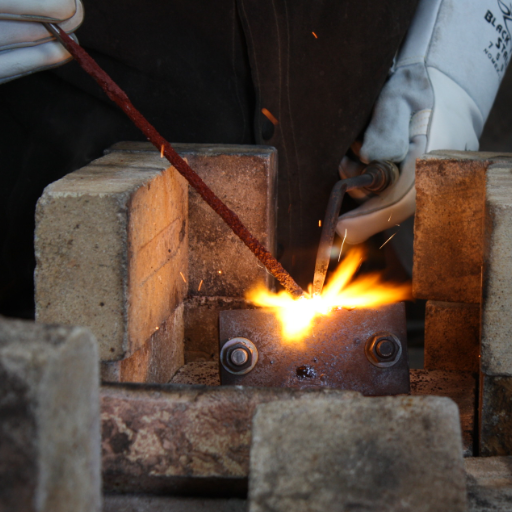
Ukufudumeza kwentsimbi phambi kwentsimbi ngokuqhelekileyo kuthetha ukunciphisa uxinzelelo lwe-thermal oluveliswa ngexesha le-welding kwaye ngoko ke ukunciphisa ukuqhekeka kwintsimbi. Ukufudumeza kwangaphambili kokuphosa kuya kwenziwa ngokubanzi ukufumana ubushushu obufanayo phakathi kwe-500 ° F kunye ne-1200 ° F, ngokuxhomekeke kwi-alloy ethile kunye nobukhulu. Ukufudumeza kufuneka kwenziwe kancinci kwaye ngokulinganayo ukunika ulawulo olungcono lokwandiswa kwe-thermal.
- Sebenzisa iMaterial yeFiller echanekileyo
Khetha izinto zokuzalisa ezihambelana nokubunjwa kwentsimbi okanye eyenziwe ngokukodwa kwi-welding yentsimbi. Izigcwalisi ezisekwe kwi-nickel zihlala zilukhetho olukhethiweyo lokuhambelana kwazo kunye nokufunxa uxinzelelo ekupholiseni.
- Faka iiTekhnoloji zokuWelding eziNgaphakathi
Umgaqo-nkqubo we-welding: Sebenzisa i-welds emfutshane ephazamisayo ukukhusela ubushushu obuphezulu nakweyiphi na indawo enokuthi ichaphazele kakubi isiseko sesinyithi.
- Lawula iqondo lokupholisa
Ukupholisa kwe-post-welding ye-weldment kufuneka kwenziwe ngokukhawuleza, njengoko ukusetyenziswa kweendlela zokupholisa ngokukhawuleza kunokubangela ukukhwabanisa okanye ukubunjwa kweentanda. I-Insulation mhlawumbi yeyona ndlela ilungileyo yokuqinisekisa ukupholisa okulawulwayo. Izinto eziqhelekileyo ezisetyenziselwa ukugquma yisanti, ikalika, kunye neengubo ezishushu.
- Coca umphezulu ngokucokisekileyo
Indawo yeweld kufuneka igcinwe ingenazo izinto ezifana neoyile, igrisi, umhlwa, kunye nepeyinti. Ukucoca kukhuthaza ukudibanisa ngelixa uphepha ukufakwa okanye iziphene ze-weld.
Iindlela ezifanelekileyo zokufudumeza
Ukufudumeza kwangaphambili okufanelekileyo, ngakumbi kwizinto ezishinyeneyo okanye izinto ezinokuqhekeka njengentsimbi yekhabhoni ephezulu, kusebenza njengenyathelo elibalulekileyo lokuthomalalisa i-weld kuxinzelelo lwe-thermal kunye nokufikelela kowona mgangatho uphezulu wewelds. Ukufudumala kubhekiselele kwinkqubo apho ubushushu besiseko sesinyithi bunyuswa ukusuka kwiqondo lokushisa ukuya kwiqondo elithile elincinane elichaziweyo ngokukhawuleza phambi kwe-welding. Oku kwakhona kuthoba isantya sokupholisa, kuthintela ukwanda kobulukhuni kwindawo echatshazelwe bubushushu (HAZ), kwaye kunciphisa ukwenzeka kokuqhekeka okubangelwa yi-hydrogen.
Ukushisa ngokuchanekileyo; umzekelo, ubushushu be-preheat kufuneka buhambelane nokubunjwa kunye nobukhulu bezinto eziphathekayo, njengoko kunokuchazwa kuwo nawuphi na umgangatho we-welding njenge-AWS D1.1; ukufakwa kobushushu bangaphambili kusenokuba ngetotshi yegesi, isixokelelwano sokufudumeza esifakwa ngaphakathi, okanye ipadi yokufudumeza yombane. I-Thermocouples okanye i-infrared temperature readers zisetyenziselwa ukuqinisekisa ukuba iqondo lobushushu elingaphezulu liyahambelana neemfuno.
Ukukhetha i-Eight Filler Material
Ukukhethwa kweentsimbi ezifanelekileyo zokuzalisa mhlawumbi lelona nyathelo libalulekileyo elichaphazela umgangatho we-weld, amandla e-weld, kunye nobomi be-weld. Ukukhethwa kuya kuxhomekeka ngokukodwa kwizinto ezahlukeneyo ezifana nesiseko se-metal chemistry, inkqubo ye-welding eya kusetyenziswa, kunye neemeko zenkonzo yezinto ezigqityiweyo. Amaxesha amaninzi, izinto zokugcwalisa zikhethwa ukuba zibe neempawu zoomatshini ubuncinci zilingana nesiseko sezinto ukuze kufezekiswe amandla adibeneyo afanelekileyo kunye nokuhambelana.
Isithambisi kufuneka sikhethwe ngendlela yokuba nanini na xa kudityaniswa iintsimbi zekhabhoni , i-ER70S-6 inokucetyiswa kuba inika amandla aphezulu okutsalwa kwaye iyakwazi ukwamkela umahluko kwiimpawu zezinto ezisisiseko. Isithambisi se-ER308L sidla ngokukhethwa kwizicelo zentsimbi engagqwaliyo yokumelana nokugqwala kunye nee-welds zesandi. Ii-alloys ze-aluminium zifuna izithambisi ezikhethekileyo ezifana ne-ER4045 kunye ne-ER5356 ukuze kubekho indibaniselwano engcono kakhulu yokuqina kwesakhiwo kunye nokumelana nokugqwala, kuxhomekeke kuluhlu oluthile lwe-alloy.
Iimeko zenkonzo kufuneka zivavanywe ngokumalunga nobushushu, umoya ongcolisayo, kunye nokulayisha okuguquguqukayo. Kwiqondo lokushisa eliphezulu lenkonzo, umdibaniso unokufuna i-nickel-based filler metal ukumelana noxinzelelo lwe-thermal, umzekelo, izinto zokuzalisa ezisekelwe kwi-nickel ezifana ne-AWS A5.14 ERNiCr-3.
Izixhobo ezicetyiswayo kunye noBuchule
Okulandelayo luluhlu lwezixhobo eziphambili ezineengcebiso, nanini na kunokwenzeka, kubuchule bokusebenzisa, ukufezekisa i-welds egqibeleleyo:
- Izixhobo zokuwelda
- Oomatshini bokuwelda: Oomatshini abaxhasa inkqubo ye-welding, njenge-MIG / TIG okanye i-StickWelding, kufuneka ikhethwe kwisiseko sesicelo. Indawo yokulungelelanisa ukuseta kufuneka ibekho koomatshini abanjalo ukuchaneka okuphezulu.
- Ii-Electrodes kunye neMathiriyeli yokuSigcwalisa: Khetha izixhobo ngokweprojekthi ye-welding ethile, ukuqinisekisa ukuthotyelwa kwe-AWS okanye izikhokelo ze-ISO.
- Izixhobo Ezikhuselayo: Iimeko zokusebenza ezikhuselekileyo kufuneka zenziwe, kwaye abantu abenza imisebenzi yokuwelda baya kunxiba isigcina-ntloko esivunyiweyo sokuwelda, iiglavu kunye nempahla. Ubushushu kunye neentlantsi ezinokuthi zibe sesichengeni iintsimbi zokuwelda kufuneka zikhuselwe kuzo.
- Iindlela zokuLungiselela
- Ukucoca uMphezulu: Yonke imiphezulu kufuneka icocwe irusi, i-oyile, ipeyinti, okanye imathiriyeli yangaphandle ukuze kuvumeleke ukudityaniswa okufanelekileyo.
- Ukulungelelanisa kunye nokulungelelanisa: Cwangcisa amacandelo ngolungelelwaniso olufanelekileyo ukuze ungaphambanisi amajoyina okanye i-weld ngokungafanelekanga.
- Iinkqubo zokuwelda
- Isantya sokuHamba esizinzile: Ukusebenzisa isantya sohambo esizinzileyo kuqinisekisa ukusasazwa kobushushu.
- Iiparamitha ezichanekileyo: Isantya sombane, sangoku, kunye nesantya sokutya kocingo kufuneka simiselwe ngokufanelekileyo emva kokuqwalasela ubukhulu kunye nodidi lwemathiriyeli.
- Uhlolo lwasemva kweWeld: Gqibezela ngovavanyo olubonakalayo kunye ne-NDT ukuze iziphene zibonwe kwaye umgangatho womsebenzi ujongwe.
Izixhobo ezinjalo kunye nobuchule zenza inkqubo ye-welding ithembeke ngakumbi, isebenze kakuhle, kwaye yamkeleke ngokwemigangatho yoshishino.
Iintlobo zeeNkqubo zeWelding yeCast iron
|
Inkqubo yeWelding |
Amaphuzu aphambili |
Iiparamitha ekufuneka Uzazi |
|---|---|---|
|
IShielded Metal Arc Welding (SMAW) |
Iqhelekileyo ukulungiswa, isebenzisa i-electrodes esekelwe kwi-nickel |
Ukufudumeza kuyacetyiswa, ukupholisa okulawulwayo |
|
Irhasi yeTungsten Arc Welding (GTAW/TIG) |
Ulawulo oluchanekileyo lobushushu, lulungele ukulungiswa okuncinci |
Ifuna umqhubi onezakhono, isikhuselo segesi engasebenziyo |
|
IGas Metal Arc Welding (GMAW/MIG) |
Inkqubo ekhawulezayo, ene-semi-automated |
Ukuguquguquka okulinganiselwe, okufanelekileyo kwiindawo ezincinci |
|
I-Oxy-Acetylene Welding |
Ngokwemveli, isebenzisa idangatye lerhasi ukunyibilika |
Ukufudumeza okubalulekileyo, inkqubo ecothayo |
|
Ukugquma |
Indlela yokungaxutywanga usebenzisa iintsimbi zokugcwalisa |
Amaqondo okushisa aphantsi, aphephe umonakalo wesiseko sesinyithi |
|
Metal-Locking |
Indlela yomatshini yokulungisa iintanda |
Akukho bushushu obufunekayo, obufanelekileyo kwiintanda ezinkulu |
|
I-Plasma Arc Welding (PAW) |
Ukuchaneka okuphezulu kwizicelo ezincinci ezincinci |
Oomatshini abakwinqanaba eliphezulu, kufuneka umsebenzisi onezakhono |
|
I-Flux-Cored Arc Welding (FCAW) |
Ukuzikhusela, okusebenzayo ukulungiswa kwangaphandle |
Ukufakwa ngokukhawuleza, kunokubangela i-porosity |
Izixhobo zoKhuseleko eziBalulekileyo
Xa usebenza nge-welding kunye nemisebenzi yokulungisa isinyithi, kubalulekile ukusebenzisa izixhobo ezifanelekileyo zokukhusela ukubonelela ngeendlela zokukhusela zomntu kunye nokuthobela iimfuno zokhuseleko lomsebenzi. Ezinye zezinto ezibalulekileyo ziquka:
- Isigcina-ntloko esine-Auto-Darkening Filter
Isigcina-ntloko esibalaseleyo esinesihluzi sokwenza mnyama ngokuzenzekelayo siya kuthi, xa sinxibile, sikhusele amehlo kunye nobuso bomsebenzisi kwimitha eyingozi ye-UV kunye ne-IR kwinkqubo ye-welding. Iihelmethi zangoku zifakwe kwisethingi yobuntununtunu obulungelelanisiweyo kunye namanqanaba omthunzi aguquguqukayo ukuze ahambelane neenkqubo ezahlukeneyo ze-welding.
- Iiglavu ezikwaziyo ukumelana nobushushu
Iiglavu zokuwelda ngesikhumba zikhusela izandla kubushushu, isitshizi sesinyithi esinyibilikisiweyo, kunye nezixhobo ezibukhali. Kwiinguqulelo ze-aluminium, zisetyenziselwa kwiindawo eziphezulu zokushisa ukuze zikhuseleke ngakumbi.
- Ibhatyi yokuWelding eFame-Resistant
Ezi bhatyi zenziwe ngezinto ezomeleleyo ezimelana nedangatye njengesikhumba okanye amalaphu akhethekileyo anyangweyo kwaye zikhusela umzimba we-welder kwiziphumo zobushushu, iintlantsi, kunye neeprojectiles zentsimbi.
- Ukukhuselwa ngokuphefumla
I-Fumes kunye ne-particulate matter eveliswa ngexesha le-welding, ngakumbi xa ukusetyenziswa kwe-DIY ye-flux-cored arc welding (FCAW) ibandakanyeka, iyala ukusetyenziswa kolunye uhlobo lokuphefumula, apho i-air-purifying respirator (PAPR) idla ngokuba yindlela ekhethwayo yokukhethwa kwe-filtration ephezulu, ngokuxhomekeke kwisicelo.
- I-Welding Boot Covers
Ukukhuselwa kweenyawo ezikwaziyo ukumelana nobushushu, kuquka iibhutsi zeenzwane zentsimbi ezinezitshizi ezikhethekileyo ze-welding okanye izigqubuthelo, zikhusela ekwenzakaleni ekuweni kwentsimbi eshushu okanye ukudibana ngengozi nobutyobo obutyhidiweyo.
- UKhuselo lokuva
Okona kulungileyo, umntu unokuphila kwindawo yengxolo ephezulu ebonelelwa ngokusetyenziswa kwezixhobo ze-arc zeplasma okanye izixhobo zokusila kangangenani eliqingqiweyo leminyaka, emva koko ukungeva kakuhle kuba yinto esisigxina, nto leyo eyenza kube yimfuneko ukuba kubekho ii-earplugs zodidi lwe-industrial okanye i-earmuffs.
Isiphelo kunye neengcebiso ezibalulekileyo
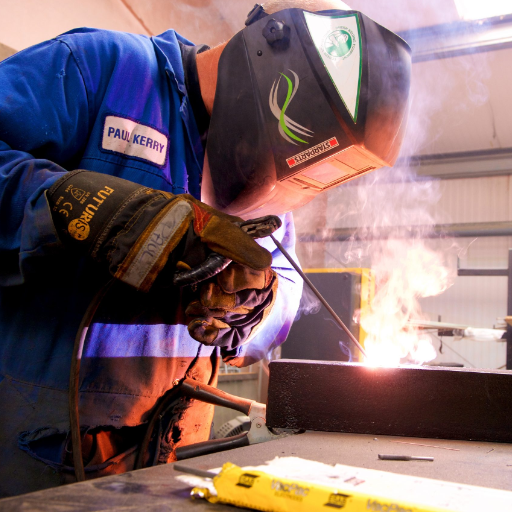
Ukhuseleko lwe-welding luxanduva oluninzi olufuna ukuthotyelwa ngokungqongqo kunye nemigangatho yoshishino olusekiweyo kunye nokusetyenziswa kwePPE efanelekileyo ngamaxesha onke. Ukuba zibekwe kwindlela yokuthintela, i-welders inokuzikhusela kwiingozi ezikhawulezayo kunye nezo zibandakanya iingxaki ezinxulumene nempilo kwixesha elizayo. Iingcebiso ezininzi ezikhuthaza ukuphunyezwa kokhuseleko kunye nokusebenza kakuhle kwe-welding zezi:
- Ukusetyenziswa ngokufanelekileyo kwePPE
Nxiba i-welding ye-PPE ehambelana neenkcukacha ze-OSHA kunye nemigangatho ye-ANSI. I-PPE efunekayo ibandakanya iimpahla ezingadanga lidangatye, izibuko zokhuseleko ezinomthunzi welensi ezifanelekileyo, iiglavu ezikwaziyo ukumelana nomlilo, kunye neebhutsi zentsimbi. I-OSHA ifumana ukufutshane malunga ne-70% yokulimala kwendawo yokusebenza ehambelana neenkqubo ze-welding, ngenxa yokungahambelani neemfuno ze-PPE.
- Ukukhuselwa kwamehlo kunye nokubonakala
Sebenzisa izigcina-ntloko ze-welding ezinezihluzo ezizenza mnyama ngokuzenzekelayo ukukhusela kwi-arc flash kunye nokubonelela ngokubonakala okwaneleyo ngexesha lokusebenza. Ngokuqhelekileyo, i-helmet ye-welding ene-shade range ye-10-13, njengoko ichazwe kwi-ANSI Z87.1-2020, iya kuba yanele kwimisebenzi emininzi.
- UKhuselo lokuva
Nakuphi na ukuchanabeka rhoqo kwisandi esingaphezu kwe-85 decibels kunokubangela ukungeva ngokusisigxina. Nxiba ukhuseleko lokuva ngamandla kwimizi-mveliso, njengeendlebe okanye iindlebe, ukugcina iindlebe zakho.
- Ukungenisa umoya kunye noLawulo loMsi
Qinisekisa ukuba indawo yokusebenzela ingena umoya kakuhle okanye ixhotyiswe ngenkqubo yokuphuma komoya yendawo ukuze kuncitshiswe ukuvezwa kwe-welder kwimisi eyingozi kunye neegesi. Uphando lucebisa ukuba imisi ethile yewelding ine-hexavalent chromium, i-carcinogen echongiweyo, ebonisa ukuba ukhuseleko lokuphefumla kufuneka lusetyenziswe xa kukho imfuneko.
- Ukugcinwa rhoqo kweZixhobo
Hlola oomatshini be-welding kunye nazo zonke iintambo kunye nezihlanganisi kwiimpazamo kwaye uthathe amanyathelo okulungisa ukulungiswa. Oomatshini abangalunganga ngomnye woonobangela abaphambili beengozi ze-welding.
Imisebenzi eluncedo kakhulu, kunye nemimiselo yemimiselo, iya kuqinisekisa ukhuseleko lwabashiseli kunye nokusebenza kakuhle kwindawo yokusebenza njengoko benciphisa umngcipheko kunye nokwandisa imveliso.
Isishwankathelo saManqaku aPhambili
- Imilinganiselo yezeMpilo noKhuseleko
- Izixhobo zokusebenza
Ukuhlolwa kunye nokusetyenzwa kwezixhobo ze-welding rhoqo kunokukhuthaza ukhuseleko ngexesha lokusebenza kunye nokuthintela ukungaphumeleli ngenxa yeengxaki zombane, ukufudumala, njalo njalo, ezidla ngokuba ngunobangela weengozi.
- UQeqesho lwabaSebenzi kunye neSiqinisekiso
Uqeqesho olunzulu lwabashiseli, kunye nezatifikethi ezihlaziyiweyo, ziphucula izakhono zokhuseleko ngelixa kuthintela ukwahluka ukusuka kuqeqesho ukuya kuqheliselo lokwenyani, kwaye kukwaphucula ubuchule kunye nomngcipheko onxulumene nomsebenzi.
- Ukudityaniswa kweTekhnoloji
Ukubandakanya itekhnoloji entsha ye-welding, efana ne-automation kunye ne-real-time monitoring, ukwandisa ukusebenza, ukunciphisa iimpazamo ezenziwa ngesandla, kunye nokuphucula ukhuseleko kunye nokusebenza kakuhle.
- Ukuthotyelwa koMthetho
Ukubaluleka kokuLungiselela nokuChaneka
Imithombo yoReferensi
-
"Iipropathi ze-Tribological zengubo ezifunyenwe nge-electrocontact welding of metal powder materials"
- Iziphumo eziphambili: Olu phononongo luphonononga i-tribological (i-friction kunye nokunxiba) iipropathi zokwaleka ezenziwe kusetyenziswa i-electrocontact welding kwi-metal powder materials. Intsimbi engwevu yasetyenziswa njenge-counterbody kwiimvavanyo. Uphando luqaqambisa iziphumo ezizezona zifezekisiweyo nge-electrocontact welding of cast iron iron and powders.
- Funda ngokugqithisileyo
-
"Uphononongo lovavanyo lovavanyo kwi-friction welding technique"
- Iziphumo eziphambili: Olu phononongo luxoxa ngokusetyenziswa kobuchule be-welding ye-friction, kubandakanywa i-welding ye-friction ye-drive eqhubekayo, kwizinto ezahlukeneyo ezifana ne-aluminium, insimbi epholileyo, insimbi engenasici, kunye nentsimbi. Igxininisa ukuguquguquka kwe-friction welding yentsimbi kunye nezinye iintsimbi.
- Funda ngokugqithisileyo
-
"Ukunyangwa kwe-Electrofriction yezabelo zokulima"
- Iziphumo eziphambili: Olu phando luphanda ukusetyenziswa kwe-electrofriction welding ukwenza lukhuni izixhobo zolimo, ingakumbi izabelo zokulima. Kubandakanya ukusetyenziswa kwe-arc welding yombane ukwenza i-seams eqhubekayo kwii-electrodes zentsimbi kunye neeblades.
- Funda ngokugqithisileyo
Imibuzo ebuzwa rhoqo (FAQs)
Umbuzo: Yeyiphi eyona ndlela ilungileyo yokuwelda intsimbi?
IMPENDULO: Eyona ndlela ilungileyo yokuwelda intsimbi isoloko ibandakanya ukufudumeza intsimbi esenziwe kwangaphambili ukunciphisa amathuba okuqhekeka. Ukusebenzisa intonga yokuzalisa esekwe kwi-nickel ifanelekile kwi-welding cast iron, njengoko inika amandla kunye nokuguquguquka. Ubuchwephesha obufana ne-TIG welding ivumela ukuchaneka, ngelixa i-MIG i-welding inokukhawuleza kwiiprojekthi ezinkulu. Kubalulekile ukuvumela i-weld iphole kancinane ukunciphisa uxinzelelo. Kunyango lwe-post-weld, ukuchama i-weld kunokunceda ukunciphisa uxinzelelo. Ngalo lonke ixesha qinisekisa ukuba i-welding echanekileyo isetyenziselwa uhlobo oluthile lwentsimbi.
Q: Zeziphi iintlobo zeentonga ze-welding ezisetyenziselwa ukuwelda isinyithi?
A: Xa ukhetha i-welding rods kwi-cast cast, i-electrodes ye-nickel idla ngokucetyiswa ngenxa yokuhambelana kwazo neentlobo ezahlukeneyo zentsimbi, kuquka i-iron grey kunye ne-ductile iron. I-Nickel 55 intonga zisebenza ngokukodwa kuba zibonelela ngentsimbi eyomeleleyo ye-weld engakwaziyo ukuqhekeka. Ukongezelela, ukusebenzisa intonga yentsimbi kunokuba luncedo ekulungiseni iindawo zentsimbi. Ngokuxhomekeke kubuchule be-welding, njenge-stick welding okanye i-TIG brazing, ukhetho lweentonga lunokwahluka. Kubalulekile ukukhetha iintonga ezihambelana nokwakheka kwentsimbi ukuze ufumane iziphumo ezizezona zilungileyo.
Umbuzo: Yintoni eyenza kube nzima ukuwelda intsimbi?
A: I-Welding cast iron ithathwa njengento enzima ngenxa yomxholo wekhabhoni ephezulu kunye nendalo enqabileyo, enokukhokelela kwimiba efana ne-weld cracking xa ingaphathwa kakuhle. Indawo echaphazeleke bubushushu inokuba yingxaki ngakumbi, njengoko ukupholisa ngokukhawuleza kunokubangela ukophuka koxinzelelo. Ukongeza, izinga lokupholisa kwe-weld kufuneka ilawulwe ukunqanda ukulwa. Ukufudumeza intsimbi yentsimbi phambi kokuba udibanise kwaye uvumele intsimbi iphole kancinci ngamanyathelo abalulekileyo. Ukuqonda iimpawu zeentlobo ezahlukeneyo zentsimbi, njengentsimbi emhlophe kunye nentsimbi ye-ductile, inokunceda ekukhetheni indlela efanelekileyo.
Umbuzo: Ngaba ungayidibanisa intsimbi kwintsimbi?
A: Ewe, kunokwenzeka ukuwelda intsimbi etyhidiweyo kwintsimbi, kodwa kufuna ingqalelo ekhethekileyo. Amazinga ahlukeneyo okunyuka kwe-thermal anokudala iingxaki ngexesha lenkqubo ye-welding, ekhokelela ekuqhekekeni. Kucetyiswa ukuba kusetyenziswe intonga yokuzalisa i-nickel, njengoko inokwamkela ukungafani phakathi kwezinto. Ukufudumala zombini intsimbi kunye nentsimbi kunceda ukunciphisa ukutshatyalaliswa kwe-thermal. Unyango lwe-post-weld olufana nokuchama lunokunceda ukukhulula uxinzelelo kwi-weld joint. Ingqwalasela enonophelo kwi-welding technique ibalulekile kwi-bond eyimpumelelo.
Umbuzo: Ziziphi iingenelo zokusebenzisa i-TIG ye-welding yentsimbi yentsimbi?
A: I-TIG ye-welding idla ngokuthandwa kwintsimbi etyhidiweyo kuba inika umgangatho ophezulu wokulawula inkqubo ye-welding. Oku kuchanekileyo kuvumela i-welds ezicocekileyo, ezibaluleke ngakumbi xa usebenza kwiindawo ezintsonkothileyo zentsimbi. I-TIG welding iphinda ivelise indawo encinci echaphazelekayo ukushisa, ukunciphisa umngcipheko wokuphazamiseka kunye nokuqhekeka. Ukukwazi ukusebenzisa i-nickel filler ecocekileyo yongeza amandla e-weld. Ukongeza, ekubeni i-TIG iwelding ivelisa isitshizi esincinci, ihlala ikhokelela ekugqityweni okumnandi ngakumbi. Ngokubanzi, ukuwelda kwe-TIG bubuchule obusebenzayo bokulungiswa kwentsimbi ekumgangatho ophezulu.