Щоб успішно зігнути метал, вам потрібен правильний матеріал, правильний відпуск і правильний радіус згину, саме в такому порядку. Більшість невдач під час згинання не є технічними помилками. Це помилки вибору матеріалу, зазвичай неправильна марка нержавіючої сталі або загартований відпуск, який тріскається вздовж лінії згину. Цей посібник охоплює всі практичні способи згинання металу, від лещат до листозгинального преса, а також інженерні правила, які визначають, чи буде згинання успішним, чи зламається.
Уявіть собі Дена, виробника, який замовив «нержавіючу сталь 304» у нового брокера зі знижкою. Рулон прибув з маркуванням 304, але його доставили в напівтвердому стані, оскільки брокер ніколи не вказував стан відпалу. Коли Ден налаштував свій листозгинальний прес для кронштейна під кутом 90 градусів, перша деталь повністю тріснула по лінії згину.
Метал був марки 304, але його було занадто важко формувати. Він втратив день виробництва та замовлення. Виправлення не мало нічого спільного з його технікою гнуття. Йому потрібен був матеріал, замовлений у правильному стані.
У цьому посібнику розглянуто методи та варіанти матеріалів. Ви дізнаєтесь, як згинати листовий метал за допомогою основних інструментів або листозгинального преса, як поводитися з прутками та трубами, який мінімальний радіус згину використовувати, а також яку марку та стан металу вказувати під час замовлення матеріалу.
Ключові винесення
- Гнуття найчастіше не вдається через неправильний сорт сталі або відпуск, а не через неправильну техніку. Завжди вказуйте стан відпалу для нержавіючої сталі, яку необхідно сформувати.
- Мінімальний внутрішній радіус вигину повинен бути щонайменше рівним товщині матеріалу. Відпалена нержавіюча сталь 304 згинається при товщині від 1 до 1.5 разів; для повністю затверділої нержавіючої сталі може знадобитися від 4 до 6 разів згинання.
- Нержавіюча сталь пружно відхиляється на 3-5 градусів під час згинання в повітрі, що більше, ніж алюміній, і набагато більше, ніж низьковуглецева сталь. Для компенсації згинайте занадто сильно.
- Аустенітна нержавіюча сталь, така як 304 та 316, потребує на 50-60 відсотків більшої формувальної сили, ніж низьковуглецева сталь, оскільки вона деформаційно зміцнюється.
- Для виробничих серій або важкозгинальних сортів сталі, доручіть постачальнику виконувати індивідуальне різання та формування замість ручного гнуття.
Як працює згинання: напруження, деформація та нейтральна вісь

Згинання – це процес формування, під час якого до листа, прутка або трубки прикладається момент, завдяки якому зовнішні волокна розтягуються під дією напруги, а внутрішні волокна стискаються. Між ними розташована нейтральна вісь – площина, яка зберігає свою початкову довжину. Розуміння цієї площини пояснює більшість наступних правил.
Коли ви згинаєш шматок металу, зовнішня частина кривої розтягується довше, а внутрішня — коротше. Якщо радіус вигину занадто малий відносно товщини, зовнішні волокна розтягуються за межі пластичності матеріалу та тріскаються. Ось чому тонкий відпалений лист легко гнеться, а товстий або загартований лист ламається.
Нейтральна вісь також пояснює допуск на вигин. Оскільки матеріал стискається зсередини та розтягується зовні, зігнута деталь не є точною сумою довжин її прямих боків. Вам доведеться додати трохи довжини для кожного вигину, розрахованої від положення нейтральної осі. Цей розрахунок розглядається далі в посібнику.
Для ширшого огляду поведінки нержавіючої сталі під час формування та експлуатації дивіться наш повний посібник з нержавіючої сталі.
Як зігнути листовий метал: методи своїми руками
Вам не потрібна майстерня, повна обладнання, щоб згинати тонколистовий метал. Наведені нижче методи показують, як згинати метал без гальма, і вони добре підходять для кронштейнів, корпусів та одиничних деталей приблизно до 16-го калібру з маловуглецевої сталі або 18-го калібру з нержавіючої сталі.
Спосіб 1: Лещата та молоток
Лещата – це найпростіший інструмент для згинання. Позначте лінію згину за допомогою чертилки або олівця, потім затисніть лист у лещатах так, щоб лінія знаходилася точно на краю лещата. Ударте по відкритому краю гумовим або шкіряним молотком, працюючи від одного кінця до іншого легкими проходами, а не одним сильним ударом. Для радіусного згину затисніть лист над шматком труби або стрижня потрібного радіуса та сформуйте метал навколо нього.
Така ж схема працює і для U-подібної деталі. Затисніть лист, забийте молотком одну сторону вниз, потім переверніть і повторіть. Удари повинні бути легкими. Повторні сильні удари молотком зміцнюють метал і роблять його крихким.
Спосіб 2: Кутовий затискач (гибочний інструмент не потрібен)
Це найнадійніший метод без інструментів. Помістіть лист між двома шматками кутника, вирівняйте край кутника з лінією згину та міцно затисніть С-подібними затискачами. Загніть метал через верхній кутник гумовим молотком, постукуючи від кінця до кінця, щоб згин залишався прямим. Для чіткішого краю додайте зверху третій кутник або відрізок суцільного прутка та затисніть сендвіч.
Цей метод підходить для тонких листів і забезпечує напрочуд чистий згин під кутом 90 градусів. Це техніка, яку рекомендують більшість посібників для аматорів, оскільки кутовий праска утримує лінію згину прямо під час формування.
Спосіб 3: Край лавки з блоком форми
Для довгих прямих вигинів затисніть дерев'яний брусок або шматок кутового заліза над лінією вигину на міцному краю верстата, потім складіть лист вниз. Використовуйте брусок, щоб захистити поверхню від вм'ятин від молотка та запобігти зміщенню лінії вигину. Працюйте поступово, згинаючи потроху по всій довжині.
Спосіб 4: Складання з рельєфним вирізом
Лазерно вирізані прорізи вздовж лінії згину дозволяють легким листам складатися вручну, як картон. Виробники використовують цей трюк для прототипів, оскільки він не потребує гальма. Компроміс полягає в тому, що прорізи послаблюють деталь і залишають видимий візерунок, тому це підходить лише для корпусів та косметичних панелей, де міцність є другорядною. Ширина прорізу зазвичай становить приблизно половину товщини матеріалу.
Який би метод самостійного ремонту ви не обрали, одягніть шкіряні рукавички та захисні окуляри, а також тримайте робочу зону чистою. Якщо метал пружний або чинить опір згинанню, не намагайтеся його силою. Зупиніться та перегляньте матеріал або радіус, оскільки саме силоміць починаються тріщини.
Як зігнути метал за допомогою листозгинального преса

Для виробничих робіт та товстіших матеріалів листозгинальний прес є галузевим стандартом для гнуття листового металу. Він використовує пуансон та V-подібну матрицю для формування вигину. Три основні методи відрізняються дальністю переміщення пуансона та силою, яку він застосовує.
Згинання повітря
Повітряне гнуття є найпоширенішим методом, оскільки він гнучкий та ефективний. Пуансон втискає лист у V-подібну матрицю, але не повністю його фіксує, тому матеріал «плаває». Внутрішній радіус утворює відсоток від отвору матриці, приблизно 16 відсотків від ширини матриці для маловуглецевої сталі. Для повітряного гнуття потрібно лише близько третини тоннажу обробки днища, і ви можете виготовити багато кутів за допомогою одного набору інструментів. Недоліком є те, що пружинний зворотний зв'язок більш виражений, а кути менш точні, ніж при обробки днища.
Оберіть отвір V-подібної матриці, що в 6–8 разів перевищує товщину листа. Ширша матриця зменшує необхідне зусилля, але ускладнює контроль вигину; вузька матриця збільшує зусилля та загострює радіус.
Знизу
Завдяки згинанню нижньої частини штамп повністю втискається в V-подібну матрицю, завдяки чому лист приймає точну форму інструменту. Він має жорсткі кутові допуски, приблизно плюс-мінус 0.5 градуса, але потребує до п'яти разів більшої сили згинання повітрям. Використовуйте згинання нижньої частини, коли узгодженість кута важливіша за гнучкість інструменту.
Монетування
Карбування застосовує надзвичайно високий тиск, приблизно від 10 до 20 тонн на лінійний дюйм, який стискає матеріал на лінії згину та практично усуває пружність. Це найповільніший та найсильніший метод, що підходить для високоміцних сталей та деталей, які потребують повторюваних розмірів. Через високе навантаження на інструмент, карбування вимагає міцних штампів та ретельного налаштування.
Для правильного виробничого згинання спочатку випробуйте зразок на обрізку. Перевірте кут, виміряйте пружність та відрегулюйте глибину штампування перед згинанням партії. Наша команда з обробки на замовлення може виконати різання та формування за вашим кресленням, якщо ви бажаєте отримати деталі, готові до використання.
Мінімальний радіус вигину: діаграма та правила проектування
Мінімальний внутрішній радіус вигину – це найменший радіус, до якого можна сформувати матеріал без розтріскування. Практичне початкове правило полягає в тому, що внутрішній радіус повинен бути щонайменше рівним товщині матеріалу. У таблиці нижче наведено типові мінімальні радіуси для поширених матеріалів, кратні товщині (T).
| Матеріальна | Мінімальний внутрішній радіус (поперек волокон) | примітки |
|---|---|---|
| М'яка сталь (низьковуглецева) | 0.8 до 1T | Найлегший метал для гнуття |
| Нержавіюча сталь 304 (відпалена) | 1T до 1.5T | Швидко твердне; використовуйте 2T для товстішого матеріалу |
| Нержавіюча сталь 316 (відпалена) | приблизно 2 т | Більше молібдену, більше пружності |
| Нержавіюча сталь 430 (відпалена) | 1T до 1.5T | Менше пружне повернення, ніж у аустенітних марок |
| Алюміній (5052) | 1T до 1.5T | Уникайте гострих радіусів; ризик розтріскування |
| Мідь і латунь | 0.8 до 1.2T | М'який та формуваний |
| Цільнотверда нержавіюча сталь | 4T до 6T | Уникайте згинання; вкажіть натомість «відпалене» |
Напрямок волокон має таке ж значення, як і радіус. Сталеві та алюмінієві листи мають напрямок прокатки від виробника. Згинайте поперек волокон, перпендикулярно до напрямку прокатки, і ви можете використовувати менший радіус. Згинайте паралельно до волокон, і деталь з набагато більшою ймовірністю розтріскається вздовж лінії згину.
Правила проектування захищають деталь за межами самого згину. Додайте полегшення згину, невеликі виїмки на кінцях ліній згину, щоб матеріал не розривався. Тримайте отвори на відстані щонайменше 2.5 товщини плюс радіус подалі від згину, а пази - щонайменше 4 товщини плюс радіус. Відстань між послідовними згинами має бути щонайменше втричі більшою за товщину.
Ось тут дизайн наздоганяє виробництво. Прія розробила кронштейн панелі керування з двома монтажними отворами, розташованими близько до лінії згину, оскільки корпус був щільним. Креслення виглядало добре на екрані.
Коли виробник зігнув першу партію, отвори розірвали вигин, і деталі пішли на металобрухт. Виправлення було простим: змістити отвори на 2.5 товщини плюс радіус подалі від вигину. Це коштувало дня переробки та редагування друку.
Якщо вам потрібні значення товщини, що лежать в основі цих правил, наша таблиця калібрів листового металу перетворює числа калібрів у міліметри та дюйми для сталі, нержавіючої сталі та алюмінію.
Розрахунок припуску на вигин та плоскої заготовки
Під час згинання деталі плоска заготовка має бути довшою за суму готових катетів, оскільки нейтральна вісь зміщується всередину згину. Припуск на згин (BA) – це додана довжина для кожного згину, розрахована за цією формулою:
BA = кут у градусах x (внутрішній радіус + K-фактор x товщина) x пі / 180
K-фактор описує, де знаходиться нейтральна вісь у товщині матеріалу. K-фактор, що дорівнює 0.5, означає, що нейтральна вісь знаходиться посередині. Більшість низьковуглецевої холоднокатаної сталі використовують середній K-фактор близько 0.45, тоді як м'які матеріали та різкі вигини зміщують нейтральну вісь нижче. Практичний діапазон становить приблизно від 0.30 до 0.50.
Щоб розкатати плоску заготовку, додайте дві прямі ніжки плюс припуск на вигин для кожного вигину. Наприклад, вигин на 90 градусів з відпаленої нержавіючої сталі 304 товщиною 2 мм з внутрішнім радіусом 3 мм та K-фактором 0.44 дає припуск на вигин приблизно 5.6 мм. Додайте це до довжин двох ніжок, і ви отримаєте плоский розмір для вирізання.
Повна формула з коефіцієнтом перерахунку з градусів у радіани міститься в більшості посібників з листозгинальних пресів. У журналі Fabricator є чітке пояснення припусків на вигин та пружності при гнутті на повітрі , яке варто додати до закладок.
Спрінгбек: чому це відбувається та як компенсувати
Пружинне повернення – це пружне відновлення, яке відбувається, коли пуансон відпускається. Метал був зігнутий вище межі текучості, але частина деформації все ще пружна, тому кут трохи розслабляється. Це відбувається у кожного металу, але не однаково.
Нержавіюча сталь найбільше пружинить, зазвичай на 3-5 градусів для сталі 304 при згинанні в повітрі. Алюміній помірно пружинить, а низькоміцна сталь найменше. Високоміцні та загартовані матеріали можуть демонструвати втричі більшу пружинність, ніж низькоміцна сталь.
Компенсуйте надмірним згинанням. Щоб завершити під кутом 90 градусів, зігніть до 88 градусів і дайте йому розкритися пружиною. Ви також можете зменшити пружність, використовуючи менший радіус пуансона, або перейти на дно чи штампування, які утримують матеріал біля матриці та зменшують пружне відновлення. Завжди виконуйте пробне згинання та вимірюйте фактичну пружність для вашого конкретного матеріалу, оскільки значення таблиці є відправною точкою, а не гарантією.
Майк навчився цьому дороговартісним способом. Він налаштував свій пневматичний вигин на чисті 90 градусів і виготовив партію кронштейнів з нержавіючої сталі 304. Коли він перевірив перші деталі, вони показали 93 градуси, оскільки нержавіюча сталь пружинить приблизно на 3 градуси. Він повторно виготовив партію при 87 градусах, підтвердив, що деталі готові при 90, і виконав замовлення того ж дня.
Аустенітні нержавіючі сталі також зміцнюються під час деформації. Вони вимагають на 50-60 відсотків більшої формувальної сили, ніж низьковуглецева сталь, і метал стає жорсткішим з кожним проходом. Формуйте нержавіючу сталь за якомога меншу кількість проходів і використовуйте жорсткий інструмент. Практичні рекомендації Інституту нікелю щодо виготовлення аустенітних нержавіючих сталей детально охоплюють ці вимоги до формування.
Детальніше про два найпоширеніші марки дивіться в нашому посібнику з нержавіючої сталі 304 та посібнику з нержавіючої сталі 316.
Як зігнути сталевий пруток, стрижень та дріт

Пруток і стрижень дотримуються тих самих принципів, що й лист, з додатковою проблемою: суцільні профілі жорсткіші та потребують більшого зусилля або нагрівання.
Холодне згинання
Плоский пруток з низьковуглецевої сталі товщиною до приблизно 3/16 дюйма та круглий пруток діаметром менше приблизно 3/8 дюйма згинаються в холодному стані в лещатах. Позначте точку згину, затисніть пруток так, щоб позначка знаходилася на краю щелепи, насуньте шматок труби на виступаючий кінець і повільно та рівномірно тягніть. Різкі рухи створюють перегини замість плавних вигинів.
Для радіусного згину затисніть пруток на трубі або стрижні потрібного радіуса та сформуйте його навколо цієї форми. Щоб вирівняти вигин на 90 градусів, знову затисніть деталь та постукайте зовнішньою стороною згину по щелепі лещат. Залиште пруток зайвою довжиною та обріжте кінці після згинання, що значно полегшить процес.
Гаряче згинання
Завтовшки понад 3/16 дюйма холодне гнуття стає непрактичним. Нагрійте ділянку згину киснево-ацетиленовим або пропановим пальником, доки вона не досягне тьмяно-вишнево-червоного кольору, потім зігніть її навколо форми або в лещатах. Метал рухається, як м’яка гума, коли гарячий. Позначте точку згину надрізом напилка перед нагріванням і ніколи не гасіть гарячий метал у воді, оскільки це робить його крихким. Дайте йому охолонути природним шляхом.
Гаряче гнуття змінює локальну структуру металу та залишає окалину, яку необхідно видалити, тому використовуйте його лише там, де холодне гнуття неможливе.
Як зігнути металеві труби та трубки
Порожнисті профілі додають проблему, якої немає у листа: стінки руйнуються або перегинаються при занадто різкому згинанні. Підтримка внутрішньої частини труби є ключем до чистого вигину.
Метод ущільнення піском
Для одноразового згину без згинального пристрою набийте трубку дрібним, сухим піском. Загерметизуйте один кінець, заповніть його, постукуючи по трубці, щоб осісти пісок, а потім загерметизуйте інший кінець. Утрамбований пісок діє як внутрішній дорн, який утримує трубку круглою, поки формується метал.
Повільно згинайте вигнуту форму, дерев'яний брусок, обрізаний за радіусом, або навіть великий шків. Довга труба-розтяжка забезпечить вам необхідне додаткове натягнення. Відріжте подрібнений кінець після згинання та висипте пісок.
Ніколи не використовуйте вологий пісок. Якщо ви нагрієте, волога, що утримується, перетвориться на пару та може розірвати трубку.
Професійне гнуття труб
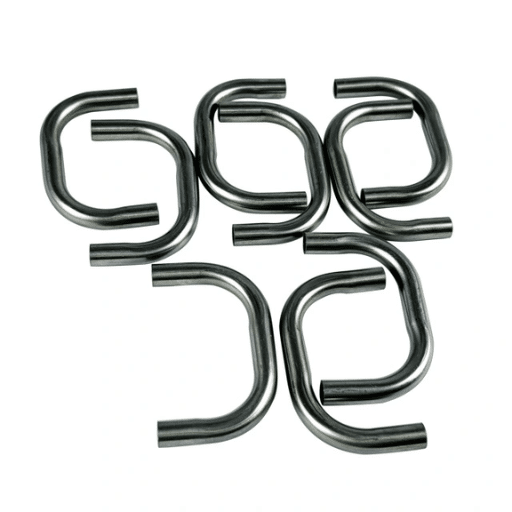
Для виробництва та роботи з вузькими радіусами роторне гнуття затискає один кінець труби та протягує її навколо обертового форми. Мінімальний радіус центральної лінії, приблизно вдвічі більший за діаметр труби, є практичною межею для нержавіючої сталі. Для роботи з великим радіусом гнуття вальцями труба проходить між роликами, утворюючи поступову криву.
Мідні труби найлегше згинати вручну. Спочатку відпаліть їх, нагрівши до матово-вишнево-червоного кольору та давши їм охолонути, а потім обережно сформуйте. Труба з нержавіючої сталі є найтвердішою і зазвичай вимагає використання відповідного трубогиба або майстерні. Якщо для вашого проекту потрібно зігнути або нарізати трубу, наші труби з нержавіючої сталі можуть бути поставлені потрібної довжини, а індивідуальна обробка може впоратися з формуванням.
Гнучкість металу та вибір матеріалу
Якщо ви контролюєте матеріал, ви контролюєте результат. У таблиці нижче звичайні метали ранжуються за легкістю їх гнуття, від найлегших до найскладніших, а також зазначають ключовий компроміс.
| Матеріальна | Легкість згинання | Основні примітки |
|---|---|---|
| м'яка сталь | Найпростіше | Найнижча вартість, найменша пружність, прощає |
| Мідь і латунь | Easy | М'який, декоративний, твердне при багаторазовому згинанні |
| Алюміній (5052, 3003) | Легкий до помірного | Легкий, але тріщини на гострих радіусах; уникайте 7075 для згинання |
| нержавіюча сталь 430 | Помірна | Дешевше, ніж 304, менше пружності, менша стійкість до корозії |
| нержавіюча сталь 304 | Помірна | Універсального призначення, швидко твердне, потребує на 50-60% більше зусиль |
| нержавіюча сталь 316 | Найтвердіший поширений сорт | Найкраща стійкість до корозії, найбільша пружність, найскладніше формується |
| Повністю твердий / пружинний загартований | Не згинайся | Тріщини даються негайно; замовити відпал |
Коли ви вчитеся гнути нержавіючу сталь, відпуск має більше значення, ніж клас. Напівтвердий рулон сталі 304 трісне за радіусом, в той час як відпалена сталь 304 гнеться чисто. Коли ви замовляєте нержавіючу сталь для формування, вкажіть стан відпалу та запросіть сертифікат прокатних випробувань, який підтверджує міцність на розтяг та відпуск. Стандарти ASTM A480, EN 10088 та GB/T 3280 визначають прийнятні властивості для листів та плит з нержавіючої сталі, і ваш постачальник повинен вказати стандарт у сертифікаті.
У посібнику Британської асоціації нержавіючої сталі з методів формування нержавіючої сталі на практиці пояснюється взаємодія між відпуском, радіусом вигину та пружністю.
Різниця між марками проявляється і під час експлуатації. Для морського або хімічного застосування, де деталь також стикається з корозією, додаткові зусилля формування сталі 316 окупаються. Для сухої внутрішньої деталі сталь 304 або навіть 430 може формуватися легше та коштувати дешевше. На нашій сторінці порівняння нержавіючої та вуглецевої сталі, а також на сторінці продуктів з вуглецевої сталі, детальніше розглянуто компроміси між матеріалами.
Коли купувати гнуті вироби на замовлення, а не самостійно
Ручне гнуття чудово підходить для прототипів, ремонту та невеликих партій. Але воно погано підходить для виробництва. Ручні методи різняться від деталі до деталі, і навіть досвідчений виробник не може дотримуватися жорстких кутових допусків на сотнях деталей.
Передати гнуття на аутсорсинг, якщо вам потрібно щось із переліченого нижче:
- Послідовні кути протягом усього виробничого циклу
- Жорсткі допуски на критичні розміри
- Товстий, твердий або важкий матеріал, що перевищує можливості вашого інструменту
- Чисте, рівномірне покриття без слідів від молотка
- Деталі, які потребують сертифікованого матеріалу та можливості відстеження
Закупівля попередньо обробленого матеріалу часто дешевша, ніж купівля необробленого листового металу та нарощування виробничих потужностей. Ви вказуєте сорт, загар, розміри та обробку, а постачальник вирізає та формує деталі за вашим кресленням із сертифікованого матеріалу. Саме цю роль виконує наша служба індивідуальної обробки, від лазерно-різаних заготовок до формованих компонентів.
Подумайте також про вартість металобрухту. Один тріснутий вигин у дорогоцінній деталі з нержавіючої сталі може коштувати дорожче, ніж уся вартість формування. Постачальник, який згинає сотні деталей на тиждень, має інструменти та досвід, щоб зробити це правильно з першого разу.
Поширені запитання
Як найкраще зігнути метал?
Для невеликих, легких деталей добре підійдуть лещата з молотком або кутовий затискач. Для виробництва та товстіших матеріалів стандартним методом є гнуття на листозгинальному пресі з V-подібним отвором матриці, що в 6-8 разів перевищує товщину матеріалу.
Як зігнути листовий метал без гальма?
Затисніть лист між двома шматками кутового заліза, вирівняними з лінією згину, потім складіть метал гумовим молотком. Цей метод без інструментів добре працює для тонких листів і забезпечує рівну лінію згину.
Чи можна зігнути нержавіючу сталь вручну?
Тонку, відпалену нержавіючу сталь можна зігнути вручну за допомогою лещат та молотка, але вона швидко гартується під дією тиску та пружинить швидше, ніж низьковуглецева сталь. Для важчих калібрів та повністю загартованих сталей потрібен листозгинальний прес, і часто виникають розтріскування, якщо радіус занадто вузький.
Який мінімальний радіус вигину для нержавіючої сталі?
Для відпаленої нержавіючої сталі 304 використовуйте внутрішній радіус від 1 до 1.5 товщини матеріалу та приблизно вдвічі більше товщини для сталі 316. Для повністю затверділої нержавіючої сталі може знадобитися від 4 до 6 товщини, тому відпалений матеріал є переважно використаним для формування.
Як розрахувати допуск на вигин?
Використовуйте формулу BA = кут у градусах x (внутрішній радіус + K-фактор x товщина) x пі / 180, з K-фактором приблизно 0.45 для маловуглецевої сталі. Додайте припуск на вигин до двох довжин прямих відрізків, щоб отримати розмір плоскої заготовки.
Чому метал пружно повертається назад після згинання?
Частина деформації є пружною. Коли пуансон відпускається, метал розслабляється, і кут трохи розширюється. Нержавіюча сталь пружинить найбільше, тому згинайте її під трохи меншим кутом, щоб компенсувати це.
Чи можна зігнути метал за допомогою тепла?
Так. Нагрівання товстого сталевого прутка до тьмяно-вишнево-червоного кольору полегшує його формування, а відпал міді усуває деформаційне зміцнення перед згинанням. Ніколи не гартуйте гарячий метал у воді, оскільки це робить його крихким.
Як зігнути металеву трубу, не перегинаючи її?
Наповніть трубку сухим піском, загерметизуйте обидва кінці та повільно зігніть її по вигнутій формі. Пісок підтримує внутрішню частину трубки та забезпечує круглість стінок. Для виробництва використовуйте ротаційне гнуття.
Яку марку нержавіючої сталі найлегше гнути?
Відпаленій нержавіючій сталі 430 легше формувати, ніж 304, оскільки вона менше пружинить назад і повільніше загартовується. Для загальних застосувань, де також потрібна хороша стійкість до корозії, відпаленій сталі 304 є практичним вибором.
Висновок
Знання того, як гнути метал, — це не один трюк. Це послідовність рішень, і рішення щодо матеріалу є першим. Виберіть правильну марку та загар, дотримуйтесь мінімального радіуса вигину, враховуйте пружність та використовуйте метод, який відповідає вашому об’єму та допускам. Зробіть це правильно, і вигин подбає про себе сам.
Практичний контрольний список: під час замовлення вкажіть тип відпаленої нержавіючої сталі, перевірте відпуск у сертифікаті випробувань на стані, згинайте поперек волокон, дотримуйтесь внутрішнього радіуса на рівні товщини матеріалу або вище, а також згинайте з перевищенням, щоб компенсувати пружинний зворотний зв'язок. Для прототипів достатньо лещат та затискача з кутового заліза. Для виробництва використовуйте листозгинальний прес або передайте формування постачальнику.
Компанія LIANYUNGANG DAPU METAL постачає відпалену нержавіючу сталь, вуглецеву сталь, алюміній та інші метали у вигляді листів, рулонів, прутків та труб, а також листи та рулони нержавіючої сталі, що використовуються для формування. Наша команда технічних консультантів допоможе вам вибрати правильний сорт та ступінь зносу, а наша служба індивідуальної обробки може вирізати та формувати деталі за вашим кресленням.
Якщо ви збираєтеся замовити матеріал для гнуття, зв'яжіться з нами для отримання цінової пропозиції. Ми співпрацюємо з інженерами та виробниками, щоб забезпечити правильний сорт матеріалу в правильному стані, завдяки чому перший згин буде ідеальним.