
Varjenje litega železa je izjemno opravilo, ki zahteva natančnost, spretnost in uporabo pravilnega postopka za doseganje trajne in praktične končne obdelave. Za razliko od drugih kovin, za katere je značilna krhkost in zelo kompleksna metalurška narava, predstavlja varivost litega železa edinstven izziv. Ali gre za razpokan blok motorja, dele industrijskega stroja ali krpanje starinskih kovinskih delov? Nekdo, ki vam bo svetoval o vseh tehničnih vidikih varjenja litega železa, vam bo v veliko pomoč. Ta vodnik vas bo popeljal skozi vsak korak učinkovitega varjenja litega železa, skupaj s pronicljivimi razlagami pogostih napak in načinov, kako se jim izogniti. Od izbire metode varjenja in opreme do pronicljive priprave, predgrevanja in obdelave po varjenju boste pridobili znanje za samozavestno varjenje litega železa pri najtežjih projektih. Zdaj je čas, da razširite svoje strokovno znanje in dvignete svoje varilne sposobnosti na izjemno raven.
Uvod v varjenje litega železa
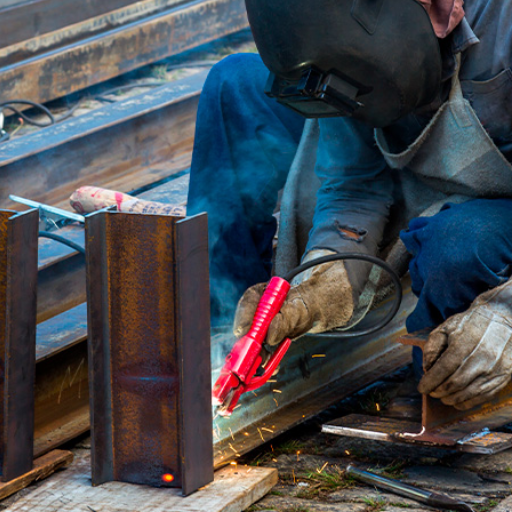
Varjenje litega železa je redka uporaba, ki zahteva skrbno pripravo in strokovno znanje za zagotovitev celovitosti in trajnosti konstrukcije. Lito železo je krhek material, ki ga sestavlja železo, ogljik in silicij, zato zaradi nizke duktilnosti in visoke vsebnosti ogljika med varjenjem pogosto poka. Za uspešno varjenje litega železa je treba razumeti posebne lastnosti teh materialov.
Poleg priprave varjenja ti koraki vključujejo izbiro najprimernejšega varilnega postopka, ki je običajno varjenje z zaščitno kovinsko elektrodo (SMAW) z elektrodami na osnovi niklja. Nato se izvede predgrevanje, kar zmanjša toplotne napetosti. Počasno ohlajanje in toplotna obdelava po varjenju sta ključnega pomena za zmanjšanje možnosti razpok. Temeljito čiščenje med pripravo varjenja izboljša sprejemljivost varilnega navarka. Če se pravilno uporabljajo, te metode varilcem omogočajo, da premagajo izzive, ki jih predstavlja delo z litoželeznimi materiali.
Kaj je varjenje litega železa?
Varjenje litega železa je specializiran postopek za spajanje ali popravilo komponent iz litega železa, materiala z visoko vsebnostjo ogljika, ki povzroča krhkost. Posebna kemična sestava litega železa zahteva temeljito razumevanje njegovih toplotnih lastnosti in mikrostrukture, da se preprečijo pogoste napake pri varjenju, kot so razpoke in poroznost. Ti postopki vključujejo skrben nadzor predgrevanja in hlajenja za obvladovanje visokih preostalih napetosti, ki se običajno pojavijo med varjenjem. Standardne metode vključujejo varjenje z zaščitno kovino (SMAW), varjenje z volframovim oblokom v plinu (GTAW) in spajkanje. Uporabljajo se predvsem elektrode z visoko vsebnostjo niklja ali nikelj-železa, ker najbolje ustrezajo strukturi materiala, saj zagotavljajo boljšo duktilnost in odpornost proti razpokam v varu. Poleg tega je treba za zagotovitev kakovosti varjenja opraviti razmaščevanje vseh površin. Z izboljšanjem tehnik varjenja in potrošnih materialov v zadnjih letih je varjenje litega železa zdaj izvedljiva možnost za avtomobilska, industrijska in konstrukcijska popravila.
Pomen v različnih panogah
Zmožnost varjenja litega železa ima ogromen pomen v različnih panogah zaradi široke uporabe materiala v kritičnih aplikacijah. Z avtomobilskega vidika torej vključuje pritrjevanje ali ojačitev blokov motorjev, glav valjev ali drugih bistvenih komponent z varjenjem litega železa, s čimer se zmanjšajo stroški zamenjave delov in podaljša življenjska doba vozila. Za težke industrijske stroje varjenje litega železa zagotavlja zelo zanesljivo metodo za obnovitev ohišij zobnikov, postelj strojev in drugih velikih delov opreme na operativno raven z minimalnim časom izpada.
Poleg tega je to s konstrukcijskega vidika še posebej razširjeno pri restavratorskih projektih, kjer je popravilo litoželeznih elementov, kot so deli mostov ali fasade stavb, ključnega pomena za arhitekturno obnovo. Razvoj varjenja je začel nuditi pomembno pomoč, saj ponuja alternative za uporabo potrošnih materialov na osnovi niklja in metode nadzora predgrevanja za doseganje zelo dobrega popravila. Z vztrajnimi inovacijami varjeno lito železo postopoma najde svoje mesto na področjih, ki potrebujejo dolgo življenjsko dobo in visokozmogljive materiale.
Zakaj varjenje litega železa zahteva posebno pozornost
Varljivost litega železa ima značilne lastnosti: je zelo krhka in zelo dovzetna za razpoke zaradi toplotnih obremenitev. Sestava materiala se prav tako drastično spreminja, običajno vsebuje več kot 2 % ogljika in silicija, kar povzroča še bolj zapletene metalurške spremembe med cikli segrevanja in hlajenja. Lito železo vsebuje grafitne luske znotraj železne matrice; vendar ti luski, čeprav so ugodni zaradi trdnosti in obdelovalnosti, dodatno otežujejo njegovo varivost.
Izzivi pri varjenju litega železa
- Tveganja razpok
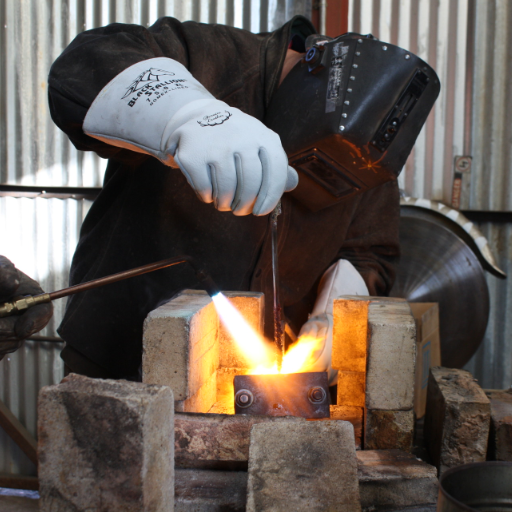
Lito železo je nagnjeno k razpokanju zaradi visoke vsebnosti ogljika, prisotnosti silicijevega dioksida in krhkosti. Med hlajenjem pri varjenju nastanejo napetosti, ki povzročijo razpokanje zvara ali osnovne kovine.
- Nastanek krhkih mikrostruktur
Hitro ohlajanje v območju toplotnega vpliva vodi do nastanka martenzita, trde in krhke mikrostrukture, zaradi česar je zvar nagnjen k lomom.
- Poroznost in nečistoče
Lito železo pogosto vsebuje določene nečistoče in poroznost, ki lahko poslabšajo celovitost zvarov, pospešijo razpad sosednjih spojev in sčasoma zmanjšajo vzdržljivost.
- Težave s toplotnim raztezanjem
Neenakomerno toplotno raztezanje med varjenjem ponavadi povzroči deformacije ali preostale napetosti, ki otežujejo celoten postopek varjenja in vplivajo na strukturno stabilnost.
- Združljivost polnilnih materialov
Občutljivost na toploto in njen vpliv
Toplotna občutljivost materialov, zlasti kovin, kot je lito železo, neposredno vpliva na mikrostrukturni razvoj, mehanske lastnosti in splošno delovanje. Toplota je različica zvočne modifikacije, skozi katero lahko pride do faznih transformacij, ki lahko spremenijo porazdelitev različnih faz, na primer ferita, perlita ali avstenita, odvisno od hitrosti ohlajanja in sestave legure. Pri toplotni obdelavi sive litine je eden od opaženih učinkov grobost grafitnih lusk, kar zmanjša natezno trdnost in duktilnost.
Poleg tega lahko termično cikliranje pospeši rast že obstoječih praznin, vključkov ali intermetalnih delcev znotraj mikrostrukture, s čimer se zmanjša utrujenostna obstojnost. Druga neželena posledica visoke temperature je oksidacija, termokemična reakcija, ki povzroči nastanek oksidnih lusk na površini materiala, zlasti v okolju, obogatenem s kisikom. To zavira nadaljnje poliranje površine in lahko namesto tega otežuje nastanek jamkastih razpok in napetostne korozije, predvsem pri zelo obremenjenih aplikacijah.
Računalniška analiza specifičnih odpornosti na toploto inženirju omogoča, da se odloči o ustreznih delovnih pogojih. Na primer, napredek pri toplotnoizolacijskih premazih ali legirnih elementih se lahko uporabi za to, da je material v veliki meri odporen na toplotno povzročeno degradacijo, s čimer se ohrani njegova celovitost med dolgotrajno uporabo v okolju elektrarne ali zahtevnem okolju letalske industrije. Ni treba posebej poudarjati, da je toplotno upravljanje izjemnega pomena za zagotavljanje strukturne celovitosti in dolge življenjske dobe.
Zakaj je lito železo težko variti
Varjenje litega železa je samo po sebi velik izziv zaradi njegove specifične metalurške sestave in strukturnih značilnosti. Lito železo vsebuje relativno visoko vsebnost ogljika, ki se giblje med 2 % in 4 %, kar prispeva k njegovi krhkosti. Hitro segrevanje in ohlajanje se zgodi zaradi vnosa toplote znotraj samega območja, zaradi česar jeklo okoli toplotno prizadetega območja (HAZ) trpi zaradi razpok zaradi neenakomernega raztezanja in krčenja znotraj materiala.
Poleg tega imajo grafitni kosmiči ali vozlički v mikrostrukturi litega železa pomembno vlogo pri določanju toplotne prevodnosti in mehanskih lastnosti. Ti notranji grafitni vključki neenakomerno absorbirajo toploto, kar še dodatno spodbuja razvoj toplotnih napetosti med varjenjem. Poleg tega bo isti material zaradi nizke duktilnosti nasprotoval kakršnemu koli prenašanju teh napetosti.
Reševanje teh težav običajno zahteva specializirane prakse in obdelave, vključno s predgrevanjem obdelovanca za zmanjšanje toplotnih gradientov in koncentracije napetosti. Toplotna obdelava po varjenju (PWHT) je še ena pogosta praksa, s katero je mogoče zmanjšati napetosti in izboljšati mikrostrukturno stabilnost. Uporaba polnila na osnovi niklja ali varilnih palic iz litega železa, zasnovanih za izboljšanje združljivosti varjenega spoja, lahko zmanjša nastanek razpok. Vendar pa krhka narava litega železa, če so sprejeti vsi previdnostni ukrepi, obrtniku še vedno povzroča veliko več težav pri varjenju kot nizkoogljično jeklo ali nerjaveče jeklo. Z drugimi besedami, dober var v litem železu zahteva skrbno načrtovanje, pravilno izvedbo in razumevanje temeljnih metalurških vidikov.
Najboljše prakse za uspešno varjenje litega železa
- Predgrejte material
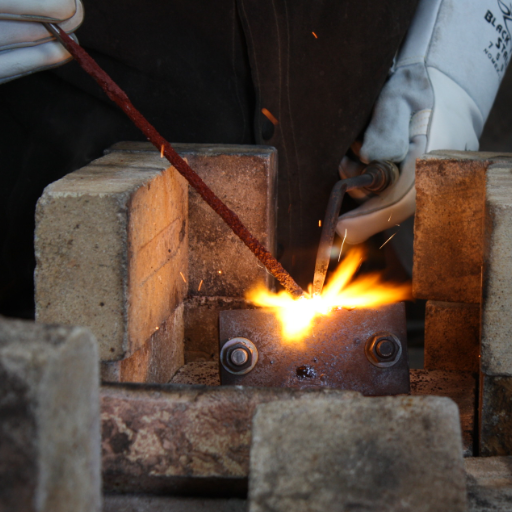
Predgrevanje litega železa pred varjenjem je običajno namenjeno zmanjšanju toplotnih napetosti, ki nastanejo med varjenjem, in s tem omejevanju razpok v litem železu. Predgrevanje ulitka se običajno izvaja za doseganje enakomerne temperature med 500 °F in 1200 °F, odvisno od posamezne zlitine in debeline. Ogrevanje je treba izvajati počasi in enakomerno, da se zagotovi boljši nadzor nad toplotnim raztezanjem.
- Uporabite pravilen polnilni material
Izberite dodajni material, ki ustreza sestavi litega železa ali je izdelan posebej za varjenje litega železa. Polnila na osnovi niklja ostajajo prednostna izbira zaradi svoje združljivosti in absorpcije napetosti pri ohlajanju.
- Uporabite tehnike občasnega varjenja
Politika varjenja: Uporabljajte občasne kratke varilne šive, da preprečite visoko koncentracijo toplote na kateri koli točki, ki bi sicer lahko negativno vplivala na osnovno kovino.
- Nadzorujte hitrost hlajenja
Hlajenje varjenega spoja po varjenju mora potekati počasi, saj lahko uporaba hitrih metod hlajenja povzroči krhkost ali nastanek razpok. Izolacija je morda najboljši način za zagotovitev nadzorovanega hlajenja. Materiali, ki se običajno uporabljajo za izolacijo, so pesek, apno in toplotne odeje.
- Površino temeljito očistite
Varilno območje mora biti brez snovi, kot so olje, mast, rja in barva. Čiščenje pospešuje lepljenje, hkrati pa preprečuje vključke ali napake v varjenju.
Pravilne tehnike predgrevanja
Pravilno predgrevanje, zlasti pri debelih materialih ali materialih, ki lahko razpokajo, kot je visokoogljično jeklo, je pomemben korak k razbremenitvi varjenja pred toplotnimi napetostmi in doseganju najvišje kakovosti varjenih spojev. Predgrevanje se nanaša na postopek, pri katerem se temperatura osnovne kovine poveča s sobne temperature na določeno minimalno temperaturo tik pred varjenjem. To tudi upočasni hitrost ohlajanja, prepreči povečanje trdote v območju toplotnega vpliva (HAZ) in zmanjša pojav razpok, ki jih povzroča vodik.
Natančno predgrevanje; na primer, temperature predgrevanja morajo biti povezane s sestavo in debelino materiala, kot je lahko opisano v katerem koli varilnem standardu, kot je AWS D1.1; predgrevanje se lahko izvede s plinskim gorilnikom, indukcijskim ogrevalnim sistemom ali električno grelno blazinico. Za zagotovitev, da temperatura površine dejansko ustreza zahtevam, se uporabljajo termočleni ali infrardeči čitalniki temperature.
Izbira pravega polnilnega materiala
Izbira ustreznih dodajnih materialov je verjetno najpomembnejši korak, ki vpliva na kakovost varjenja, trdnost varjenja in življenjsko dobo varjenja. Izbira bo odvisna predvsem od različnih dejavnikov, kot so kemija osnovne kovine, uporabljeni postopek varjenja in obratovalni pogoji končnega izdelka. Večinoma se dodajni materiali izberejo tako, da imajo mehanske lastnosti, ki so vsaj enake osnovnim materialom, da se doseže ustrezna trdnost in združljivost spoja.
Polnilo je treba izbrati tako, da se pri varjenju ogljikovih jekel priporoča ER70S-6, saj zagotavlja večjo natezno trdnost in se lahko prilagodi spremembam lastnosti osnovnega materiala. Za nerjaveče jeklo se običajno izbere polnilo ER308L zaradi odpornosti proti koroziji in trdnih zvarov. Aluminijeve zlitine zahtevajo specializirana polnila, kot sta ER4045 in ER5356, za najboljšo kombinacijo strukturne celovitosti in odpornosti proti koroziji, odvisno od specifične serije zlitine.
Pogoje uporabe je treba oceniti glede na temperaturo, korozivno atmosfero in dinamično obremenitev. Pri visokih obratovalnih temperaturah bo morda za spoj potreben dodatek na osnovi niklja, da prenese toplotne obremenitve, na primer dodatki na osnovi niklja, kot je AWS A5.14 ERNiCr-3.
Priporočena orodja in tehnike
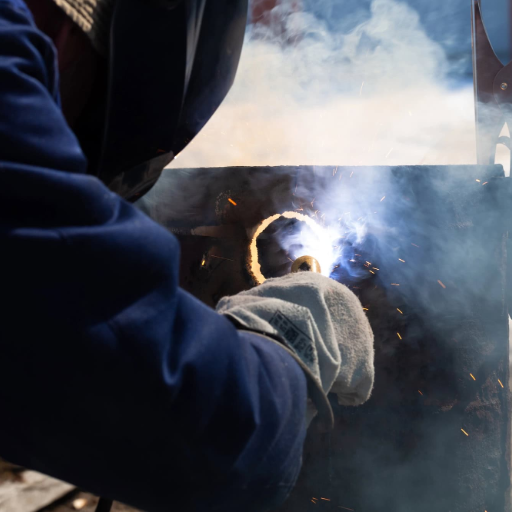
Sledi seznam glavnih orodij s priporočili, kadar koli je to mogoče, glede tehnik uporabe za doseganje popolnih zvarov:
- Orodja za varjenje
- Varilni stroji: Naprave, ki podpirajo varilni postopek, kot sta MIG/TIG ali varjenje z elektrodami, je treba izbrati glede na uporabo. Za večjo natančnost morajo imeti take naprave možnost prilagajanja nastavitev.
- Elektrode in polnila: Izberite materiale glede na specifičen varilni projekt in pri tem zagotovite skladnost s smernicami AWS ali ISO.
- Zaščitna oprema: Ustvariti je treba varne delovne pogoje, osebe, ki izvajajo varilska dela, pa morajo nositi odobreno varilsko čelado, rokavice in oblačila. Varilci se morajo zaščititi pred vročino in iskrami, ki so jim lahko izpostavljeni.
- Tehnike priprave
- Čiščenje površine: Vse površine je treba očistiti rje, olja, barve ali tujih snovi, da se omogoči pravilno spajanje.
- Prilagajanje in poravnava: Komponente razporedite pravilno poravnano, da ne pride do deformacij spojev ali nepravilnega varjenja.
- Varilne prakse
- Stalna hitrost vožnje: Z enakomerno hitrostjo vožnje se zagotovi enakomerna porazdelitev toplote.
- Pravilni parametri: Napetost, tok in hitrost podajanja žice je treba ustrezno nastaviti ob upoštevanju debeline in vrste materiala.
- Pregled po varjenju: Zaključite z vizualnim in NDT testiranjem, da se odkrijejo napake in preveri kakovost dela.
Takšna orodja in tehnike naredijo postopek varjenja zanesljivejši, učinkovitejši in sprejemljivejši v skladu z industrijskimi standardi.
Vrste varilnih postopkov za lito železo
|
Postopek varjenja |
Ključne točke |
Parametri, ki jih je treba poznati |
|---|---|---|
|
Zaščiteno kovinsko obločno varjenje (SMAW) |
Običajno za popravila, uporablja elektrode na osnovi niklja |
Priporočeno predgrevanje, nadzorovano hlajenje |
|
Plinsko volframovo obločno varjenje (GTAW/TIG) |
Natančen nadzor toplote, idealen za manjša popravila |
Zahteva usposobljenega operaterja, zaščito z inertnim plinom |
|
Plinsko obločno varjenje (GMAW/MIG) |
Hitrejši, polavtomatski postopek |
Omejena fleksibilnost, primerno za tanke površine |
|
Varjenje s kisikom in acetilenom |
Tradicionalno, za taljenje uporablja plinski plamen |
Predgrevanje je kritično, počasnejši postopek |
|
Spajkanje |
Nefuzijska metoda z uporabo polnilnih kovin |
Nižje temperature preprečujejo poškodbe osnovnih kovin |
|
Kovinsko zaklepanje |
Mehanska metoda za popravilo razpok |
Ni potrebno segrevanje, primerno za velike razpoke |
|
Plazemsko obločno varjenje (PAW) |
Visoka natančnost za specifične majhne aplikacije |
Napredna mehanizacija, potreben usposobljen operater |
|
Obločno varjenje s polnjenjem (FCAW) |
Samozaščita, učinkovita za zunanja popravila |
Hitrejše nanašanje lahko povzroči poroznost |
Osnovna varnostna oprema
Pri varjenju in popravilu kovin je bistvenega pomena uporaba ustrezne varnostne opreme za zagotavljanje osebnih zaščitnih ukrepov in izpolnjevanje zahtev glede varnosti pri delu. Nekatere pomembne stvari vključujejo:
- Varilska čelada s samodejnim zatemnitvenim filtrom
Odlična varilska čelada s samozatemnitvenim filtrom bo ob nošenju zaščitila oči in obraz operaterja pred škodljivim UV- in IR-sevanjem, ki nastane pri varjenju. Sodobne čelade so opremljene z nastavljivimi nastavitvami občutljivosti in različnimi stopnjami zatemnitve, ki ustrezajo različnim varilnim postopkom.
- Rokavice odporne na vročino
Usnjene varilske rokavice ščitijo roke pred vročino, brizganjem staljene kovine in morebitnimi ostrimi materiali. V različicah z aluminijem se uporabljajo v okoljih z visokimi temperaturami za dodatno zaščito.
- Ognjevarna varilska jakna
Te jakne so izdelane iz trpežnih, ognjeodpornih materialov, kot so usnje ali specializirane obdelane tkanine, in ščitijo telo varilca pred učinki vročine, isker in kovinskih izstrelkov.
- Zaščita dihal
Hlapi in delci, ki nastajajo med varjenjem, zlasti pri samostojni uporabi obločnega varjenja s fluksno polnitvijo (FCAW), narekujejo uporabo neke oblike respiratorja, pri čemer je respirator z električnim čiščenjem zraka (PAPR) pogosto najprimernejša oblika odlične možnosti filtracije, odvisno od uporabe.
- Prevleke za varilske škornje
Toplotno odporna zaščita za stopala, vključno s škornji z jekleno kapico in varilskimi ščitniki ali prevlekami, ščiti pred poškodbami zaradi padajoče vroče kovine ali nenamernega stika s staljenimi ostanki.
- Zaščita sluha
V najboljšem primeru lahko človek preživi v glasnem hrupu, ki ga povzroča uporaba plazemske obločne opreme ali brusilnih orodij, omejeno število let, po tem pa izguba sluha postane trajna, zato je nujno imeti industrijske ušesne čepke ali glušnike.
Zaključek in bistveni nasveti
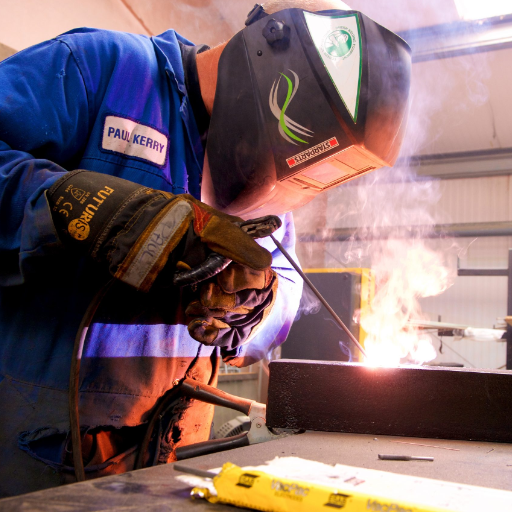
Varnost varjenja je večfaktorska odgovornost, ki zahteva strogo upoštevanje ustaljenih industrijskih standardov in stalno uporabo ustrezne osebne varilne opreme. Če se varilci držijo preventivnega pristopa, se lahko zaščitijo pred neposrednimi nevarnostmi in tistimi, ki v prihodnosti lahko povzročijo zdravstvene zaplete. Več priporočil, ki spodbujajo izvajanje varnosti in učinkovitosti varjenja, je:
- Pravilna uporaba OZO
Nosite varilsko osebno zaščitno opremo, ki ustreza specifikacijam standardov OSHA in ANSI. Potrebna osebna zaščitna oprema vključuje negorljiva oblačila, zaščitna očala z ustrezno zaščito leč, negorljive rokavice in škornje z jekleno kapico. OSHA ugotavlja, da skoraj 70 % poškodb na delovnem mestu, povezanih z varilnimi postopki, izvira iz neupoštevanja zahtev glede osebne zaščitne opreme.
- Zaščita oči in vidljivost
Za zaščito pred obločnim bliskom in zagotovitev zadostne vidljivosti med delovanjem uporabljajte varilne čelade s samozatemnitvenimi filtri. Na splošno je za večino operacij zadostna varilna čelada z razponom zatemnitve 10–13, kot je določeno v standardu ANSI Z87.1-2020.
- Zaščita sluha
Vsaka stalna izpostavljenost zvoku nad 85 decibelov lahko povzroči trajno izgubo sluha. Za zaščito ušes nosite industrijsko zaščito sluha, kot so čepki za ušesa ali glušniki.
- Prezračevanje in nadzor dima
Zagotovite, da je delovno območje dobro prezračeno ali opremljeno z lokalnim sistemom za odsesavanje zraka, da zmanjšate izpostavljenost varilca škodljivim hlapom in plinom. Raziskave kažejo, da nekateri varilni hlapi vsebujejo šestvalentni krom, ki je znana rakotvorna snov, kar je zelo močan znak, da je treba po potrebi uporabljati zaščito dihal.
- Redno vzdrževanje opreme
Preverite varilne stroje in vse kable ter konektorje glede napak in sprejmite korektivne vzdrževalne ukrepe. Okvarjeni stroji so eden glavnih vzrokov za varilne nesreče.
Zelo uporabne prakse bodo skupaj z določbami predpisov zagotovile varnost in učinkovitost varilcev v delovnem okolju, saj bodo zmanjšale tveganja in povečale produktivnost.
Povzetek ključnih točk
- Zdravstveni in varnostni ukrepi
- Vzdrževanje opreme
Redni pregledi in servisiranje varilne opreme lahko izboljšajo varnost med njenim delovanjem in preprečijo okvare zaradi električnih težav, pregrevanja itd., ki so običajno vzroki za nesreče.
- Usposabljanje in certificiranje delavcev
Poglobljeno usposabljanje varilcev in posodobljeni certifikati izboljšujejo varnostne veščine, hkrati pa odpravljajo odstopanja med usposabljanjem in dejansko prakso, poleg tega pa izboljšujejo usposobljenost in zmanjšujejo tveganja, povezana z delovnim mestom.
- Tehnološka integracija
Vključevanje novih varilnih tehnologij, kot sta avtomatizacija in spremljanje v realnem času, optimizira delovanje, zmanjšuje ročne napake ter izboljšuje varnost in učinkovitost.
- Skladnost z zakonodajo
Pomen priprave in natančnosti
Referenčni viri
-
"Tribološke lastnosti prevlek, pridobljenih z elektrokontaktnim varjenjem kovinskih praškastih materialov"
- Ključne ugotovitveTa študija raziskuje tribološke (trenje in obraba) lastnosti prevlek, ustvarjenih z elektrokontaktnim varjenjem kovinskih praškastih materialov. V poskusih je bila kot protitelo uporabljena siva litina. Raziskava poudarja optimalne rezultate, dosežene z elektrokontaktnim varjenjem odrezkov litega železa in kovinskih praškov.
- Preberi več
-
"Pregled eksperimentalnih raziskav v tehniki varjenja s trenjem"
- Ključne ugotovitveTa pregled obravnava uporabo tehnik varjenja s trenjem, vključno z varjenjem s trenjem s kontinuiranim pogonom, za različne materiale, kot so aluminij, mehko jeklo, nerjaveče jeklo in lito železo. Poudarja prilagodljivost varjenja s trenjem za lito železo in druge kovine.
- Preberi več
-
"Elektrofrikcijska obdelava plugov"
- Ključne ugotovitveTa raziskava preučuje uporabo elektrofrikcijskega varjenja za kaljenje kmetijskega orodja, zlasti plužnih lemežev. Vključuje uporabo elektroobločnega varjenja za ustvarjanje neprekinjenih šivov na litoželeznih elektrodah in rezilih.
- Preberi več
Pogosto zastavljena vprašanja (FAQ)
V: Kateri je najboljši način varjenja litega železa?
A: Najboljši način varjenja litega železa pogosto vključuje predgrevanje litega železa, da se zmanjša možnost razpok. Uporaba polnilne palice na osnovi niklja je idealna za varjenje litega železa, saj zagotavlja trdnost in prožnost. Tehnike, kot je TIG varjenje, omogočajo natančnost, medtem ko je MIG varjenje lahko hitrejše za večje projekte. Pomembno je, da se var počasi ohladi, da se zmanjša napetost. Za obdelavo po varjenju lahko pokanje zvara pomaga pri razbremenitvi napetosti. Vedno se prepričajte, da uporabljate pravilne varilne palice za določeno vrsto litega železa.
V: Katere vrste varilnih palic se uporabljajo za varjenje litega železa?
A: Pri izbiri varilnih palic za lito železo se običajno priporočajo nikljeve elektrode zaradi njihove združljivosti z različnimi vrstami litega železa, vključno s sivo litino in nodularno litino. Nikljeve palice 55 so še posebej učinkovite, ker zagotavljajo močan zvar, ki je manj nagnjen k razpokam. Poleg tega je lahko uporaba litoželezne palice koristna za popravila delov iz litega železa. Izbira palic se lahko razlikuje glede na tehniko varjenja, kot je varjenje z elektrodo ali TIG spajkanje. Za optimalne rezultate je ključnega pomena izbrati palice, ki ustrezajo sestavi litega železa.
V: Zakaj je varjenje litega železa težavno?
A: Varjenje litega železa velja za težavno zaradi visoke vsebnosti ogljika in krhkosti, kar lahko pri nepravilnem ravnanju povzroči težave, kot so razpoke v zvaru. Območje, ki ga prizadene toplota, lahko postane še posebej problematično, saj lahko hitro ohlajanje povzroči napetostne lome. Poleg tega je treba nadzorovati hitrost ohlajanja zvara, da se prepreči upogibanje. Predhodno segrevanje litega železa pred varjenjem in počasno ohlajanje zvara sta ključna koraka. Razumevanje lastnosti različnih vrst litega železa, kot sta bela litina in nodularna litina, lahko pomaga tudi pri izbiri pravega pristopa.
V: Ali lahko varim lito železo z jeklom?
A: Da, lito železo je mogoče variti z jeklom, vendar je pri tem potrebna posebna pozornost. Različne stopnje toplotnega raztezanja lahko povzročijo zaplete med varjenjem in povzročijo razpoke. Priporočljiva je uporaba polnilne palice na osnovi niklja, saj se lahko prilagodi razlikam med materiali. Predgrevanje litega železa in jekla pomaga zmanjšati toplotni šok. Obdelava po varjenju, kot je na primer kovanje, lahko prav tako pomaga zmanjšati napetosti v varjenem spoju. Za uspešno vez je bistvenega pomena skrbna pozornost do tehnike varjenja.
V: Kakšne so prednosti uporabe TIG varjenja za lito železo?
A: TIG varjenje se pogosto uporablja za lito železo, ker zagotavlja visoko stopnjo nadzora nad varilnim procesom. Ta natančnost omogoča čistejše zvare, kar je še posebej pomembno pri delu na zapletenih delih iz litega železa. TIG varjenje ustvari tudi manjše območje vpliva toplote, kar zmanjša tveganje za deformacije in razpoke. Možnost uporabe čistega nikljevega polnila poveča trdnost zvara. Poleg tega, ker TIG varjenje ustvarja manj brizganja, pogosto doseže estetsko prijetnejši videz. Na splošno je TIG varjenje učinkovita tehnika za visokokakovostna popravila litega železa.





