Сварка чугуна – это исключительная операция, требующая точности, мастерства и применения правильного процесса для получения прочного и практичного результата. В отличие от других металлов, которые характеризуются хрупкостью и чрезвычайно сложной металлургической природой, свариваемость чугуна представляет собой уникальную задачу. Будь то треснувший блок двигателя, детали промышленного оборудования или сборка старинной металлоконструкции? Тот, кто проконсультирует вас по всем техническим аспектам сварки чугуна, будет вам полезен. Это руководство проведет вас через каждый этап эффективной сварки чугуна, а также подробно объяснит распространённые ошибки и способы их предотвращения. От выбора метода сварки и оборудования до продуманной подготовки, предварительного нагрева и послесварочной обработки вы приобретёте знания, необходимые для уверенной сварки чугуна в самых сложных проектах. Теперь пришло время расширить свои знания и вывести свои навыки сварки на исключительный уровень.
Введение в сварку чугуна
Сварка чугуна — редкая область применения, требующая тщательной подготовки и опыта для обеспечения целостности и долговечности конструкции. Чугун — хрупкий материал, состоящий из железа, углерода и кремния, поэтому он склонен к растрескиванию при сварке из-за низкой пластичности в сочетании с высоким содержанием углерода. Для успешной сварки чугуна необходимо понимать специфические свойства этих материалов.
Помимо подготовки к сварке, эти этапы включают выбор наиболее подходящего метода сварки, обычно представляющего собой дуговую сварку в защитных газах (SMAW) никелевыми электродами. После этого осуществляется предварительный подогрев, который минимизирует термические напряжения. Медленное охлаждение и послесварочная термообработка играют решающую роль в снижении вероятности образования трещин. Тщательная очистка во время подготовки к сварке улучшает качество наплавленного металла. При правильном применении эти методы позволяют сварщикам преодолеть трудности, возникающие при работе с чугуном.
Что такое сварка чугуна?
Сварка чугуна – это специализированный процесс соединения или ремонта деталей из чугуна, материала с высоким содержанием углерода, что обуславливает его хрупкость. Специфический химический состав чугуна требует глубокого понимания его термических свойств и микроструктуры для предотвращения таких часто встречающихся дефектов сварки, как трещины и пористость. Эти процессы предполагают тщательный контроль предварительного нагрева и охлаждения для управления высокими остаточными напряжениями, обычно возникающими при сварке. Стандартные методы включают дуговую сварку металлическим электродом (SMAW), дуговую сварку вольфрамовым электродом в защитном газе (GTAW) и пайку твердым припоем. В основном используются электроды с высоким содержанием никеля или никелевого железа, поскольку они наилучшим образом соответствуют структуре материала, обеспечивая лучшую пластичность и стойкость к растрескиванию в сварном шве. Кроме того, для обеспечения качества сварного шва необходимо обезжиривать все поверхности. Благодаря совершенствованию методов сварки и расходных материалов в последние годы, сварка чугуна стала приемлемым вариантом для ремонта автомобильной, промышленной и строительной техники.
Значение в различных отраслях
Возможность сварки чугуна имеет огромное значение в различных отраслях промышленности благодаря широкому применению этого материала в критически важных узлах. Так, с точки зрения автомобилестроения, сварка чугуна подразумевает фиксацию или усиление блоков двигателей, головок цилиндров и других важных компонентов, что снижает затраты на замену деталей и продлевает срок службы транспортного средства. Для тяжелого промышленного оборудования сварка чугуна обеспечивает высоконадежный метод восстановления корпусов редукторов, станин и других крупногабаритных деталей оборудования до работоспособного состояния с минимальным временем простоя.
Кроме того, в области строительства это особенно актуально в проектах реставрации, где ремонт чугунных элементов, таких как детали мостов или фасады зданий, имеет решающее значение для архитектурной реставрации. Развитие сварочных технологий стало оказывать существенную помощь, предлагая альтернативы применению расходных материалов на основе никеля и методы контроля предварительного нагрева для достижения очень высокого качества ремонта. Благодаря постоянным инновациям, сварной чугун постепенно находит свое применение в областях, где требуются долговечные и высокоэффективные материалы.
Почему сварка чугуна требует особого внимания
Свариваемость чугуна обладает особым набором характеристик: он очень хрупкий и подвержен растрескиванию под действием термических напряжений. Состав материала также сильно варьируется, обычно составляя более 2% углерода и кремния, что приводит к ещё более сложным металлургическим изменениям при нагревании и охлаждении. В чугунной матрице присутствуют чешуйки графита; однако эти чешуйки, хотя и способствуют повышению прочности и обрабатываемости, ещё больше затрудняют свариваемость.
Проблемы сварки чугуна
- Риски взлома
Чугун склонен к растрескиванию из-за высокого содержания углерода, наличия кремния и хрупкости. В процессе охлаждения при сварке возникают напряжения, которые приводят к растрескиванию либо сварного шва, либо основного металла.
- Формирование хрупких микроструктур
Быстрое охлаждение в зоне термического влияния приводит к образованию мартенсита — твердой и хрупкой микроструктуры, что делает сварной шов склонным к разрушению.
- Пористость и примеси
Чугун часто содержит определенные примеси и пористость, которые могут ухудшить целостность сварного шва, ускорить разрушение соседних соединений и со временем уменьшить долговечность.
- Проблемы теплового расширения
Неравномерное тепловое расширение во время сварки, как правило, приводит к деформации или остаточным напряжениям, а именно эти явления усложняют весь процесс сварки и влияют на устойчивость конструкции.
- Совместимость наполнителей
Тепловая чувствительность и ее влияние
Термочувствительность материалов, особенно металлов, таких как чугун, оказывает непосредственное влияние на микроструктурную эволюцию, механические свойства и общие эксплуатационные характеристики. Нагрев – это разновидность температурной модификации, при которой могут происходить фазовые превращения, изменяющие распределение различных фаз, например, феррита, перлита или аустенита, в зависимости от скорости охлаждения и состава легирующей добавки. При термообработке серого чугуна одним из наблюдаемых эффектов является укрупнение графитовых пластин, что снижает прочность на разрыв и пластичность.
Более того, термоциклирование может ускорить рост уже существующих пустот, включений или интерметаллических частиц в микроструктуре, тем самым снижая усталостную долговечность. Другим нежелательным последствием воздействия высокой температуры является окисление – термохимическая реакция, приводящая к образованию оксидной пленки на поверхности материала, особенно в среде, обогащенной кислородом. Это препятствует дальнейшей полировке поверхности и может способствовать развитию питтинговой коррозии и коррозионного растрескивания под напряжением, особенно в условиях высоких нагрузок.
Компьютерный анализ удельного сопротивления нагреву позволяет инженеру определить оптимальные условия эксплуатации. Например, достижения в области термобарьерных покрытий или легирующих элементов могут быть использованы для повышения устойчивости материала к термическому разрушению, что позволит сохранить его целостность при длительной эксплуатации в условиях электростанций или в сложных условиях аэрокосмической отрасли. Само собой разумеется, управление температурой имеет первостепенное значение для обеспечения структурной целостности и длительного срока службы.
Почему чугун трудно сваривать
Сварка чугуна сама по себе представляет серьёзную проблему из-за его специфического металлургического состава и структурных особенностей. Чугун содержит относительно большое количество углерода, от 2% до 4%, что обуславливает его хрупкость. Быстрый нагрев и охлаждение, возникающие вследствие термического воздействия в самой зоне, приводят к растрескиванию стали вокруг зоны термического влияния (ЗТВ) из-за неравномерного расширения и сжатия материала.
Кроме того, графитовые пластинки или включения в микроструктуре чугуна играют важную роль в определении теплопроводности и механических свойств. Эти внутренние графитовые включения неравномерно поглощают тепло, способствуя возникновению термических напряжений во время сварки. Более того, обладая низкой пластичностью, этот же материал будет препятствовать восприятию этих напряжений.
Решение этих проблем обычно требует специальных методов и методов обработки, включая предварительный нагрев заготовки для снижения температурных градиентов и концентрации напряжений. Послесварочная термическая обработка (PWHT) – ещё один распространённый метод, позволяющий снять напряжения и улучшить микроструктурную стабильность. Использование присадочных материалов на основе никеля или чугунных сварочных прутков, повышающих совместимость сварного соединения, может снизить образование трещин. Однако даже при соблюдении всех мер предосторожности хрупкость чугуна по-прежнему создаёт гораздо больше проблем при сварке, чем низкоуглеродистая или нержавеющая сталь. Другими словами, качественная сварка чугуна требует тщательного планирования, правильного выполнения и понимания фундаментальных металлургических принципов.
Лучшие практики для успешной сварки чугуна
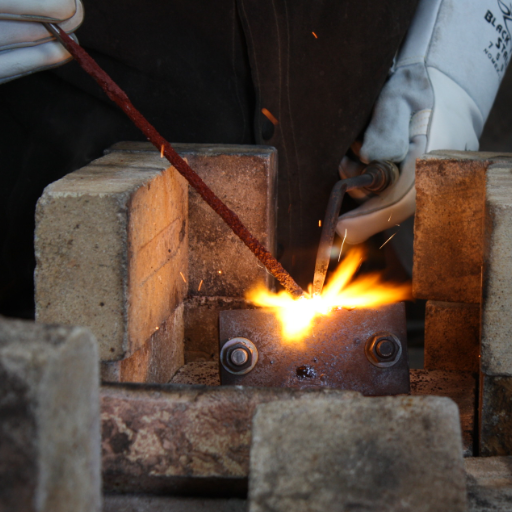
- Предварительный нагрев материала
Предварительный нагрев чугуна перед сваркой обычно предназначен для минимизации термических напряжений, возникающих во время сварки, и, следовательно, предотвращения образования трещин. Предварительный нагрев отливки обычно производится для достижения равномерной температуры от 500 до 1200 °F, в зависимости от конкретного сплава и толщины. Нагрев следует проводить медленно и равномерно, чтобы лучше контролировать тепловое расширение.
- Используйте правильный наполнитель
Выбирайте присадочный материал, соответствующий составу чугуна или специально предназначенный для сварки чугуна. Присадочные материалы на основе никеля остаются предпочтительным выбором благодаря своей совместимости и способности поглощать напряжения при охлаждении.
- Применение методов прерывистой сварки
Политика в отношении сварки: используйте прерывистые короткие сварные швы, чтобы предотвратить высокую концентрацию тепла в какой-либо одной точке, что в противном случае может отрицательно повлиять на основной металл.
- Управление скоростью охлаждения
Охлаждение сварной конструкции после сварки должно осуществляться медленно, так как использование методов быстрого охлаждения может привести к хрупкости или образованию трещин. Изоляция, пожалуй, является наилучшим способом обеспечения контролируемого охлаждения. В качестве изоляции обычно используются песок, известь и термоматы.
- Тщательно очистите поверхность
Зона сварки должна быть очищена от масла, смазки, ржавчины и краски. Очистка способствует лучшему склеиванию, предотвращая появление включений и дефектов сварки.
Правильные методы предварительного нагрева
Правильный предварительный подогрев, особенно для толстостенных материалов или материалов, склонных к растрескиванию, таких как высокоуглеродистая сталь, служит важным шагом к снятию термических напряжений в сварном шве и достижению наивысшего качества сварных соединений. Предварительный подогрев — это процесс повышения температуры основного металла от комнатной до заданного минимального значения непосредственно перед сваркой. Это также замедляет скорость охлаждения, предотвращает повышение твёрдости в зоне термического влияния (ЗТВ) и снижает риск образования водородных трещин.
Тщательно выполняйте предварительный нагрев; например, температура предварительного нагрева должна соответствовать составу и толщине материала, как указано в любом стандарте сварки, например, AWS D1.1; предварительный нагрев может осуществляться с помощью газовой горелки, индукционной системы нагрева или электрической грелки. Для обеспечения соответствия температуры поверхности требуемым значениям используются термопары или инфракрасные датчики температуры.
Выбор правильного наполнителя
Выбор подходящего присадочного материала, пожалуй, самый важный этап, влияющий на качество, прочность и долговечность сварного шва. Выбор зависит, прежде всего, от различных факторов, таких как химический состав основного металла, используемый сварочный процесс и условия эксплуатации готового изделия. В большинстве случаев присадочные материалы выбираются с механическими свойствами, как минимум равными свойствам основного материала, для достижения необходимой прочности и совместимости соединения.
Выбор присадочного материала следует производить таким образом, чтобы при сварке углеродистых сталей рекомендовался сплав ER70S-6, поскольку он обеспечивает более высокую прочность на растяжение и способен компенсировать изменения свойств основного материала. Для сварки нержавеющей стали обычно выбирается присадочный материал ER308L для обеспечения коррозионной стойкости и качества сварных швов. Для алюминиевых сплавов требуются специализированные присадочные материалы, такие как ER4045 и ER5356, для достижения наилучшего сочетания структурной целостности и коррозионной стойкости, в зависимости от конкретной серии сплава.
Условия эксплуатации необходимо оценивать с учетом температуры, коррозионной среды и динамических нагрузок. При высоких рабочих температурах для соединения может потребоваться присадочный материал на основе никеля, выдерживающий термические напряжения, например, присадочные материалы на основе никеля, такие как AWS A5.14 ERNiCr-3.
Рекомендуемые инструменты и методы
Ниже приведен список основных инструментов с рекомендациями по методам их применения, когда это возможно, для получения идеальных сварных швов:
- Сварочные инструменты
- Сварочные аппараты: Аппараты, поддерживающие сварку, например, MIG/TIG или электродную сварку электродами, следует выбирать в зависимости от области применения. Для повышения точности такие аппараты должны иметь возможность регулировки параметров.
- Электроды и присадочные материалы: Выбирайте материалы в соответствии с конкретным сварочным проектом, обеспечивая соответствие нормам AWS или ISO.
- Защитная экипировка: Необходимо создать безопасные условия труда, а лица, выполняющие сварочные работы, должны носить сертифицированные сварочные шлемы, перчатки и одежду. Сварщики должны быть защищены от воздействия тепла и искр.
- Методы подготовки
- Очистка поверхности: Все поверхности должны быть очищены от ржавчины, масла, краски и посторонних материалов, чтобы обеспечить надлежащее сплавление.
- Сборка и выравнивание: Располагайте компоненты в правильном положении, чтобы не деформировать соединения и не допустить неправильной сварки.
- Практика сварки
- Скорость постоянного движения: Постоянная скорость движения обеспечивает равномерное распределение тепла.
- Правильные параметры: Напряжение, ток и скорость подачи проволоки следует устанавливать соответствующим образом с учетом толщины и типа материала.
- Послесварочный контроль: Завершите визуальным и неразрушающим контролем, чтобы обнаружить дефекты и проверить качество работы.
Такие инструменты и методы делают процесс сварки более надежным, эффективным и приемлемым в соответствии с отраслевыми стандартами.
Виды процессов сварки чугуна
|
Процесс сварки |
Ключевые моменты |
Параметры, которые нужно знать |
|---|---|---|
|
Дуговая сварка защищенного металла (SMAW) |
Обычно используется для ремонта, использует электроды на основе никеля. |
Рекомендуется предварительный нагрев, контролируемое охлаждение |
|
Газовая вольфрамовая дуговая сварка (GTAW/TIG) |
Точный контроль нагрева, идеально подходит для небольших ремонтов |
Требуется квалифицированный оператор, инертный газ. |
|
Газовая дуговая сварка металлов (GMAW/MIG) |
Более быстрый, полуавтоматизированный процесс |
Ограниченная гибкость, подходит для тонких участков |
|
Кислородно-ацетиленовая сварка |
Традиционный, использует газовое пламя для плавления |
Предварительный нагрев критически важен, более медленный процесс |
|
Пайка |
Метод бессплавной сварки с использованием присадочных металлов |
Более низкие температуры позволяют избежать повреждения основного металла |
|
Металлический замок |
Механический метод ремонта трещин |
Не требует нагрева, подходит для больших трещин |
|
Плазменно-дуговая сварка (PAW) |
Высокая точность для специальных небольших применений |
Требуется современное оборудование, квалифицированный оператор |
|
Дуговая сварка порошковой проволокой (FCAW) |
Самозащитный, эффективен для наружных ремонтных работ |
Более быстрое осаждение может привести к пористости |
Основное оборудование для обеспечения безопасности
При выполнении сварочных работ и ремонте металлоконструкций необходимо использовать соответствующие средства индивидуальной защиты и соблюдать требования охраны труда. К ним относятся:
- Сварочная маска с автоматическим затемняющимся фильтром
Качественная сварочная маска с автоматическим светофильтром защитит глаза и лицо сварщика от вредного ультрафиолетового и инфракрасного излучения, возникающего в процессе сварки. Современные маски оснащены регулируемыми настройками чувствительности и различными уровнями затемнения для различных сварочных процессов.
- Жаростойкие перчатки
Кожаные перчатки для сварки защищают руки от жары, брызг расплавленного металла и потенциально острых предметов. Алюминированные варианты используются в условиях высоких температур для дополнительной защиты.
- Огнестойкая сварочная куртка
Эти куртки изготавливаются из прочных огнестойких материалов, таких как кожа или специально обработанные ткани, и защищают тело сварщика от воздействия тепла, искр и металлических осколков.
- Защита дыхательных путей
Дым и твердые частицы, образующиеся во время сварки, особенно при использовании дуговой сварки порошковой проволокой (FCAW) в домашних условиях, диктуют необходимость использования какого-либо респиратора, при этом предпочтительным вариантом превосходной фильтрации часто является респиратор с принудительной очисткой воздуха (PAPR), в зависимости от области применения.
- Чехлы для сварочных ботинок
Термостойкая защита для ног, включающая ботинки со стальным носком и специальные накладки или чехлы для сварочных работ, защищает от травм, вызванных падением горячего металла или случайным контактом с расплавленными частицами.
- Защита слуха
В лучшем случае человек может выжить в условиях громкого шума, создаваемого использованием плазменно-дугового оборудования или шлифовальных инструментов, в течение ограниченного количества лет, после чего потеря слуха становится постоянной, поэтому использование промышленных беруш или наушников становится абсолютно необходимым.
Заключение и основные советы
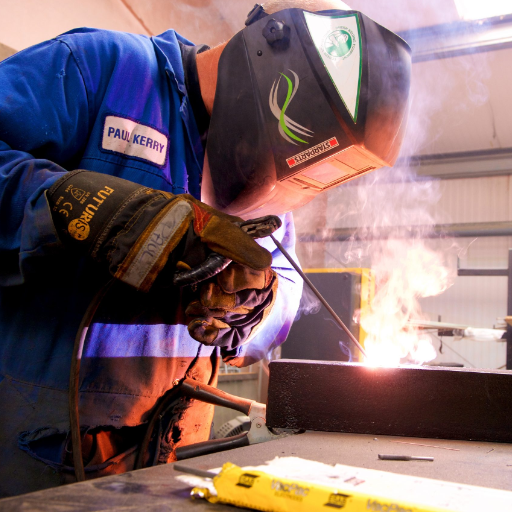
Безопасность сварки – это многофакторная ответственность, требующая строгого соблюдения установленных отраслевых стандартов и постоянного использования надлежащих СИЗ. Превентивный подход позволит сварщикам защитить себя от немедленных опасностей и опасностей, которые могут привести к осложнениям в будущем. Ниже приведено несколько рекомендаций, способствующих внедрению принципов безопасности и эффективности сварочных работ:
- Правильное использование СИЗ
Используйте СИЗ для сварки, соответствующие стандартам OSHA и ANSI. Необходимые СИЗ включают огнестойкую одежду, защитные очки с подходящим затемнением, огнестойкие перчатки и ботинки со стальным носком. OSHA отмечает, что почти 70% случаев производственных травм, связанных со сваркой, не соответствуют требованиям СИЗ.
- Защита глаз и видимость
Используйте сварочные маски с автоматически затемняющимися фильтрами для защиты от дуги и обеспечения достаточной видимости во время работы. Как правило, для большинства работ достаточно сварочной маски со степенью затемнения 10–13, как указано в стандарте ANSI Z87.1-2020.
- Защита слуха
Постоянное воздействие звука громкостью выше 85 децибел может привести к необратимой потере слуха. Используйте средства защиты органов слуха промышленного уровня, такие как беруши или наушники, чтобы защитить свои уши.
- Вентиляция и контроль дыма
Обеспечьте хорошую вентиляцию рабочего места или оснастите его системой местной вытяжной вентиляции, чтобы минимизировать воздействие вредных паров и газов на сварщика. Исследования показывают, что некоторые сварочные газы содержат шестивалентный хром, известный как канцероген, что является убедительным доказательством необходимости использования средств защиты органов дыхания при необходимости.
- Регулярное обслуживание оборудования
Проверьте сварочные аппараты, все кабели и разъемы на наличие неисправностей и примите меры по их устранению. Неисправное оборудование — одна из основных причин несчастных случаев при сварке.
Весьма полезные практики, наряду с положениями правил, обеспечат безопасность и эффективность работы сварщиков в производственной среде, поскольку они минимизируют риски и максимизируют производительность.
Резюме ключевых моментов
- Меры по охране здоровья и безопасности
- Обслуживание оборудования
Регулярный осмотр и обслуживание сварочного оборудования могут повысить безопасность его эксплуатации и предотвратить отказы из-за проблем с электрикой, перегрева и т. д., которые обычно являются причинами несчастных случаев.
- Обучение и сертификация рабочих
Углубленная подготовка сварщиков, а также актуальная сертификация улучшают навыки безопасности, исключая при этом расхождения между обучением и реальной практикой, а также повышают компетентность и снижают риски, связанные с рабочим местом.
- Технологическая интеграция
Внедрение новых технологий сварки, таких как автоматизация и мониторинг в реальном времени, оптимизирует производительность, сокращает количество ручных ошибок и повышает безопасность и эффективность.
- Соответствие нормативным требованиям
Важность подготовки и точности
Справочные источники
-
«Трибологические свойства покрытий, полученных электроконтактной наплавкой металлических порошковых материалов»
- Ключевые результатыВ данной работе исследованы трибологические (фрикционные и износостойкие) свойства покрытий, полученных электроконтактной наплавкой на металлические порошковые материалы. В качестве контртела в экспериментах использовался серый чугун. В исследовании отмечены оптимальные результаты, достигнутые при электроконтактной наплавке чугунной стружки на металлические порошки.
- Читать далее
-
«Обзор экспериментальных исследований в области сварки трением»
- Ключевые результатыВ этом обзоре рассматривается применение методов сварки трением, включая сварку трением с непрерывным приводом, к различным материалам, таким как алюминий, мягкая сталь, нержавеющая сталь и чугун. Подчеркивается применимость сварки трением к чугуну и другим металлам.
- Читать далее
-
«Электрофрикционная обработка лемехов плугов»
- Ключевые результаты: В данном исследовании рассматривается применение электрофрикционной сварки для закалки сельскохозяйственных орудий, в частности плужных лемехов. В частности, рассматривается применение электродуговой сварки для создания непрерывных швов на чугунных электродах и лезвиях.
- Читать далее
Часто задаваемые вопросы (FAQ):
В: Как лучше всего сваривать чугун?
A: Лучший способ сварки чугуна часто предполагает его предварительный нагрев для снижения вероятности образования трещин. Использование присадочного прутка на основе никеля идеально подходит для сварки чугуна, поскольку обеспечивает прочность и гибкость. Такие методы, как сварка TIG, обеспечивают точность, а сварка MIG может быть быстрее для крупных проектов. Важно дать сварному шву медленно остыть, чтобы минимизировать напряжение. Прокаливайте сварной шов после сварки, чтобы снять напряжение. Всегда используйте сварочные прутки, соответствующие типу чугуна.
В: Какие типы сварочных прутков используются для сварки чугуна?
A: При выборе сварочных прутков для чугуна обычно рекомендуются никелевые электроды из-за их совместимости с различными типами чугуна, включая серый и ковкий. Прутки из никеля 55 особенно эффективны, поскольку обеспечивают прочный наплавленный металл, менее склонный к растрескиванию. Кроме того, использование чугунных прутков может быть полезно при ремонте чугунных деталей. Выбор прутков может варьироваться в зависимости от техники сварки, например, ручной сварки или пайки вольфрамовым припоем (TIG). Для достижения оптимальных результатов крайне важно выбирать прутки, соответствующие составу чугуна.
В: Что затрудняет сварку чугуна?
A: Сварка чугуна считается сложной задачей из-за высокого содержания углерода и хрупкости, что при неправильном обращении может привести к таким проблемам, как растрескивание сварного шва. Зона термического влияния может стать особенно проблемной, поскольку быстрое охлаждение может привести к образованию трещин. Кроме того, необходимо контролировать скорость охлаждения сварного шва, чтобы предотвратить его деформацию. Предварительный нагрев чугуна перед сваркой и медленное остывание шва являются критически важными этапами. Понимание свойств различных видов чугуна, таких как белый чугун и ковкий чугун, также может помочь в выборе правильного подхода.
В: Можно ли сваривать чугун со сталью?
A: Да, сварка чугуна со сталью возможна, но требует особого внимания. Разница в коэффициентах теплового расширения может создать трудности в процессе сварки, приводя к образованию трещин. Рекомендуется использовать присадочный пруток на основе никеля, поскольку он позволяет компенсировать разницу в свойствах материалов. Предварительный нагрев чугуна и стали помогает минимизировать термический удар. Послесварочная обработка, такая как проковка, также может помочь снять напряжение в сварном соединении. Для обеспечения надёжного соединения крайне важно тщательно соблюдать технику сварки.
В: Каковы преимущества сварки TIG для чугуна?
A: Сварка TIG часто используется для чугуна, поскольку обеспечивает высокий уровень контроля над процессом сварки. Такая точность обеспечивает более чистые сварные швы, что особенно важно при работе со сложными чугунными деталями. Сварка TIG также обеспечивает меньшую зону термического влияния, что снижает риск деформации и образования трещин. Возможность использования присадочного материала на основе чистого никеля повышает прочность сварного шва. Кроме того, поскольку при сварке TIG образуется меньше брызг, результат часто выглядит более эстетично. В целом, сварка TIG является эффективным методом для высококачественного ремонта чугунных изделий.