Spawanie żeliwa to wyjątkowa operacja, która wymaga precyzji, umiejętności i zastosowania odpowiedniego procesu, aby uzyskać trwałe i praktyczne wykończenie. W przeciwieństwie do innych metali, które charakteryzują się kruchością i wysoce złożoną naturą metalurgiczną, spawalność żeliwa stanowi wyjątkowe wyzwanie. Czy chodzi o pęknięty blok silnika, części maszyny przemysłowej, czy o łatanie zabytkowej konstrukcji metalowej? Osoba, która doradzi Ci we wszystkich technicznych aspektach spawania żeliwa, z pewnością Ci w tym pomoże. Ten poradnik przeprowadzi Cię przez każdy etap efektywnego spawania żeliwa, wraz z wnikliwymi wyjaśnieniami typowych błędów i sposobami ich uniknięcia. Od wyboru metody i sprzętu spawalniczego, po wnikliwe przygotowanie, podgrzewanie wstępne i obróbkę po spawaniu, zdobędziesz wiedzę, która pozwoli Ci pewnie spawać żeliwo nawet w najtrudniejszych projektach. Czas poszerzyć swoją wiedzę i podnieść swoje umiejętności spawalnicze na wyjątkowy poziom.
Wprowadzenie do spawania żeliwa
Spawanie żeliwa to rzadkie zadanie, które wymaga starannego przygotowania i specjalistycznej wiedzy, aby zapewnić integralność i trwałość konstrukcji. Żeliwo, będące kruchym materiałem składającym się z żelaza, węgla i krzemu, ma tendencję do pękania podczas spawania ze względu na niską ciągliwość połączoną z wysoką zawartością węgla. Aby spawanie żeliwa przebiegło pomyślnie, konieczne jest zrozumienie specyficznych właściwości tych materiałów.
Oprócz przygotowania do spawania, etapy te obejmują wybór najodpowiedniejszej metody spawania, którą zazwyczaj jest spawanie łukowe elektrodą otuloną (SMAW) z elektrodami na bazie niklu. Następnie przeprowadzane jest podgrzewanie wstępne, co minimalizuje naprężenia cieplne. Powolne tempo chłodzenia i obróbka cieplna po spawaniu mają kluczowe znaczenie dla zmniejszenia ryzyka pękania. Dokładne czyszczenie podczas przygotowania do spawania poprawia akceptację spoiny. Prawidłowo zastosowane metody te zapewniają spawaczom narzędzia do pokonywania wyzwań związanych z obróbką żeliwa.
Czym jest spawanie żeliwa?
Spawanie żeliwa to specjalistyczny proces łączenia lub naprawy elementów wykonanych z żeliwa, materiału o wysokiej zawartości węgla, charakteryzującego się kruchością. Specyficzny skład chemiczny żeliwa wymaga dogłębnego zrozumienia jego właściwości termicznych i mikrostruktury, aby zapobiec częstym wadom spawalniczym, takim jak pęknięcia i porowatość. Procesy te wymagają starannej kontroli nagrzewania i chłodzenia, aby kontrolować wysokie naprężenia szczątkowe, powszechnie występujące podczas spawania. Standardowe metody obejmują spawanie łukowe elektrodą otuloną (SMAW), spawanie łukowe elektrodą wolframową w osłonie gazów ochronnych (GTAW) oraz lutowanie twarde. Stosuje się przede wszystkim elektrody wysokoniklowe lub niklowo-żelazowe, ponieważ najlepiej dopasowują się do struktury materiału, zapewniając lepszą ciągliwość i odporność na pękanie w spoinie. Ponadto, w celu zapewnienia jakości spoiny, należy odtłuścić wszystkie powierzchnie. Dzięki udoskonaleniu technik spawalniczych i materiałów eksploatacyjnych w ostatnich latach, spawanie żeliwa stało się obecnie realną opcją w naprawach samochodowych, przemysłowych i konstrukcyjnych.
Znaczenie w różnych branżach
Możliwość spawania żeliwa ma ogromne znaczenie dla różnych gałęzi przemysłu ze względu na powszechne zastosowanie tego materiału w krytycznych zastosowaniach. Zatem, z perspektywy motoryzacyjnej, spawanie żeliwa obejmuje naprawę lub wzmocnienie bloków silnika, głowic cylindrów lub innych istotnych elementów poprzez spawanie żeliwa, co pozwala obniżyć koszty wymiany części i wydłużyć żywotność pojazdu. W przypadku ciężkich maszyn przemysłowych spawanie żeliwa stanowi wysoce niezawodną metodę przywracania obudów przekładni, łoża maszyn i innych dużych części do stanu używalności przy minimalnym przestoju.
Ponadto, w zakresie konstrukcji, jest to szczególnie powszechne w projektach renowacyjnych, gdzie naprawa elementów żeliwnych, takich jak elementy mostów czy elewacje budynków, ma kluczowe znaczenie dla renowacji architektonicznej. Rozwój spawalnictwa zaczął przynosić znaczące korzyści, oferując alternatywy dla stosowania materiałów eksploatacyjnych na bazie niklu i metod kontroli podgrzewania wstępnego, co pozwala na osiągnięcie bardzo dobrych rezultatów naprawy. Dzięki ciągłym innowacjom, spawane żeliwo stopniowo znajduje swoje miejsce w dziedzinach wymagających trwałości i wysokiej jakości materiałów.
Dlaczego spawanie żeliwa wymaga specjalistycznej uwagi
Spawalność żeliwa charakteryzuje się specyficznymi cechami: jest ono bardzo kruche i podatne na pękanie pod wpływem naprężeń termicznych. Skład materiału również ulega znacznym wahaniom, zazwyczaj zawierając ponad 2% węgla i krzemu, co powoduje jeszcze bardziej złożone zmiany metalurgiczne podczas cykli nagrzewania i chłodzenia. Żeliwo zawiera płatki grafitu w osnowie żelaza; jednakże płatki te, choć korzystne dla wytrzymałości i skrawalności, dodatkowo utrudniają jego spawalność.
Wyzwania w spawaniu żeliwa
- Ryzyko pękania
Żeliwo ma tendencję do pękania ze względu na wysoką zawartość węgla, krzemionkę i kruchość. Podczas chłodzenia podczas spawania powstają naprężenia, które powodują pękanie spoiny lub metalu bazowego.
- Powstawanie kruchych mikrostruktur
Szybkie chłodzenie w strefie wpływu ciepła powoduje powstawanie martenzytu, twardej i kruchej mikrostruktury, która sprawia, że spoina jest podatna na pęknięcia.
- Porowatość i zanieczyszczenia
Żeliwo często zawiera pewne zanieczyszczenia i porowatość, które mogą osłabiać integralność spoiny, przyspieszać niszczenie sąsiednich złączy i zmniejszać trwałość z biegiem czasu.
- Problemy z rozszerzalnością cieplną
Nierównomierne rozszerzanie się temperatury podczas spawania może powodować odkształcenia lub naprężenia szczątkowe, które komplikują cały proces spawania i wpływają na stabilność konstrukcji.
- Zgodność materiałów wypełniających
Wrażliwość na ciepło i jej wpływ
Wrażliwość cieplna materiałów, zwłaszcza metali takich jak żeliwo, wywiera bezpośredni wpływ na ewolucję mikrostruktury, właściwości mechaniczne i ogólną wydajność. Pod wpływem ciepła mogą zachodzić przemiany fazowe, które mogą zmieniać rozkład różnych faz, na przykład ferrytu, perlitu lub austenitu, w zależności od szybkości chłodzenia i składu stopu. Podczas obróbki cieplnej żeliwa szarego jednym z obserwowanych efektów jest zgrubienie płatków grafitu, co zmniejsza wytrzymałość na rozciąganie i ciągliwość.
Co więcej, cykle termiczne mogą przyspieszać wzrost już istniejących pustych przestrzeni, wtrąceń lub cząstek międzymetalicznych w mikrostrukturze, zmniejszając tym samym trwałość zmęczeniową. Innym niepożądanym skutkiem wysokiej temperatury jest utlenianie – reakcja termochemiczna powodująca tworzenie się zgorzeliny tlenkowej na powierzchni materiału, zwłaszcza w środowisku wzbogaconym w tlen. Utrudnia to dalsze polerowanie powierzchni i może nasilać korozję wżerową i naprężeniową, głównie w zastosowaniach poddawanych dużym naprężeniom.
Komputerowa analiza rezystancji cieplnej pozwala inżynierowi określić odpowiednie warunki pracy. Na przykład, postęp w dziedzinie powłok termoizolacyjnych lub dodatków stopowych może być wykorzystany do zwiększenia odporności materiału na degradację wywołaną ciepłem, a tym samym zachowania jego integralności podczas długotrwałej eksploatacji w środowisku elektrowni lub w wymagającym środowisku lotniczym. Nie trzeba dodawać, że zarządzanie termiczne ma kluczowe znaczenie dla zapewnienia integralności strukturalnej i długiej żywotności.
Dlaczego żeliwo jest trudne do spawania
Spawanie żeliwa samo w sobie stanowi poważne wyzwanie ze względu na jego specyficzny skład metalurgiczny i właściwości strukturalne. Żeliwo charakteryzuje się stosunkowo wysoką zawartością węgla, wynoszącą od 2% do 4%, co przyczynia się do jego kruchości. Szybkie nagrzewanie i chłodzenie jest spowodowane dopływem ciepła do obszaru spawania, co powoduje pękanie stali w strefie wpływu ciepła (HAZ) z powodu nierównomiernego rozszerzania i kurczenia się materiału.
Ponadto, płatki lub grudki grafitu w mikrostrukturze żeliwa odgrywają istotną rolę w określaniu przewodności cieplnej i właściwości mechanicznych. Te wewnętrzne wtrącenia grafitu będą nierównomiernie absorbować ciepło, co nasili powstawanie naprężeń cieplnych podczas spawania. Co więcej, ze względu na niską ciągliwość, ten sam materiał będzie się opierał akomodacji tych naprężeń.
Rozwiązanie tych problemów zazwyczaj wymaga specjalistycznych praktyk i zabiegów, w tym podgrzewania wstępnego przedmiotu obrabianego w celu zmniejszenia gradientów temperatury i koncentracji naprężeń. Obróbka cieplna po spawaniu (PWHT) to kolejna powszechna praktyka, dzięki której można zmniejszyć naprężenia i poprawić stabilność mikrostrukturalną. Zastosowanie spoiwa na bazie niklu lub prętów spawalniczych żeliwnych, zaprojektowanych w celu zwiększenia kompatybilności spoiny, może ograniczyć powstawanie pęknięć. Jednakże, przy zachowaniu wszelkich środków ostrożności, krucha natura żeliwa nadal sprawia rzemieślnikowi znacznie więcej kłopotów ze spawaniem niż stal niskowęglowa lub stal nierdzewna. Innymi słowy, dobry spaw żeliwa wymaga starannego planowania, prawidłowego wykonania i zrozumienia podstawowych zagadnień metalurgicznych.
Najlepsze praktyki skutecznego spawania żeliwa
- Podgrzej materiał
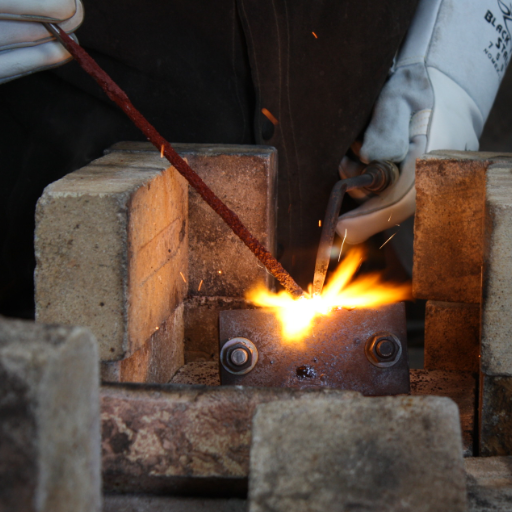
Podgrzewanie żeliwa przed spawaniem ma zazwyczaj na celu zminimalizowanie naprężeń cieplnych powstających podczas spawania, a tym samym ograniczenie pękania żeliwa. Podgrzewanie odlewu powinno być zazwyczaj przeprowadzane w celu uzyskania równomiernej temperatury w zakresie od 500°C do 1200°C, w zależności od konkretnego stopu i grubości. Nagrzewanie powinno odbywać się powoli i równomiernie, aby zapewnić lepszą kontrolę rozszerzalności cieplnej.
- Użyj właściwego materiału wypełniającego
Wybierz materiał wypełniający odpowiadający składowi żeliwa lub specjalnie przeznaczony do spawania żeliwa. Materiały wypełniające na bazie niklu pozostają preferowanym wyborem ze względu na ich kompatybilność i zdolność pochłaniania naprężeń podczas chłodzenia.
- Zastosuj techniki spawania przerywanego
Zasady dotyczące spawania: Należy stosować przerywane, krótkie spoiny, aby zapobiec gromadzeniu się dużej ilości ciepła w jednym punkcie, co mogłoby niekorzystnie wpłynąć na metal bazowy.
- Kontroluj szybkość chłodzenia
Chłodzenie spoiny po spawaniu musi odbywać się powoli, ponieważ stosowanie szybkich metod chłodzenia może powodować kruchość lub powstawanie pęknięć. Izolacja jest prawdopodobnie najlepszym sposobem na zapewnienie kontrolowanego chłodzenia. Materiałami powszechnie stosowanymi do izolacji są piasek, wapno i koce termiczne.
- Dokładnie wyczyść powierzchnię
Strefa spawania musi być wolna od takich substancji jak olej, smar, rdza i farba. Czyszczenie sprzyja wiązaniu, a jednocześnie zapobiega powstawaniu wtrąceń i wad spawalniczych.
Prawidłowe techniki podgrzewania wstępnego
Prawidłowe podgrzanie wstępne, szczególnie w przypadku grubego materiału lub materiału podatnego na pękanie, takiego jak stal wysokowęglowa, stanowi ważny krok w kierunku odprężenia spoiny od naprężeń termicznych i uzyskania spoin najwyższej jakości. Podgrzewanie wstępne to proces, w którym temperatura metalu bazowego jest podnoszona od temperatury pokojowej do określonej temperatury minimalnej bezpośrednio przed spawaniem. Spowalnia to również tempo chłodzenia, zapobiega wzrostowi twardości w strefie wpływu ciepła (HAZ) i zmniejsza ryzyko pęknięć wodorowych.
Dokładnie podgrzej; na przykład, temperatura podgrzewania powinna być dostosowana do składu i grubości materiału, zgodnie z normami spawalniczymi, takimi jak AWS D1.1; podgrzewanie może odbywać się za pomocą palnika gazowego, indukcyjnego systemu grzewczego lub elektrycznej płyty grzewczej. Termopary lub czujniki temperatury na podczerwień służą do zapewnienia, że temperatura powierzchni faktycznie odpowiada wymaganiom.
Wybór odpowiedniego materiału wypełniającego
Wybór odpowiedniego spoiwa jest prawdopodobnie najważniejszym krokiem wpływającym na jakość, wytrzymałość i trwałość spoiny. Wybór zależy przede wszystkim od różnych czynników, takich jak skład chemiczny metalu bazowego, zastosowany proces spawania oraz warunki eksploatacji gotowego elementu. Najczęściej spoiwa dobiera się tak, aby ich właściwości mechaniczne były co najmniej równe właściwościom materiału bazowego, co pozwala na uzyskanie odpowiedniej wytrzymałości i kompatybilności połączenia.
Spoiwo powinno być dobrane tak, aby w przypadku spawania stali węglowych można było zasugerować zastosowanie stopu ER70S-6, ponieważ zapewnia on wyższą wytrzymałość na rozciąganie i jest w stanie kompensować wahania właściwości materiału bazowego. Spoiwo ER308L jest zazwyczaj wybierane do zastosowań ze stalą nierdzewną ze względu na odporność na korozję i solidne spoiny. Stopy aluminium wymagają specjalistycznych spoiw, takich jak ER4045 i ER5356, aby uzyskać najlepsze połączenie integralności strukturalnej i odporności na korozję, w zależności od konkretnej serii stopu.
Warunki pracy należy oceniać pod kątem temperatury, atmosfery korozyjnej i obciążeń dynamicznych. W wysokich temperaturach pracy złącze może wymagać spoiwa na bazie niklu, aby wytrzymać naprężenia termiczne, na przykład spoiwa na bazie niklu, takiego jak AWS A5.14 ERNiCr-3.
Polecane narzędzia i techniki
Poniżej znajduje się lista najważniejszych narzędzi wraz z zaleceniami dotyczącymi technik ich stosowania, które pozwolą na uzyskanie idealnych spoin:
- Narzędzia spawalnicze
- Maszyny spawalnicze: Urządzenia wspomagające proces spawania, takie jak MIG/TIG czy elektroda otulona (Smoth Welding), należy dobierać w zależności od zastosowania. Urządzenia te powinny być wyposażone w funkcję regulacji ustawień, co zapewnia większą dokładność.
- Elektrody i materiały wypełniające: Dobierz materiały zgodnie ze szczegółowym projektem spawalniczym, dbając o zgodność z wytycznymi AWS lub ISO.
- Wyposażenie ochronne: Należy stworzyć bezpieczne warunki pracy, a osoby wykonujące prace spawalnicze powinny nosić certyfikowany hełm spawalniczy, rękawice i odzież ochronną. Należy zapewnić ochronę przed ciepłem i iskrami, na które mogą być narażeni spawacze.
- Techniki przygotowania
- Czyszczenie powierzchni: Wszystkie powierzchnie należy oczyścić z rdzy, oleju, farby i obcych materiałów, aby umożliwić prawidłowe zespolenie.
- Dopasowanie i ustawienie: Ułóż elementy w odpowiednim ustawieniu, aby nie odkształcić połączeń ani nie wykonać nieprawidłowego spawania.
- Praktyki spawalnicze
- Stała prędkość jazdy: Stała prędkość jazdy zapewnia równomierne rozprowadzanie ciepła.
- Prawidłowe parametry: Napięcie, natężenie prądu i prędkość podawania drutu należy ustawić odpowiednio, biorąc pod uwagę grubość i rodzaj materiału.
- Kontrola po spawaniu: Zakończ badaniami wizualnymi i nieniszczącymi (NDT), aby wykryć wady i sprawdzić jakość pracy.
Tego typu narzędzia i techniki sprawiają, że proces spawania staje się bardziej niezawodny, wydajny i zgodny z normami branżowymi.
Rodzaje procesów spawania żeliwa
|
Proces spawania |
Kluczowe punkty |
Parametry, które należy znać |
|---|---|---|
|
Spawanie łukiem osłoniętym (SMAW) |
Często stosowany do napraw, wykorzystuje elektrody na bazie niklu |
Zalecane wstępne podgrzanie, kontrolowane chłodzenie |
|
Spawanie łukiem wolframowym w gazie (GTAW/TIG) |
Precyzyjna kontrola ciepła, idealna do drobnych napraw |
Wymagany wykwalifikowany operator, osłona z gazu obojętnego |
|
Spawanie łukiem gazowym (GMAW/MIG) |
Szybszy, półautomatyczny proces |
Ograniczona elastyczność, odpowiednia do cienkich obszarów |
|
Spawanie tlenowo-acetylenowe |
Tradycyjny, do topienia używa się płomienia gazowego |
Podgrzewanie wstępne jest krytyczne, proces jest wolniejszy |
|
Mosiężnictwo |
Metoda bezfuzyjna z wykorzystaniem metali wypełniających |
Niższe temperatury, zapobiegają uszkodzeniom metalu bazowego |
|
Blokada metalu |
Metoda mechaniczna naprawy pęknięć |
Nie wymaga ciepła, nadaje się do dużych pęknięć |
|
Spawanie łukiem plazmowym (PAW) |
Wysoka precyzja dla konkretnych małych zastosowań |
Potrzebne zaawansowane maszyny i wykwalifikowany operator |
|
Spawanie łukowe drutem proszkowym (FCAW) |
Samoosłaniające, skuteczne przy naprawach na zewnątrz |
Szybsze osadzanie może powodować porowatość |
Niezbędny sprzęt bezpieczeństwa
Podczas prac spawalniczych i naprawczych metali niezbędne jest stosowanie odpowiedniego sprzętu ochronnego, aby zapewnić środki ochrony osobistej i spełnić wymogi bezpieczeństwa pracy. Do najważniejszych elementów należą:
- Przyłbica spawalnicza z filtrem samościemniającym
Doskonała przyłbica spawalnicza z filtrem samościemniającym po założeniu ochroni oczy i twarz operatora przed szkodliwym promieniowaniem UV i IR powstającym podczas spawania. Współczesne przyłbice są wyposażone w regulowane ustawienia czułości i zmienne poziomy zaciemnienia, aby dopasować je do różnych procesów spawalniczych.
- Rękawice odporne na ciepło
Skórzane rękawice spawalnicze chronią dłonie przed ciepłem, rozpryskami stopionego metalu i potencjalnie ostrymi materiałami. Wersje aluminiowane są stosowane w środowiskach o wysokiej temperaturze, zapewniając dodatkową ochronę.
- Kurtka spawalnicza trudnopalna
Kurtki te wykonane są z wytrzymałych i trudnopalnych materiałów, takich jak skóra lub specjalnie obrobione tkaniny, i chronią ciało spawacza przed działaniem ciepła, iskier i odłamków metalu.
- Ochrona dróg oddechowych
Opary i cząstki stałe wytwarzane podczas spawania, zwłaszcza w przypadku samodzielnego spawania łukiem elektrycznym z rdzeniem topnikowym (FCAW), wymuszają stosowanie jakiegoś rodzaju respiratora, przy czym często preferowaną formą skutecznej filtracji jest respirator oczyszczający powietrze (PAPR), w zależności od zastosowania.
- Ochraniacze na buty spawalnicze
Odporne na wysoką temperaturę zabezpieczenia stóp, w tym buty ze stalowymi noskami i ochraniaczami spawalniczymi, chronią przed urazami spowodowanymi spadającym gorącym metalem lub przypadkowym kontaktem ze stopionymi odłamkami.
- Ochrona słuchu
W najlepszym przypadku można przetrwać w głośnym otoczeniu, w którym stosuje się urządzenia wykorzystujące łuk plazmowy lub narzędzia szlifierskie, przez określoną liczbę lat, po czym utrata słuchu staje się trwała, co sprawia, że korzystanie z zatyczek do uszu lub nauszników o klasie przemysłowej staje się absolutnie konieczne.
Wnioski i niezbędne wskazówki
Bezpieczeństwo spawaczy to wieloczynnikowa odpowiedzialność, która wymaga ścisłego przestrzegania ustalonych norm branżowych oraz stosowania odpowiednich środków ochrony indywidualnej przez cały czas. Dzięki podejściu opartemu na zapobieganiu, spawacze mogą chronić się zarówno przed zagrożeniami bezpośrednimi, jak i tymi, które mogą prowadzić do powikłań zdrowotnych w przyszłości. Oto kilka zaleceń promujących wdrażanie zasad bezpieczeństwa i efektywności spawania:
- Prawidłowe użycie środków ochrony indywidualnej
Noś spawalnicze środki ochrony indywidualnej (PPE) zgodne ze specyfikacjami norm OSHA i ANSI. Niezbędny PPE obejmuje odzież ognioodporną, okulary ochronne z odpowiednim odcieniem soczewki, rękawice ognioodporne oraz buty z metalowymi noskami. OSHA stwierdza niedobór prawie 70% urazów w miejscu pracy związanych z procesami spawania z powodu nieprzestrzegania wymagań dotyczących PPE.
- Ochrona oczu i widoczność
Używaj przyłbic spawalniczych z filtrami samościemniającymi, aby chronić przed łukiem elektrycznym i zapewnić odpowiednią widoczność podczas pracy. Zasadniczo przyłbica spawalnicza o stopniu zaciemnienia 10–13, zgodnie z normą ANSI Z87.1-2020, powinna być odpowiednia do większości prac.
- Ochrona słuchu
Każda ciągła ekspozycja na dźwięk powyżej 85 decybeli może spowodować trwałą utratę słuchu. Aby chronić uszy, noś skuteczną ochronę słuchu, taką jak zatyczki do uszu lub nauszniki.
- Wentylacja i kontrola oparów
Należy zadbać o dobrą wentylację miejsca pracy lub wyposażenie go w lokalny system wentylacji wyciągowej, aby zminimalizować narażenie spawacza na szkodliwe opary i gazy. Badania sugerują, że niektóre opary spawalnicze zawierają sześciowartościowy chrom, znany czynnik rakotwórczy, co stanowi silny argument za stosowaniem ochrony dróg oddechowych w razie potrzeby.
- Regularna konserwacja sprzętu
Sprawdź spawarki oraz wszystkie kable i złącza pod kątem usterek i podejmij odpowiednie działania naprawcze. Wadliwe maszyny są jedną z głównych przyczyn wypadków spawalniczych.
Bardzo przydatne praktyki, wraz z postanowieniami przepisów, zapewnią spawaczom bezpieczeństwo i wydajność w środowisku pracy, minimalizując ryzyko i maksymalizując produktywność.
Podsumowanie kluczowych punktów
- Środki bezpieczeństwa i higieny pracy
- Konserwacji sprzętu
Regularne kontrole i serwisowanie sprzętu spawalniczego mogą zwiększyć bezpieczeństwo jego użytkowania i zapobiec awariom spowodowanym problemami elektrycznymi, przegrzaniem itp., które zazwyczaj są przyczyną wypadków.
- Szkolenie i certyfikacja pracowników
Kompleksowe szkolenia spawaczy połączone z aktualnymi certyfikatami pozwalają podnieść kwalifikacje w zakresie bezpieczeństwa, a jednocześnie wyeliminować rozbieżności między szkoleniem a praktyką. Podnoszą również kompetencje i zmniejszają ryzyko związane z miejscem pracy.
- Integracja technologiczna
Wprowadzenie nowych technologii spawalniczych, takich jak automatyzacja i monitorowanie w czasie rzeczywistym, optymalizuje wydajność, zmniejsza liczbę błędów manualnych oraz zwiększa bezpieczeństwo i wydajność.
- Zgodność z przepisami
Znaczenie przygotowania i precyzji
Źródła referencyjne
-
„Właściwości tribologiczne powłok uzyskanych metodą elektrokontaktowego spawania materiałów proszkowych metali”
- Kluczowe wnioski:Niniejsze badanie ma na celu zbadanie właściwości tribologicznych (ciernych i ściernych) powłok wytworzonych metodą spawania elektrokontaktowego na proszkach metali. W eksperymentach jako przeciwwagę wykorzystano żeliwo szare. Badania podkreślają optymalne rezultaty uzyskane dzięki spawaniu elektrokontaktowemu wiórów żeliwnych i proszków metali.
- Przeczytaj więcej
-
„Przegląd badań eksperymentalnych w technice zgrzewania tarciowego”
- Kluczowe wnioski:Niniejszy przegląd omawia zastosowanie technik zgrzewania tarciowego, w tym zgrzewania tarciowego z napędem ciągłym, do różnych materiałów, takich jak aluminium, stal miękka, stal nierdzewna i żeliwo. Podkreśla on uniwersalność zgrzewania tarciowego w przypadku żeliwa i innych metali.
- Przeczytaj więcej
-
„Elektrotarciowa obróbka lemieszy pługowych”
- Kluczowe wnioski:Niniejsze badania dotyczą zastosowania spawania elektrotarciowego do hartowania narzędzi rolniczych, w szczególności lemieszy pługów. Obejmują one zastosowanie spawania łukiem elektrycznym do tworzenia ciągłych szwów na elektrodach i ostrzach żeliwnych.
- Przeczytaj więcej
Najczęściej zadawane pytania (FAQ)
P: Jaka jest najlepsza metoda spawania żeliwa?
A: Najlepszym sposobem spawania żeliwa jest często jego wstępne podgrzanie, aby zmniejszyć ryzyko pęknięć. Zastosowanie pręta spawalniczego na bazie niklu jest idealne do spawania żeliwa, ponieważ zapewnia wytrzymałość i elastyczność. Techniki takie jak spawanie TIG pozwalają na precyzję, natomiast spawanie MIG może być szybsze w przypadku większych projektów. Konieczne jest powolne stygnięcie spoiny, aby zminimalizować naprężenia. W przypadku obróbki po spawaniu, przekuwanie spoiny może pomóc w zmniejszeniu naprężeń. Zawsze należy upewnić się, że używane są odpowiednie pręty spawalnicze do danego rodzaju żeliwa.
P: Jakie rodzaje prętów spawalniczych są stosowane do spawania żeliwa?
A: Wybierając pręty spawalnicze do żeliwa, powszechnie zaleca się elektrody niklowe ze względu na ich kompatybilność z różnymi rodzajami żeliwa, w tym żeliwem szarym i sferoidalnym. Pręty niklowe 55 są szczególnie skuteczne, ponieważ zapewniają mocny materiał spoiny, który jest mniej podatny na pękanie. Ponadto, użycie pręta żeliwnego może być korzystne w przypadku napraw części żeliwnych. W zależności od techniki spawania, takiej jak spawanie elektrodą otuloną lub lutowanie twarde TIG, wybór prętów może się różnić. Aby uzyskać optymalne rezultaty, kluczowe jest dobranie prętów dopasowanych do składu żeliwa.
P: Co sprawia, że spawanie żeliwa jest trudne?
A: Spawanie żeliwa jest uważane za trudne ze względu na wysoką zawartość węgla i kruchość, co może prowadzić do problemów, takich jak pękanie spoiny, jeśli nie jest odpowiednio obsługiwane. Strefa wpływu ciepła może być szczególnie problematyczna, ponieważ szybkie chłodzenie może powodować pęknięcia naprężeniowe. Ponadto, szybkość chłodzenia spoiny musi być kontrolowana, aby zapobiec jej odkształceniom. Wstępne podgrzanie żeliwa przed spawaniem i umożliwienie mu powolnego stygnięcia to kluczowe kroki. Zrozumienie właściwości różnych rodzajów żeliwa, takich jak żeliwo białe i żeliwo sferoidalne, może również pomóc w wyborze odpowiedniego podejścia.
P: Czy można spawać żeliwo ze stalą?
O: Tak, spawanie żeliwa ze stalą jest możliwe, ale wymaga to szczególnej uwagi. Różne współczynniki rozszerzalności cieplnej mogą powodować komplikacje podczas spawania, prowadząc do pękania. Zaleca się użycie spoiwa na bazie niklu, ponieważ pozwala ono zniwelować różnice między materiałami. Podgrzanie wstępne zarówno żeliwa, jak i stali pomaga zminimalizować szok termiczny. Obróbka po spawaniu, taka jak śrutowanie, również może pomóc w zmniejszeniu naprężeń w spoinie. Staranne zwrócenie uwagi na technikę spawania jest niezbędne dla uzyskania skutecznego połączenia.
P: Jakie są korzyści ze stosowania spawania metodą TIG żeliwa?
A: Spawanie metodą TIG jest często preferowane w przypadku żeliwa, ponieważ zapewnia wysoki poziom kontroli nad procesem spawania. Ta precyzja pozwala na uzyskanie czystszych spoin, co jest szczególnie ważne podczas pracy z skomplikowanymi elementami żeliwnymi. Spawanie metodą TIG zapewnia również mniejszą strefę wpływu ciepła, zmniejszając ryzyko odkształceń i pęknięć. Możliwość zastosowania czystego spoiwa niklowego zwiększa wytrzymałość spoiny. Ponadto, ponieważ spawanie metodą TIG generuje mniej odprysków, często zapewnia bardziej estetyczne wykończenie. Ogólnie rzecz biorąc, spawanie metodą TIG jest skuteczną techniką wysokiej jakości napraw żeliwa.