Cięcie stali nierdzewnej, nawet przez profesjonalistów, stanowi wyzwanie: jest ona wytrzymała, odporna na korozję i trudna w obróbce. Niezależnie od tego, czy prowadzone są duże prace przemysłowe, czy drobne prace DIY, zdobycie wiedzy na temat technik cięcia z użyciem odpowiednich narzędzi jest kluczowe dla uzyskania starannego, wydajnego i bezpiecznego cięcia. Niniejszy poradnik przeprowadzi Cię przez podstawowe metody i narzędzia potrzebne do cięcia stali nierdzewnej, abyś mógł komfortowo wykorzystać doświadczenie i precyzję w tym procesie. W tym artykule omówimy wszystkie aspekty wyboru narzędzi, od ręcznych po elektryczne, oraz odpowiednie środki bezpieczeństwa podczas cięcia stali nierdzewnej, abyś wiedział, jak ciąć ją tak, jakbyś robił to od dawna. Dowiedz się, które metody są odpowiednie dla Twoich potrzeb i jak je dobrze wykonać.
Zrozumienie stali nierdzewnej
Stal nierdzewna to niezwykle wszechstronny i wytrzymały stop, zbudowany głównie z żelaza, chromu i innych pierwiastków – o zróżnicowanym składzie w zależności od gatunku, zazwyczaj niklu lub molibdenu. Cechą charakterystyczną stali nierdzewnej jest jej odporność na korozję, która powstaje dzięki powstaniu cienkiej warstwy tlenku chromu, stanowiącej barierę przed rdzą i przebarwieniami. Stal nierdzewna jest wykorzystywana w wielu zastosowaniach budowlanych, produkcyjnych i domowych i jest klasyfikowana do kilku gatunków (np. 304 lub 316) w zależności od środowiska, w którym ma być stosowana, oraz funkcji docelowej. Niedokładności związane ze stalą wpływają na metody cięcia, dobór narzędzi i ostatecznie na cały sukces zadania.
Właściwości stali nierdzewnej
- Odporność na korozję
Cięcie stali nierdzewnej jest odporne na korozję, ponieważ na powierzchni tworzy się cienka warstwa tlenku chromu, która ulega samoodnawianiu. Odporność na korozję różni się w zależności od gatunku. Austenityczne stale nierdzewne (takie jak 304, 316) zapewniają najlepszą odporność na korozję w agresywnych środowiskach, takich jak środowisko morskie czy chemiczne.
- Siła i trwałość
Dzięki swojej wytrzymałości mechanicznej stal nierdzewna jest w stanie wytrzymać wysokie naprężenia mechaniczne bez odkształceń. Jej wytrzymałość na rozciąganie waha się zazwyczaj od 515 MPa do ponad 1,000 MPa, w zależności od gatunku i zastosowanej obróbki cieplnej.
- Odporność termiczna
Stal nierdzewna zachowuje swoją wytrzymałość i odporność na utlenianie w bardzo wysokich temperaturach. Gatunki 304 i 310 są stosowane do zastosowań żaroodpornych, przy czym stal 310 może pracować w temperaturach do 1,150°C (2,102°F), choć temperatura ta jest okresowa.
- Wytrzymałość w niskich temperaturach
Niektóre rodzaje stali nierdzewnej, zwłaszcza austenityczne, zachowują ciągliwość i wytrzymałość nawet w ekstremalnie niskich temperaturach. Dzięki temu nadają się do zastosowań kriogenicznych.
- Urabialność
Można go kształtować poprzez walcowanie, gięcie, spawanie i obróbkę skrawaniem. Warto zauważyć, że gatunek 304 i jego zbliżone odmiany są prawdopodobnie najlepszymi gatunkami do formowania i spawania.
- Higiena
Gładka, nieporowata powierzchnia stali nierdzewnej zapobiega gromadzeniu się brudu i bakterii, dlatego jest uważana za odpowiedni materiał w przemyśle spożywczym, ochronie zdrowia i farmaceutycznym.
Rodzaje stali nierdzewnej
|
Typ |
Cechy charakterystyczne |
Typowe zastosowania |
|---|---|---|
|
Austenityczny |
Wysoka odporność na korozję, niemagnetyczny |
Naczynia kuchenne, budowlane, zbiorniki mleczarskie |
|
Ferrytyczny |
Magnetyczny, umiarkowana odporność na korozję |
Części samochodowe, urządzenia przemysłowe |
|
Martenzytyczny |
Wysoka wytrzymałość, umiarkowana odporność na korozję |
Sztućce, narzędzia chirurgiczne, ostrza turbin |
|
dupleks |
Mieszanka cech austenitycznych i ferrytycznych |
Zakłady chemiczne, rurociągi, budowa statków |
|
Utwardzanie wytrącające |
Wysoka wytrzymałość, odporność na korozję |
Lotnictwo i kosmonautyka, zastosowania nuklearne, armatura przemysłowa |
Zastosowania stali nierdzewnej
- Budownictwo i Architektura
W przypadku elementów konstrukcyjnych, okładzin i pokryć dachowych, gdzie priorytetem jest trwałość i elegancja, stal nierdzewna jest wykorzystywana w budownictwie. Jest wykorzystywana do budowy mostów, pomników i wieżowców ze względu na doskonałą odporność na warunki środowiskowe i czasochłonną konserwację. Szacuje się, że około 20% produkowanej stali nierdzewnej jest wykorzystywane w budownictwie.
- Przemysł motoryzacyjny
Stal nierdzewna, odporna na ekstremalne temperatury i korozję, jest szeroko stosowana w układach wydechowych pojazdów, katalizatorach i elementach dekoracyjnych. Dlatego też zaawansowane gatunki stali, takie jak stale nierdzewne duplex, są również stosowane w elementach konstrukcyjnych pojazdów elektrycznych, aby poprawić bezpieczeństwo i obniżyć masę. Sektor motoryzacyjny zużywa około 10% światowego zużycia stali nierdzewnej.
- Opieka zdrowotna i sprzęt medyczny
Dzięki obojętnej powierzchni i łatwości sterylizacji, stal nierdzewna idealnie nadaje się do produkcji instrumentów, narzędzi chirurgicznych i urządzeń wszczepialnych w medycynie. Znajduje również zastosowanie w meblach szpitalnych, skanerach MRI i śrubach wszczepialnych. Stale nierdzewne utwardzane wydzieleniowo są szczególnie cenione ze względu na swoje właściwości łączące wytrzymałość i biokompatybilność.
- Przetwórstwo Żywności i Napojów
Stal nierdzewna, ze względu na swoje właściwości higieniczne i odporność na kwasy i zasady zawarte w produktach spożywczych, jest stosowana w zbiornikach mleczarskich, urządzeniach browarniczych i kuchniach przemysłowych. Jej gładka powierzchnia zapobiega rozwojowi bakterii i ułatwia czyszczenie. Około 35% zużycia stali nierdzewnej przypada na tę branżę.
- Przemysł chemiczny i petrochemiczny
Przemysł chemiczny wykorzystuje stal nierdzewną duplex do budowy zbiorników, naczyń ciśnieniowych i rurociągów. Jej odporność na chlorki i kwaśne środowisko jest jej głównym atutem w agresywnych zastosowaniach chemicznych. Produkcja nawozów, sody kaustycznej i zakłady przetwórstwa węglowodorów odgrywają tu dużą rolę.
- Wytwarzanie energii i mocy
Narzędzia do cięcia stali nierdzewnej
- Szlifierki kątowe
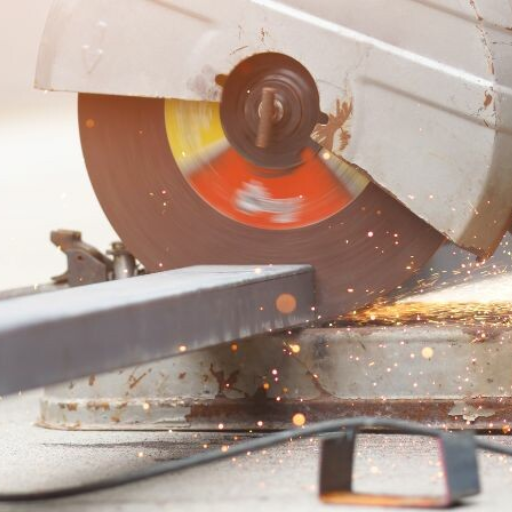
Wyposażona w wysokiej jakości tarcze ścierne szlifierka kątowa może być wszechstronnym i wydajnym urządzeniem do cięcia arkuszy lub prętów ze stali nierdzewnej.
- Przecinarki plazmowe
Jeśli chodzi o szybkość i precyzję, przecinarki plazmowe zdziałają cuda w przypadku skomplikowanych wzorów lub grubych przekrojów stali nierdzewnej.
- Piły tarczowe z ostrzami z węglika spiekanego
Piły taśmowe zapewniają precyzyjne cięcie dzięki zastosowaniu ostrzy z węglików spiekanych, przeznaczonych specjalnie do stali nierdzewnej.
- Piły taśmowe
Piły taśmowe wyposażone w taśmy bimetaliczne umożliwiają precyzyjne cięcie elementów i nadają się do cięcia skomplikowanych kształtów i dużych elementów.
- Przecinarki laserowe
Przegląd narzędzi skrawających
Charakter stali nierdzewnej definiuje narzędzia, które będą ją ciąć, dlatego przed rozpoczęciem operacji cięcia należy określić różne czynniki, aby zapewnić precyzję i maksymalną wydajność. Twardość i grubość ciętego przedmiotu w dużym stopniu wpływają na wybór narzędzia, ponieważ twardsze gatunki stali nierdzewnej zazwyczaj wymagają mocniejszych narzędzi, takich jak ostrza z węglików spiekanych lub bimetaliczne, które są bardziej odporne na zużycie. Odprowadzanie ciepła ze strefy cięcia zawsze stanowi problem; stal nierdzewna, ze względu na niską przewodność cieplną, generuje ciepło i powoduje odkształcenia w przypadku braku odpowiedniej metody chłodzenia lub ustawienia narzędzia.
Aby zapewnić najwyższą wydajność cięcia, prędkości i posuwy stanowią istotny czynnik wpływający na rodzaj wykonywanej pracy. Przykładowo, niskie prędkości zazwyczaj zapobiegają przegrzaniu narzędzia lub niepotrzebnemu naprężeniu materiału, natomiast wysokie prędkości mogą być stosowane w celu zwiększenia wydajności produkcji, zwłaszcza w przypadku stosowania zaawansowanych narzędzi, takich jak przecinarka laserowa. Zastosowanie dobrego chłodziwa lub środka smarującego jest również wymagane w celu zmniejszenia tarcia, co ułatwia cięcie. W przypadku prac graficznych lub projektów wymagających blokowania zadziorów powstałych w wyniku wzrostu liczby narzędzi, rozpakowanie takich narzędzi skróci czas obróbki końcowej, jednocześnie chroniąc materiał. Zapobiega to niedoborowi narzędzi poprzez drobne modyfikacje procesu, zapewniając precyzję i skuteczność wybranych narzędzi podczas obróbki stali nierdzewnej.
Wybór odpowiedniego narzędzia do różnych grubości
Wybierając narzędzia do obróbki stali nierdzewnej o różnej grubości, należy wziąć pod uwagę kilka kluczowych czynników, aby uzyskać optymalną wydajność narzędzia i zachować integralność materiału. Do cienkich blach zaleca się piły o drobnych zębach lub ostrza ze stali szybkotnącej (HSS) o gęsto rozmieszczonych zębach. Zapewniają one czyste krawędzie z minimalnym ryzykiem odkształceń lub rozdarć.
W przypadku stali nierdzewnej o średniej grubości, ostrza z węglików spiekanych lub przecinarki plazmowe oferują dobry kompromis między szybkością a dokładnością, dzięki czemu nadają się do precyzyjnego cięcia przy minimalnym zużyciu sprzętu. Regulatory prędkości w maszynach tnących można również regulować, dostosowując prędkość do grubości materiału, co zapewnia większą precyzję.
Do głębokiej penetracji grubych blach ze stali nierdzewnej preferowane są urządzenia o dużej wytrzymałości, takie jak przemysłowe przecinarki plazmowe z odpowiednim przepływem wody i mocą znamionową lub systemy cięcia laserowego o wysokiej częstotliwości. Gwarantuje to wykonanie cięcia z zachowaniem odpowiedniej odporności termicznej i mocy, co gwarantuje dobre rezultaty nawet w najtrudniejszych warunkach. Dobrą praktyką, szczególnie podczas cięcia, jest stosowanie odpowiednich systemów chłodzenia i/lub smarowania w celu zminimalizowania wydzielania ciepła i zapobiegania odkształceniom materiału lub degradacji narzędzia tnącego.
Używanie elektronarzędzi a narzędzi ręcznych
|
Parametr |
Elektronarzędzia |
Narzędzia ręczne |
|---|---|---|
|
Wydajność: |
Wysoki, oszczędza czas i wysiłek |
Niższy, wymaga więcej pracy fizycznej |
|
Precyzja |
Wysoka, stała dokładność |
Zależy od umiejętności użytkownika |
|
Przenośność |
Ograniczone przez zależność od źródła zasilania |
Wysoce przenośny |
|
Konserwacja |
Wymaga częstej konserwacji i pielęgnacji |
Niskie wymagania konserwacyjne |
|
Koszty: |
Wyższa inwestycja początkowa |
Ogólnie niższy koszt początkowy |
|
Wymagania dotyczące umiejętności |
Wymagane jest przeszkolenie w celu uzyskania zaawansowanego użytkowania |
Podstawowe umiejętności zazwyczaj wystarczą |
|
Wszechstronność |
Nadaje się do specjalistycznych, złożonych zadań |
Idealny do prostych zadań |
|
Zużycie energii |
Wymaga prądu lub paliwa |
Nie potrzeba żadnej zewnętrznej energii |
|
Bezpieczeństwo |
Prawidłowe obchodzenie się z urządzeniem jest niezbędne, aby uniknąć obrażeń |
Mniej zagrożeń dla bezpieczeństwa, ale może powodować obciążenie fizyczne |
|
Prędkość operacyjna |
Szybki i wydajny |
Wolniejszy, kontrolowany wysiłek ręczny |
Techniki cięcia stali nierdzewnej
- Cięcie laserowe
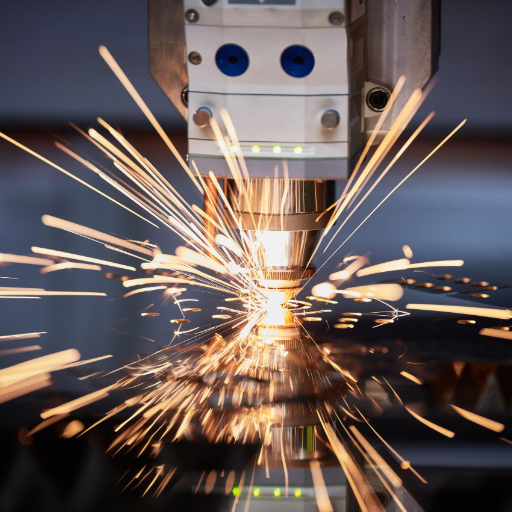
Cięcie laserowe pozwala na cięcie kształtów z bardzo wysoką precyzją i idealnie nadaje się do cięcia wszelkich skomplikowanych kształtów. Najlepiej sprawdza się w przypadku cienkich i średniej grubości blach ze stali nierdzewnej, zapewniając gładką krawędź bez zadziorów.
- Cięcie plazmowe
Cięcie plazmowe to najlepszy wybór w przypadku grubszych blach ze stali nierdzewnej, które wymagają szybkiego cięcia. Jednak często pozostawia ono ostre krawędzie, które wymagają wykończenia.
- Cięcie strumieniem wody
Strumień wody to strumień wody zmieszany ze ścierniwem pod wysokim ciśnieniem. Zapewnia precyzję i nigdy nie nagrzewa materiału, więc nie ma odkształceń.
- Cięcie mechaniczne
Jak ciąć cienkie arkusze stali nierdzewnej
- Cięcie laserowe
Cięcie laserowe jest rzeczywiście jedną z najodpowiedniejszych metod cięcia tego materiału. Zastosowanie nowoczesnych laserów CO2 lub światłowodowych zapewnia wyjątkową precyzję, szczególnie w przypadku skomplikowanych projektów lub wąskich tolerancji. Cienkie blachy ze stali nierdzewnej doskonale reagują na cięcie laserowe, ponieważ im mniejsza strefa wpływu ciepła, tym mniejsze odkształcenia. Zastosowanie gazu wspomaganego azotem jest popularne i zapewnia doskonałe rezultaty, utrzymując krawędzie czyste i wolne od tlenków.
- Cięcie strumieniem wody
Cięcie strumieniem wody jest nadal uważane za najlepsze rozwiązanie do cięcia cienkiej stali nierdzewnej, ponieważ nie wiąże się z ryzykiem odkształceń cieplnych. Dzięki dodatkowi materiałów ściernych do strumienia wody, moc cięcia wzrasta, zapewniając gładkie wykończenie nawet najbardziej skomplikowanych wzorów. Metoda ta jest szczególnie przydatna tam, gdzie wymagana jest duża precyzja i konieczne jest zachowanie integralności materiału.
- Cięcie plazmowe
Generalnie, przecinarki plazmowe służą głównie do cięcia grubszych metali. Dlatego przy odpowiedniej ostrożności i precyzyjnej regulacji, przecinarki te mogą być używane do cięcia cienkiej stali nierdzewnej. Cienkie blachy wymagają ustawień niskiego natężenia prądu, aby zmniejszyć ilość ciepła dopływającego. Wysokiej jakości przecinarki plazmowe z materiałami eksploatacyjnymi do precyzyjnego cięcia są niezbędne, aby zapewnić minimalną chropowatość powierzchni podczas cięcia.
- Strzyżenie
- Narzędzia ręczne
Nożyce do blachy lub nożyce do cięcia metalu mogą być używane do mniejszych projektów. Najlepiej sprawdzają się w przypadku cięcia stali nierdzewnej o mniejszej grubości i wymagają minimalnego montażu. Dokładność zależy od umiejętności operatora, a czasami nawet po cięciu konieczne może być ręczne usunięcie zadziorów z krawędzi.
- Narzędzia obrotowe lub Dremel
Narzędzia obrotowe oferują szeroki wybór narzędzi do cięcia lub kształtowania mniejszych elementów za pomocą obrotowych wierteł do metalu. Choć wolniejsze, metody te stają się niezbędne przy obróbce drobnych detali, a także przy niestandardowych modyfikacjach.
Techniki cięcia grubej stali nierdzewnej
- Cięcie plazmowe
Przecinarki plazmowe sprawdzają się najlepiej w przypadku obróbki grubszych blach ze stali nierdzewnej. Dzieje się tak, ponieważ wytwarzany jest przewodzący prąd elektryczny łuk plazmowy, który topi i przecina materiał niemal natychmiast. Zapewniają one czyste cięcia i praktycznie nie posiadają stref wpływu ciepła, co czyni je preferowaną metodą obróbki stali nierdzewnej na skalę przemysłową. W rzeczywistości przecinarka plazmowa o wyższym natężeniu prądu może poradzić sobie z materiałami o znacznie większej grubości, czasami nawet powyżej 1 mm (25.4 cal).
- Cięcie strumieniem wody
Cięcie strumieniem wody polega na wytworzeniu intensywnego strumienia wody zmieszanego z materiałem ściernym, który tnie metale z dużą precyzją, zapewniając gładkie krawędzie bez wprowadzania ciepła, które mogłoby naruszyć integralność strukturalną stali. Ten rodzaj obróbki zyskuje na popularności w przypadku grubej stali nierdzewnej, ponieważ pozwala uniknąć odkształceń termicznych – co jest szczególnie ważne w zastosowaniach precyzyjnej inżynierii.
- Cięcie tlenowo-paliwowe ze specjalnymi dodatkami
Cięcie tlenowo-paliwowe stali nierdzewnej generalnie nie jest odpowiednie, głównie ze względu na warstwę tlenku chromu na stali nierdzewnej. Jednak dodanie proszku żelaza może umożliwić cięcie. Ten rodzaj cięcia jest tańszy w przypadku grubej stali nierdzewnej, wymaga jednak wykwalifikowanych operatorów i zazwyczaj charakteryzuje się mniejszą dokładnością niż cięcie plazmowe lub strumieniem wody.
- Cięcie laserowe o większej mocy
Wysoce zaawansowane systemy laserowe o dużej mocy tną grubą stal nierdzewną z wysoką precyzją. Metoda ta, polegająca na topieniu i odparowywaniu, zapewnia czyste i precyzyjne krawędzie, ale w porównaniu z cięciem plazmowym lub strumieniem wody, zapewnia jedynie cieńsze krawędzie. Ponadto, metoda ta wymaga ściśle kontrolowanego środowiska pracy.
- Cięcie mechaniczne
Cięcie stali nierdzewnej piłami a szlifierkami
|
kryteria |
Piły |
Młynki |
|---|---|---|
|
Szybkość cięcia |
Umiarkowany, zależny od rodzaju ostrza |
Szybki, wydajny do szybkich cięć |
|
Precyzja |
Wysoko z odpowiednim ostrzem |
Umiarkowany, może wymagać dodatkowej stabilizacji |
|
Grubość materiału |
Skuteczny w przypadku grubej stali nierdzewnej |
Działa na materiały o średniej i małej grubości |
|
Wykończenie krawędzi |
Czyste cięcia z mniejszą ilością zadziorów |
Bardziej szorstkie krawędzie i zadziory mogą wymagać usunięcia |
|
Zużycie narzędzi |
Ostrza wytrzymują dłużej przy prawidłowym użytkowaniu |
Tarcze zużywają się szybciej i wymagają wymiany |
|
Elastyczność |
Ograniczone do cięć prostych lub pod stałym kątem |
Wysoka elastyczność, odpowiednia do linii krzywych |
|
Poziom hałasu |
Niższe w porównaniu do szlifierek |
Hałaśliwy, może wymagać ochrony słuchu |
|
Pył i iskry |
Minimalna ilość pyłu, brak iskier |
Wytwarza zarówno pył, jak i iskry |
|
Wymagania dotyczące umiejętności |
Umiarkowana umiejętność precyzyjnego cięcia |
Umiarkowany do wysokiego w celu kontrolowanej pracy |
|
Przenośność |
Mniej przenośny, często wymaga stabilnej konfiguracji |
Wysoce przenośny, przenośny |
Środki bezpieczeństwa podczas cięcia stali nierdzewnej
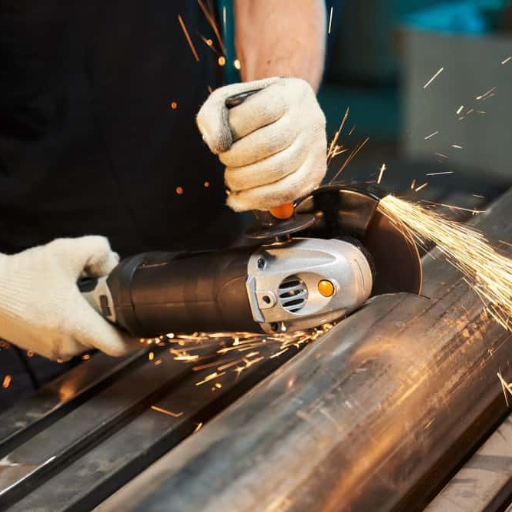
- Noś odpowiedni sprzęt ochrony osobistej (PPE): Zawsze zakładaj okulary ochronne, aby uniknąć przypadkowych iskier i odłamków. Rękawice ochronią dłonie przed ciepłem, a także przed hałasem, w zależności od używanych narzędzi.
- Zapewnij odpowiednią wentylację: Proces cięcia stali nierdzewnej generuje drobne cząsteczki pyłu. W miarę możliwości należy używać systemu z odsysaniem pyłu do cięcia bezpośrednio na miejscu lub zapewnić dobrą wentylację, aby zminimalizować ryzyko wdychania.
- Zabezpiecz materiał: Zamocuj stal nierdzewną za pomocą zacisków, aby zapobiec jej przesuwaniu się podczas cięcia; zagwarantuje to precyzyjną i bezpieczną pracę.
- Kontrola i konserwacja narzędzi: Sprawdzaj narzędzia pod kątem ewentualnego zużycia i zawsze upewniaj się, że są w dobrym stanie technicznym. Nie używaj uszkodzonych ani tępych narzędzi, aby zminimalizować ryzyko wypadków.
- Unikaj nadmiernego ciepła: Cięcie stali nierdzewnej generuje nadmierne ciepło, które może uszkodzić materiał lub narzędzia. Należy stosować metodę chłodzenia, aby obniżyć temperaturę cięcia lub okresowo przerywać cięcie i w razie potrzeby stosować płyny obróbkowe.
- Stosuj się do wytycznych producenta: Aby uzyskać najlepsze efekty i bezpieczeństwo, należy przestrzegać instrukcji bezpiecznego użytkowania i obsługi dostarczonych przez producenta.
Sprzęt ochrony osobistej (PPE)
Prawidłowe stosowanie środków ochrony indywidualnej (PPE) jest niezwykle istotne dla bezpieczeństwa i przestrzegania norm zawodowych podczas cięcia stali nierdzewnej. Do ważnych środków ochrony indywidualnej należą:
- Okulary lub gogle ochronne: Należy chronić soczewki przed odłamkami metalu, iskrami i zanieczyszczeniami, które mogą uszkodzić oczy podczas cięcia. Należy używać okularów ochronnych o odpowiedniej odporności na uderzenia, zatwierdzonych przez ANSI.
- Rękawice ochronne: Rękawice żaroodporne chronią dłonie przed oparzeniami termicznymi powstającymi podczas cięcia. Rękawice odporne na przecięcia zapewniają dodatkowy poziom bezpieczeństwa podczas pracy z ostrymi krawędziami.
- Ochrona słuchu: Elektronarzędzie generuje hałas o natężeniu powyżej 85 dB podczas cięcia stali nierdzewnej, co może uszkodzić słuch. Operatorzy muszą używać zatyczek do uszu lub nauszników o klasie ochrony przemysłowej.
- Ochrona dróg oddechowych: Procesy cięcia, takie jak szlifowanie czy spawanie, mogą uwalniać szkodliwe cząstki stałe i opary. Wybrana maska oddechowa powinna być wyposażona w odpowiedni filtr, taki jak N95 lub P100, aby chronić przed zagrożeniami wdychania.
- Odzież trudnopalna: Iskry powstałe podczas cięcia stali nierdzewnej mogą zapalić każdy materiał łatwopalny. Dlatego noszenie trudnopalnego kombinezonu lub odzieży z długimi rękawami znacznie zmniejsza ryzyko takich oparzeń i obrażeń.
- Buty robocze ze stalowymi noskami: Ochrona stóp przed upadkiem, zwłaszcza w miejscach, gdzie znajdują się ciężkie materiały lub narzędzia.
Prawidłowo stosowany sprzęt ochrony indywidualnej zmniejsza ryzyko wystąpienia obrażeń lub wypadków w miejscu pracy, a ponadto spełnia normy prawne, co przyczynia się do poprawy efektywności i bezpieczeństwa pracy.
Praktyki bezpiecznego postępowania
Podstawą bezpiecznej pracy w miejscu pracy jest prawidłowe obchodzenie się z materiałami ze stali nierdzewnej lub ciężkimi narzędziami. Zasadniczo materiały powinny być zawsze składowane bezpiecznie i w uporządkowany sposób, aby zapobiec ich przypadkowemu przesunięciu lub upadkowi, co może spowodować obrażenia lub uszkodzenie sprzętu. Podczas podnoszenia ciężkich przedmiotów należy stosować odpowiednie techniki podnoszenia: zginać kolana i przenosić ciężar nogami, a nie opierać się na plecach, co tylko zwiększa ryzyko urazów układu mięśniowo-szkieletowego.
Porady ekspertów dotyczące cięcia stali nierdzewnej
- Użyj odpowiednich narzędzi
Wybierz narzędzia tnące przeznaczone specjalnie do cięcia stali, takie jak przecinarka plazmowa, szlifierka kątowa z tarczą tnącą oraz piła taśmowa przeznaczona do stali nierdzewnej. Takie narzędzia są zaprojektowane tak, aby móc ciąć stal.
- Zapewnij odpowiednie chłodzenie
Chcemy wytworzyć „chłodną” atmosferę podczas cięcia, stosując chłodziwo-smar, a czasem spryskując wodą. Mamy nadzieję, że zapobiegnie to odkształceniu materiału lub uszkodzeniu narzędzia.
- Zabezpiecz materiał
Mocno zamocuj stal nierdzewną na stanowisku roboczym, ograniczając wibracje i zapobiegając pogorszeniu dokładności lub zużyciu narzędzia.
- Pracuj z odpowiednią prędkością
Używaj narzędzi z prędkością podaną w instrukcji lub broszurze. Dzięki temu uzyskasz niższe temperatury, co pozwoli na lepsze cięcie. Nigdy nie naciskaj mocno na narzędzie, ponieważ może to uszkodzić materiał i samo narzędzie.
- Utrzymuj ostrość ostrza
Używaj ostrych ostrzy lub krawędzi tnących i wymieniaj te tępe. Tępe narzędzia generują tarcie, wytwarzają nadmierne ciepło i zmniejszają precyzję.
- Postępuj zgodnie z protokołami bezpieczeństwa
Okulary ochronne i rękawice można nosić wraz z ochroną słuchu. Cięcie stali nierdzewnej może wiązać się z wieloma zagrożeniami, takimi jak odłamki lub ostre krawędzie, dlatego kluczowe jest noszenie odpowiedniego sprzętu ochronnego.
Unikanie typowych błędów
- Zaniedbanie kompatybilności materiałów
Narzędzia przeznaczone do konkretnych materiałów będą miały trudności lub wręcz nie będą działać na niekompatybilnych podłożach. Ostrza wykonane ze stali nierdzewnej mogą ciąć nierównomiernie i powodować przedwczesne zużycie narzędzia. Zawsze sprawdzaj, do czego przeznaczone jest narzędzie i upewnij się, że jest kompatybilne.
- Stosowanie nadmiernej siły
Zwiększona siła może spowodować odkształcenie platerowanego materiału, przedwczesne zużycie narzędzia skrawającego, a nawet całkowite zniszczenie maszyny tnącej. Sztuka precyzyjnego cięcia polega na użyciu ostrych narzędzi, prawidłowych ustawień i stałych prędkościach posuwu – przeciwieństwo brutalnej siły.
- Z widokiem na chłodzenie i smarowanie
Procesy cięcia z dużym tarciem generują dużo ciepła, co obniża precyzję cięcia i może powodować odkształcenia materiału lub uszkodzenie ostrza. W celu utrzymania idealnej temperatury i wydłużenia żywotności narzędzia konieczne jest stosowanie systemów chłodzenia lub płynów obróbkowych.
- Ignorowanie konserwacji sprzętu
Niewłaściwa konserwacja narzędzi lub maszyn może skutkować niedokładnością w działaniu, awariami i sygnalizacją zagrożeń. Należy wykrywać oznaki zużycia podczas kontroli, przeprowadzać niezbędne prace konserwacyjne i weryfikować prawidłową kalibrację sprzętu tnącego.
- Pomijanie cięć próbnych
Bez wykonania cięć próbnych na odpadzie mogą wystąpić błędy, które mogłyby uszkodzić cały przedmiot obrabiany. Szybkie cięcie próbne pozwala na korektę ustawień narzędzia, prędkości ostrza lub techniki przed ostatecznym cięciem na materiale.
Konserwacja narzędzi skrawających
Źródła referencyjne
1. Proces cięcia strumieniem wody ściernej stali nierdzewnej
- Kluczowe wnioskiW badaniu przeanalizowano wpływ prędkości cięcia na chropowatość powierzchni podczas cięcia strumieniem wody ze ścierniwem stali nierdzewnej. Stwierdzono, że niższe prędkości cięcia poprawiają jakość powierzchni, szczególnie w dolnych warstwach. Do oceny jakości cięcia wykorzystano wskaźnik zdolności procesu (PCI).
2. Zużycie energii podczas toczenia hartowanej stali nierdzewnej
- Kluczowe wnioskiW badaniu zaproponowano wykorzystanie wypadkowej siły skrawania do obliczenia zużycia energii podczas toczenia hartowanej stali nierdzewnej. Podkreślono, że wyższe prędkości skrawania i posuwy zmniejszają zużycie energii przy jednoczesnym zachowaniu niskiej chropowatości powierzchni i zużycia narzędzia.
3. Siły ciągu podczas wiercenia stali nierdzewnej AISI 316
- Kluczowe wnioskiWiertła poddane obróbce kriogenicznej znacząco zmniejszyły siły ciągu w porównaniu z wiertłami poddanymi obróbce konwencjonalnej. Sztuczne sieci neuronowe (ANN) i modele regresji precyzyjnie przewidywały siły ciągu na podstawie parametrów skrawania.
Najczęściej zadawane pytania (FAQ)
P: Jakie narzędzia są najlepsze do cięcia stali nierdzewnej?
A: W przypadku cięcia stali nierdzewnej odpowiednie narzędzia są niezbędne. Pilarka tarczowa wyposażona w ostrze do cięcia metalu idealnie nadaje się do cięć prostych, zwłaszcza blach. W przypadku cieńszych arkuszy stali nierdzewnej bardzo skuteczna może okazać się diamentowa tarcza tnąca lub tarcza tnąca. Do cięcia rur lub prętów ze stali nierdzewnej dobrze sprawdzi się piła taśmowa lub ukośnica przeznaczona do stali nierdzewnej. Dodatkowo, użycie oleju do cięcia może pomóc w nasmarowaniu ostrza i zapewnić czyste cięcie, zapobiegając uszkodzeniu materiału.
P: Jak mogę ciąć cienkie arkusze stali nierdzewnej?
A: Cięcie cienkich arkuszy stali nierdzewnej można skutecznie wykonać kilkoma metodami. Szybkoobrotowa piła tarczowa z ostrzem o drobnych zębach to jeden ze sposobów na szybkie i dokładne cięcie cienkiej stali nierdzewnej. Alternatywnie, użycie ręcznej szlifierki kątowej z odpowiednią tarczą tnącą może dać podobne rezultaty. Ważne jest, aby zachować stabilną rękę, aby zapewnić prostą linię cięcia. Jeśli wolisz bardziej ręczne podejście, do cieńszej stali nierdzewnej można również użyć nożyc do metalu, ale ta metoda może wymagać więcej wysiłku.
P: Jakie są techniki cięcia stali nierdzewnej?
A: Istnieją różne techniki cięcia stali nierdzewnej, które można zastosować w zależności od jej grubości i pożądanej precyzji. W przypadku grubszej stali nierdzewnej zaleca się użycie przecinarki plazmowej lub laserowej, ponieważ przecinają one materiał bez jego uszkodzenia. W przypadku blachy piła stołowa z ostrzem specjalnie zaprojektowanym do cięcia metalu zapewnia czyste cięcia. W przypadku prętów ze stali nierdzewnej popularnym wyborem jest piła taśmowa. Zawsze upewnij się, że używasz odpowiedniego ostrza i technik, aby zapobiec gromadzeniu się ciepła, które może wpłynąć na integralność stali.
P: Czy mogę używać szlifierki kątowej do cięcia stali nierdzewnej?
O: Tak, szlifierka kątowa może być skutecznie używana do cięcia stali nierdzewnej, szczególnie w przypadku małych projektów lub elementów ze stali nierdzewnej, które trudno przeciąć tradycyjnymi piłami. Aby uzyskać najlepsze rezultaty, kluczowe jest użycie tarczy tnącej przeznaczonej do stali nierdzewnej. To narzędzie umożliwia szybkie cięcie stali nierdzewnej o różnej grubości, zarówno w formie arkuszy, jak i prętów. Należy jednak zachować ostrożność, aby uniknąć przegrzania materiału, co może prowadzić do jego odkształcenia lub uszkodzenia.
P: Jakie są najlepsze praktyki przy cięciu stali nierdzewnej?
A: Aby osiągnąć najlepsze rezultaty podczas cięcia stali nierdzewnej, należy przestrzegać kilku sprawdzonych praktyk. Zawsze upewnij się, że używasz odpowiedniego ostrza lub tarczy przeznaczonej do cięcia stali nierdzewnej, ponieważ zminimalizuje to zużycie. Zaleca się stosowanie oleju do cięcia w celu smarowania ostrza i utrzymania niskiej temperatury linii cięcia. Pewna ręka i dokładny pomiar są niezbędne do zachowania precyzji, szczególnie podczas cięcia dłuższych elementów ze stali nierdzewnej. Dodatkowo, użycie zacisków do mocowania materiału może zapobiec jego przesuwaniu się i zapewnić czyste cięcie.