
Het lassen van gietijzer is een uitzonderlijke bewerking die precisie, vaardigheid en de toepassing van het juiste proces vereist om een duurzame en praktische afwerking te bereiken. In tegenstelling tot andere metalen, die gekenmerkt worden door brosheid en een zeer complexe metallurgische aard, vormt de lasbaarheid van gietijzer een unieke uitdaging. Gaat het om een gebarsten motorblok, onderdelen van een industriële machine, of antiek metaalwerk dat aan elkaar wordt gelast? Iemand die u adviseert over alle technische aspecten van het lassen van gietijzer, zal er baat bij hebben. Deze gids leidt u door elke stap van hoe u gietijzer effectief kunt lassen, samen met inzichtelijke uitleg van veelvoorkomende fouten en manieren om ze te vermijden. Van de keuze van de lasmethode en -apparatuur tot inzichtelijke voorbereiding, voorverwarming en nabehandelingen, u zult de kennis opdoen om gietijzer vol vertrouwen te lassen, zelfs tijdens de moeilijkste projecten. Nu is het tijd om uw expertise uit te breiden en uw lasvaardigheden naar een uitzonderlijk niveau te tillen.
Inleiding tot het lassen van gietijzer
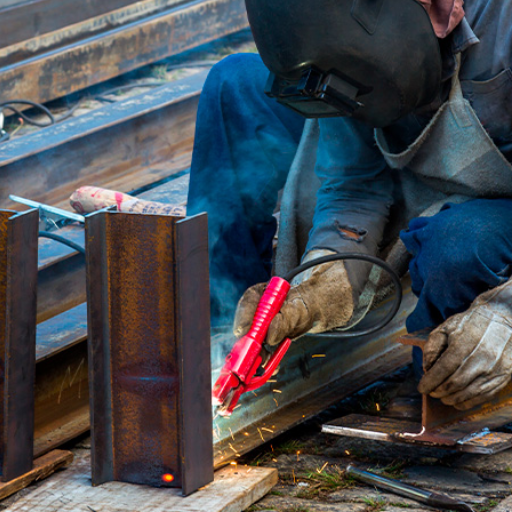
Het lassen van gietijzer is een zeldzame toepassing die zorgvuldige voorbereiding en expertise vereist om de integriteit en duurzaamheid van de constructie te garanderen. Omdat gietijzer een bros materiaal is, bestaande uit ijzer, koolstof en silicium, heeft het de neiging te scheuren tijdens het lassen vanwege de lage ductiliteit in combinatie met een hoog koolstofgehalte. Om gietijzer succesvol te lassen, is het noodzakelijk om de specifieke eigenschappen van deze materialen te begrijpen.
Naast de lasvoorbereiding omvatten deze stappen het selecteren van het meest geschikte lasproces, meestal Shielded Metal Arc Welding (SMAW) met nikkelgebaseerde elektroden. Vervolgens wordt voorverwarmd, wat thermische spanningen minimaliseert. Langzame afkoelsnelheden en warmtebehandeling na het lassen zijn cruciaal om de kans op scheurvorming te verkleinen. Grondig reinigen tijdens de lasvoorbereiding verbetert de acceptatie van de laslaag. Mits correct toegepast, bieden deze methoden lassers de middelen om de uitdagingen van gietijzerwerk te overwinnen.
Wat is gietijzer lassen?
Het lassen van gietijzer is een gespecialiseerd proces voor het verbinden of repareren van componenten gemaakt van gietijzer, een materiaal met een hoog koolstofgehalte dat broosheid veroorzaakt. De bijzondere chemische samenstelling van gietijzer vereist een grondige kennis van de thermische eigenschappen en microstructuur om te voorkomen wat vaak voorkomt: lasfouten zoals scheuren en porositeit. Deze processen vereisen een zorgvuldige controle van voorverwarmen en afkoelen om de hoge restspanningen te beheersen die vaak tijdens het lassen ontstaan. Standaardmethoden zijn onder andere booglassen (SMAW), gaswolfraambooglassen (GTAW) en solderen. Elektroden met een hoog nikkelgehalte of nikkel-ijzer worden voornamelijk gebruikt omdat deze het beste aansluiten op de structuur van het materiaal en zorgen voor een betere ductiliteit en weerstand tegen scheuren in de las. Bovendien moeten alle oppervlakken worden ontvet om de laskwaliteit te garanderen. Met de verbetering van lastechnieken en verbruiksmaterialen in de afgelopen jaren is het lassen van gietijzer nu een haalbare optie voor reparaties aan auto's, de industrie en constructies.
Betekenis in verschillende industrieën
De mogelijkheid om gietijzer te lassen heeft enorme gevolgen voor diverse industrieën vanwege de wijdverbreide toepassing van het materiaal in kritische toepassingen. Vanuit een automobielperspectief omvat het bijvoorbeeld het bevestigen of versterken van motorblokken, cilinderkoppen of andere essentiële componenten door middel van gietijzerlassen, waardoor de vervangingskosten van onderdelen worden verlaagd en de levensduur van het voertuig wordt verlengd. Voor zware industriële machines biedt gietijzerlassen een zeer betrouwbare methode om tandwielkasten, machinebedden en andere grote apparatuuronderdelen met minimale stilstand weer operationeel te maken.
Vanuit structureel oogpunt is dit bovendien met name gebruikelijk bij restauratieprojecten, waarbij het repareren van gietijzeren elementen, zoals brugdelen of gevels, cruciaal is voor architectonische restauratie. De ontwikkelingen op het gebied van lassen bieden aanzienlijke ondersteuning en bieden alternatieven voor de toepassing van nikkelhoudende verbruiksmaterialen en voorverwarmingsregelmethoden om een zeer goede reparatie te bereiken. Dankzij de voortdurende innovaties vindt gelast gietijzer geleidelijk zijn weg naar toepassingen die duurzaamheid en hoogwaardige materialen vereisen.
Waarom het lassen van gietijzer gespecialiseerde aandacht vereist
De lasbaarheid van gietijzer vertoont een aantal specifieke kenmerken: het is zeer bros en zeer gevoelig voor scheuren door thermische spanning. De materiaalsamenstelling varieert ook drastisch, met meestal meer dan 2% koolstof en silicium, wat leidt tot nog complexere metallurgische veranderingen tijdens verwarmings- en afkoelcycli. Gietijzer draagt grafietvlokken in een ijzermatrix; deze vlokken zijn echter gunstig voor de sterkte en bewerkbaarheid, maar maken de lasbaarheid ervan nog complexer.
Uitdagingen bij het lassen van gietijzer
- Risico's op scheuren
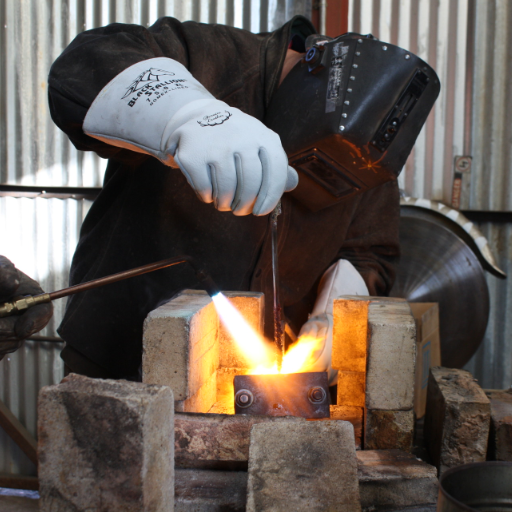
Gietijzer heeft de neiging te scheuren vanwege het hoge koolstofgehalte, de silica-houdende aard en de broosheid. Tijdens het afkoelen tijdens het lassen ontstaan er spanningen, die ervoor zorgen dat de las of het basismetaal scheurt.
- Vorming van brosse microstructuren
Door de snelle afkoeling in de warmtebeïnvloede zone ontstaat er martensiet, een harde en brosse microstructuur, waardoor de las gevoelig wordt voor breuken.
- Porositeit en onzuiverheden
Gietijzer bevat vaak bepaalde onzuiverheden en porositeit die de laskwaliteit kunnen aantasten, het afbreken van aangrenzende verbindingen kunnen versnellen en op den duur de duurzaamheid kunnen verminderen.
- Problemen met thermische uitzetting
Ongelijkmatige thermische uitzetting tijdens het lassen leidt vaak tot vervorming of restspanningen. Juist deze gebeurtenissen compliceren het hele lasproces en hebben invloed op de stabiliteit van de constructie.
- Compatibiliteit van vulmaterialen
Hittegevoeligheid en de impact ervan
Hittegevoeligheid van materialen, met name metalen zoals gietijzer, heeft een directe invloed op de microstructurele evolutie, mechanische eigenschappen en algehele prestaties. Hitte is een variant van auditieve modificatie waardoor fasetransformaties kunnen plaatsvinden, die de verdeling van verschillende fasen, bijvoorbeeld ferriet, perliet of austeniet, kunnen veranderen, afhankelijk van de afkoelsnelheid en de samenstelling van de legering. Bij de warmtebehandeling van grijs gietijzer is een van de waargenomen effecten het grover worden van grafietvlokken, wat de treksterkte en ductiliteit vermindert.
Bovendien kunnen thermische cycli de groei van reeds bestaande holtes, insluitsels of intermetallische deeltjes in de microstructuur versnellen, waardoor de vermoeiingslevensduur afneemt. Een ander ongewenst gevolg van hoge temperaturen is oxidatie, een thermochemische reactie die leidt tot de vorming van oxidelagen op het materiaaloppervlak, vooral in een zuurstofrijke omgeving. Dit belemmert verdere polijsting van het oppervlak en kan juist putcorrosie en spanningscorrosie verergeren, vooral bij toepassingen met hoge belasting.
Computeranalyse van de specifieke hittebestendigheid stelt een ingenieur in staat de juiste werkomstandigheden te bepalen. Zo kunnen ontwikkelingen in thermische barrièrecoatings of legeringselementen worden ingezet om het materiaal grotendeels immuun te maken voor door hitte veroorzaakte degradatie, waardoor de integriteit behouden blijft tijdens langdurig gebruik in een energiecentrale of een veeleisende ruimtevaartomgeving. Thermisch beheer is uiteraard van cruciaal belang om de structurele integriteit te waarborgen en een lange levensduur te garanderen.
Waarom gietijzer moeilijk te lassen is
Het lassen van gietijzer is op zichzelf al een grote uitdaging vanwege de specifieke metallurgische samenstelling en structurele kenmerken. Gietijzer bevat een relatief hoog koolstofgehalte, variërend van 2% tot 4%, wat bijdraagt aan de brosheid. Snelle verhitting en afkoeling worden veroorzaakt door thermische input in het gebied zelf, waardoor het staal rond de warmte-beïnvloede zone (HAZ) scheurt door ongelijkmatige uitzetting en krimp in het materiaal.
Bovendien spelen de grafietvlokken of -knobbeltjes in de microstructuur van gietijzer een belangrijke rol bij het bepalen van de thermische geleidbaarheid en mechanische eigenschappen. Deze interne grafietinsluitsels absorberen inconsistent warmte, wat de ontwikkeling van thermische spanningen tijdens het lassen bevordert. Bovendien zal hetzelfde materiaal, vanwege de geringe ductiliteit, elke aanpassing aan deze spanningen tegengaan.
Het aanpakken van deze problemen vereist doorgaans gespecialiseerde procedures en behandelingen, waaronder het voorverwarmen van het werkstuk om thermische gradiënten en spanningsconcentraties te verminderen. Nabehandeling (PWHT) is een andere veelgebruikte methode waarmee spanningen kunnen worden verlicht en de microstructurele stabiliteit kan worden verbeterd. Het gebruik van nikkelhoudende vulstof of gietijzeren lasstaven, ontworpen om de compatibiliteit van de lasverbinding te verbeteren, kan scheurvorming verminderen. Echter, zelfs als alle voorzorgsmaatregelen worden genomen, levert de brosheid van gietijzer de vakman nog steeds veel meer problemen op bij het lassen dan koolstofarm staal of roestvrij staal. Met andere woorden, een goede las in gietijzer vereist zorgvuldige planning, correcte uitvoering en begrip van fundamentele metallurgische overwegingen.
Beste praktijken voor succesvol lassen van gietijzer
- Verwarm het materiaal voor
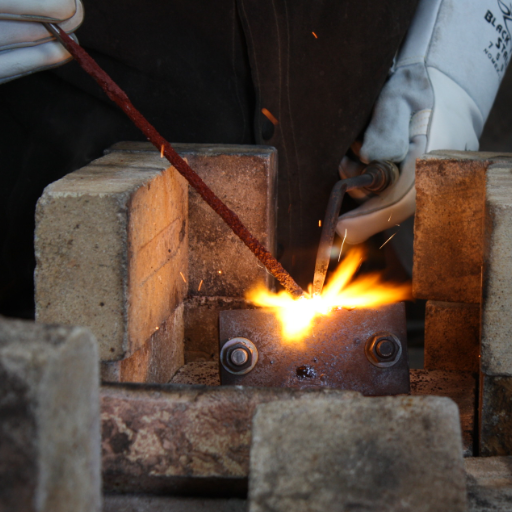
Het voorverwarmen van gietijzer vóór het lassen is meestal bedoeld om thermische spanningen die tijdens het lassen ontstaan te minimaliseren en zo scheurvorming in het gietijzer te beperken. Het voorverwarmen van het gietstuk wordt over het algemeen gedaan om een gelijkmatige temperatuur tussen 500 en 1200 °C te bereiken, afhankelijk van de specifieke legering en dikte. Het verwarmen moet langzaam en gelijkmatig gebeuren om de thermische uitzetting beter te beheersen.
- Gebruik het juiste vulmateriaal
Kies een vulmateriaal dat overeenkomt met de samenstelling van het gietijzer of dat specifiek is ontwikkeld voor het lassen van gietijzer. De vulstoffen op nikkelbasis blijven de voorkeurskeuze vanwege hun compatibiliteit en de absorptie van spanning bij afkoeling.
- Intermitterende lastechnieken toepassen
Beleid voor lassen: Gebruik onderbroken korte lassen om te voorkomen dat er op één punt een hoge hitteconcentratie ontstaat, aangezien dit schadelijk kan zijn voor het basismetaal.
- Controleer de koelsnelheid
Het afkoelen van de lasconstructie na het lassen moet langzaam gebeuren, omdat snelle afkoelmethoden broosheid of scheurvorming kunnen veroorzaken. Isolatie is misschien wel de beste manier om gecontroleerde afkoeling te garanderen. Veelgebruikte materialen voor isolatie zijn zand, kalk en thermische dekens.
- Maak het oppervlak grondig schoon
De laszone moet vrij blijven van zaken als olie, vet, roest en verf. Reiniging bevordert de hechting en voorkomt insluitsels of lasdefecten.
Juiste voorverwarmingstechnieken
Goed voorverwarmen, met name voor dik materiaal of materiaal dat snel scheurt, zoals koolstofstaal, is een belangrijke stap om de las te ontlasten van thermische spanningen en lassen van de hoogste kwaliteit te verkrijgen. Voorverwarmen verwijst naar het proces waarbij de temperatuur van het basismetaal wordt verhoogd van kamertemperatuur tot een bepaalde minimumtemperatuur direct vóór het lassen. Dit vertraagt ook de afkoelsnelheid, voorkomt toename van de hardheid in de warmtebeïnvloede zone (HAZ) en vermindert het optreden van waterstofgeïnduceerde scheurvorming.
Zorg voor een nauwkeurige voorverwarming; de voorverwarmingstemperaturen moeten bijvoorbeeld gerelateerd zijn aan de samenstelling en dikte van het materiaal, zoals beschreven in een lasnorm zoals AWS D1.1. Voorverwarmen kan bijvoorbeeld met een gasbrander, een inductieverwarmingssysteem of een elektrisch verwarmingselement. Thermokoppels of infraroodtemperatuurmeters worden gebruikt om ervoor te zorgen dat de oppervlaktetemperatuur daadwerkelijk aan de eisen voldoet.
Het kiezen van het juiste vulmateriaal
De selectie van geschikte toevoegmaterialen is waarschijnlijk de belangrijkste stap die van invloed is op de laskwaliteit, lassterkte en laslevensduur. De selectie hangt voornamelijk af van verschillende factoren, zoals de chemische samenstelling van het basismetaal, het te gebruiken lasproces en de gebruiksomstandigheden van het afgewerkte product. Toevoegmaterialen worden meestal gekozen met mechanische eigenschappen die ten minste gelijk zijn aan die van het basismateriaal om voldoende verbindingssterkte en compatibiliteit te bereiken.
Het lasmateriaal moet zorgvuldig worden gekozen. Bij het lassen van koolstofstaal wordt bijvoorbeeld ER70S-6 aanbevolen, omdat dit materiaal een hogere treksterkte biedt en variaties in de eigenschappen van het basismateriaal kan opvangen. Voor roestvrij staal wordt doorgaans ER308L gebruikt vanwege de corrosiebestendigheid en de goede lasverbindingen. Aluminiumlegeringen vereisen speciale lasmaterialen zoals ER4045 en ER5356 voor de beste combinatie van structurele integriteit en corrosiebestendigheid, afhankelijk van de specifieke legeringsreeks.
De gebruiksomstandigheden moeten worden geëvalueerd met betrekking tot temperatuur, corrosieve atmosfeer en dynamische belasting. Bij hoge gebruikstemperaturen kan de verbinding een nikkelhoudend toevoegmateriaal nodig hebben om thermische belasting te weerstaan, bijvoorbeeld nikkelhoudende toevoegmaterialen zoals AWS A5.14 ERNiCr-3.
Aanbevolen hulpmiddelen en technieken
Hieronder vindt u een lijst met de belangrijkste gereedschappen, met aanbevelingen (indien mogelijk) over toepassingstechnieken om perfecte lassen te verkrijgen:
- Lasgereedschappen
- Lasapparaten: Machines die het lasproces ondersteunen, zoals MIG/TIG of Sticklassen, moeten worden gekozen op basis van de toepassing. Voor een hogere nauwkeurigheid moet de mogelijkheid tot instelling op dergelijke machines aanwezig zijn.
- Elektroden en vulmaterialen: Selecteer materialen op basis van het specifieke lasproject en zorg ervoor dat deze voldoen aan de AWS- of ISO-richtlijnen.
- Beschermende uitrusting: Er moeten veilige werkomstandigheden worden gecreëerd en personen die laswerkzaamheden uitvoeren, moeten een goedgekeurde lashelm, handschoenen en kleding dragen. Lassers moeten worden beschermd tegen de hitte en vonken waaraan ze kunnen worden blootgesteld.
- Voorbereidingstechnieken
- Oppervlaktereiniging: Alle oppervlakken moeten worden gereinigd van roest, olie, verf en vreemde materialen, zodat een goede versmelting mogelijk is.
- Montage en uitlijning: Plaats de componenten correct uitgelijnd, zodat de verbindingen niet vervormd raken en er niet goed gelast wordt.
- Laspraktijken
- Constante reissnelheid: Door een constante bewegingssnelheid wordt een gelijkmatige warmteverdeling gegarandeerd.
- Juiste parameters: Spanning, stroomsterkte en draadaanvoersnelheid moeten op de juiste manier worden ingesteld, rekening houdend met de dikte en het soort materiaal.
- Inspectie na het lassen: Sluit het werk af met visuele en NDT-testen, zodat defecten kunnen worden gedetecteerd en de kwaliteit van het werk kan worden gecontroleerd.
Dergelijke gereedschappen en technieken maken het lasproces betrouwbaarder, efficiënter en acceptabeler volgens de industriële normen.
Soorten lasprocessen voor gietijzer
|
Lasproces |
Sleutelpunten |
Parameters om te weten |
|---|---|---|
|
Afgeschermd metalen booglassen (SMAW) |
Veelgebruikt voor reparaties, maakt gebruik van elektroden op nikkelbasis |
Voorverwarmen aanbevolen, gecontroleerde koeling |
|
Gaswolfraambooglassen (GTAW/TIG) |
Nauwkeurige warmteregeling, ideaal voor kleine reparaties |
Vereist een bekwame operator en een inert gasschild |
|
Gasmetaalbooglassen (GMAW/MIG) |
Sneller, semi-geautomatiseerd proces |
Beperkte flexibiliteit, geschikt voor dunne oppervlakken |
|
Oxy-acetyleen lassen |
Traditioneel wordt er een gasvlam gebruikt om te smelten |
Voorverwarmen kritisch, langzamer proces |
|
Solderen |
Niet-fusiemethode met gebruik van vulmetalen |
Lagere temperaturen, vermijdt schade aan het basismetaal |
|
Metaalvergrendeling |
Mechanische methode voor scheurherstel |
Geen warmte nodig, geschikt voor grote scheuren |
|
Plasma booglassen (PAW) |
Hoge precisie voor specifieke kleine toepassingen |
Geavanceerde machines, bekwame operator nodig |
|
Flux-Cored Booglassen (FCAW) |
Zelfbeschermend, effectief voor reparaties buitenshuis |
Snellere afzetting, kan porositeit veroorzaken |
Essentiële veiligheidsuitrusting
Bij las- en metaalreparatiewerkzaamheden is het essentieel om de juiste veiligheidsuitrusting te gebruiken om persoonlijke beschermingsmaatregelen te nemen en te voldoen aan de veiligheidseisen op de werkplek. Enkele belangrijke punten zijn:
- Lashelm met automatisch verduisterend filter
Een uitstekende lashelm met een automatisch verduisterend filter beschermt, wanneer gedragen, de ogen en het gezicht van de gebruiker tegen schadelijke uv- en infraroodstraling van het lasproces. Moderne helmen zijn voorzien van instelbare gevoeligheidsinstellingen en variabele verduisteringsniveaus voor verschillende lasprocessen.
- Hittebestendige handschoenen
Leren lashandschoenen beschermen de handen tegen hitte, gesmolten metaalspatten en mogelijk scherpe materialen. In gealuminiseerde uitvoeringen worden ze gebruikt in omgevingen met hoge temperaturen voor extra bescherming.
- Vlamvertragende lasjas
Deze jassen zijn gemaakt van stevige, vlamvertragende materialen zoals leer of speciaal behandelde stoffen en beschermen het lichaam van de lasser tegen de effecten van hitte, vonken en metalen projectielen.
- Ademhalingsbescherming
Tijdens het lassen ontstaan dampen en fijnstof, vooral bij doe-het-zelflassen met gevulde draad (FCAW). Hierdoor is het gebruik van een ademhalingsbeschermingsmiddel noodzakelijk. Een aangedreven luchtzuiverend ademhalingsbeschermingsmiddel (PAPR) is vaak de voorkeursoptie voor een uitstekende filtratie, afhankelijk van de toepassing.
- Laslaarzenhoezen
Hittebestendige voetbescherming, zoals laarzen met stalen neuzen en lasspecifieke spatborden of overtrekken, beschermt tegen verwondingen door vallend heet metaal of onbedoeld contact met gesmolten vuil.
- Gehoorbescherming
In het beste geval kun je een beperkt aantal jaren overleven in een omgeving met veel lawaai, bijvoorbeeld door het gebruik van plasmaboogapparatuur of slijpgereedschap. Daarna wordt het gehoorverlies permanent en is het absoluut noodzakelijk om oordopjes of oorkappen van industriële kwaliteit te dragen.
Conclusie en essentiële tips
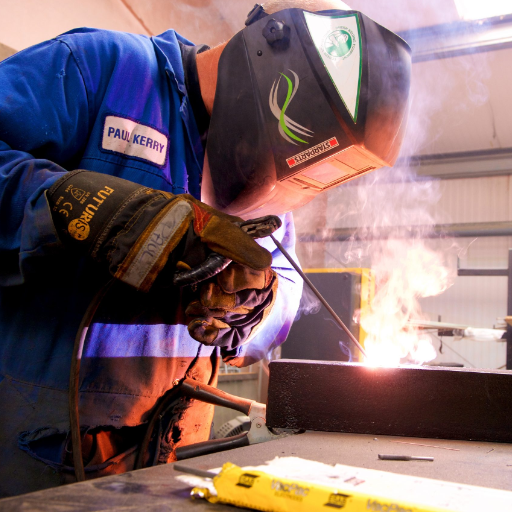
Lasveiligheid is een multifactoriële verantwoordelijkheid die strikte naleving van vastgestelde industrienormen en het gebruik van de juiste PBM vereist. Met een preventieve aanpak kunnen lassers zichzelf beschermen tegen zowel directe gevaren als toekomstige gezondheidsrisico's. Enkele aanbevelingen die de implementatie van lasveiligheid en -efficiëntie bevorderen, zijn:
- Juist gebruik van PBM
Draag las-PBM die voldoet aan de specificaties van OSHA- en ANSI-normen. De benodigde PBM omvatten vlamvertragende kleding, een veiligheidsbril met een geschikte lenstint, brandwerende handschoenen en laarzen met stalen neuzen. OSHA constateert een tekort van bijna 70% van de ongevallen op de werkplek die verband houden met lasprocessen, vanwege het niet naleven van de PBM-eisen.
- Oogbescherming en zicht
Gebruik lashelmen met automatisch verduisterende filters ter bescherming tegen vlambogen en voor voldoende zicht tijdens de werkzaamheden. Over het algemeen is een lashelm met een schaduwbereik van 10-13, zoals vastgelegd in ANSI Z87.1-2020, voldoende voor de meeste werkzaamheden.
- Gehoorbescherming
Constante blootstelling aan geluid boven de 85 decibel kan permanent gehoorverlies veroorzaken. Draag gehoorbescherming van industriële kwaliteit, zoals oordopjes of oorkappen, om uw oren te beschermen.
- Ventilatie en dampbeheersing
Zorg ervoor dat de werkruimte goed geventileerd is of voorzien is van een lokaal afzuigsysteem om de blootstelling van de lasser aan schadelijke dampen en gassen te minimaliseren. Onderzoek suggereert dat bepaalde lasdampen zeswaardig chroom bevatten, een bekende kankerverwekkende stof. Dit is een zeer sterke aanwijzing dat ademhalingsbescherming indien nodig moet worden gebruikt.
- Regelmatig onderhoud van apparatuur
Inspecteer lasmachines en alle kabels en connectoren op defecten en neem corrigerende onderhoudsmaatregelen. Defecte machines zijn een van de belangrijkste oorzaken van lasongelukken.
Deze zeer nuttige werkwijzen, in combinatie met de bepalingen in de regelgeving, zorgen ervoor dat lassers veilig en efficiënt kunnen werken op de werkplek. Ze minimaliseren de risico's en maximaliseren de productiviteit.
Samenvatting van de belangrijkste punten
- Gezondheids- en veiligheidsmaatregelen
- Equipment Maintenance
Regelmatige inspectie en onderhoud van lasapparatuur bevordert de veiligheid tijdens het gebruik ervan en voorkomt storingen als gevolg van elektrische problemen, oververhitting en dergelijke, die vaak de oorzaak zijn van ongelukken.
- Opleiding en certificering van werknemers
Een grondige training voor lassers, in combinatie met actuele certificering, verbetert de veiligheidsvaardigheden en zorgt ervoor dat er zo min mogelijk afwijkingen optreden tussen training en praktijk. Bovendien verbetert het de competenties en de risico's op de werkplek.
- Technologische Integratie
Door nieuwe lastechnologieën te integreren, zoals automatisering en realtime monitoring, worden de prestaties geoptimaliseerd, worden handmatige fouten verminderd en worden de veiligheid en efficiëntie verbeterd.
- Regulatory Compliance
Belang van voorbereiding en precisie
Referentiebronnen
-
“Tribologische eigenschappen van coatings verkregen door elektrocontactlassen van metaalpoedermaterialen”
- Belangrijkste bevindingen: Deze studie onderzoekt de tribologische (wrijvings- en slijtage-) eigenschappen van coatings die zijn gecreëerd met behulp van elektrocontactlassen op metaalpoedermaterialen. Grijs gietijzer werd in de experimenten als tegenlichaam gebruikt. Het onderzoek benadrukt de optimale resultaten die worden behaald met elektrocontactlassen van gietijzerspanen en metaalpoeders.
- Lees meer
-
“Overzicht van experimentele onderzoeken naar de wrijvingslastechniek”
- Belangrijkste bevindingen: Deze review bespreekt de toepassing van wrijvingslastechnieken, waaronder continu wrijvingslassen, op diverse materialen zoals aluminium, zacht staal, roestvrij staal en gietijzer. De nadruk ligt op de aanpasbaarheid van wrijvingslassen voor gietijzer en andere metalen.
- Lees meer
-
“Elektrofrictiebehandeling van ploegscharen”
- Belangrijkste bevindingen: Dit onderzoek onderzoekt het gebruik van elektrofrictielassen voor het harden van landbouwwerktuigen, met name ploegscharen. Het omvat de toepassing van elektrisch booglassen om doorlopende naden te creëren op gietijzeren elektroden en messen.
- Lees meer
Veelgestelde vragen (FAQ's)
V: Wat is de beste manier om gietijzer te lassen?
A: De beste manier om gietijzer te lassen is vaak het voorverwarmen van het gietijzer om de kans op scheuren te verkleinen. Het gebruik van een lasstaaf op nikkelbasis is ideaal voor het lassen van gietijzer, omdat het zorgt voor sterkte en flexibiliteit. Technieken zoals TIG-lassen zorgen voor precisie, terwijl MIG-lassen sneller kan zijn voor grotere projecten. Het is essentieel om de las langzaam te laten afkoelen om spanning te minimaliseren. Voor nabehandeling kan het peenen van de las helpen om de spanning te verlichten. Zorg er altijd voor dat de juiste lasstaven worden gebruikt voor het specifieke type gietijzer.
V: Welke soorten lasstaven worden gebruikt voor het lassen van gietijzer?
A: Bij het selecteren van lasstaven voor gietijzer worden nikkelelektroden vaak aanbevolen vanwege hun compatibiliteit met verschillende soorten gietijzer, waaronder grijs gietijzer en nodulair gietijzer. Nikkel 55-staven zijn bijzonder effectief omdat ze een sterk lasmetaal bieden dat minder snel scheurt. Bovendien kan het gebruik van een gietijzeren staaf nuttig zijn voor reparaties aan gietijzeren onderdelen. Afhankelijk van de lastechniek, zoals elektrodelassen of TIG-solderen, kan de keuze van de staven variëren. Het is cruciaal om staven te kiezen die passen bij de samenstelling van het gietijzer voor optimale resultaten.
V: Waarom is het lassen van gietijzer zo moeilijk?
A: Het lassen van gietijzer wordt als moeilijk beschouwd vanwege het hoge koolstofgehalte en de brosheid, wat kan leiden tot problemen zoals lasscheuren bij onjuiste behandeling. De warmte-beïnvloede zone kan bijzonder problematisch worden, omdat snelle afkoeling spanningsbreuken kan veroorzaken. Bovendien moet de afkoelsnelheid van de las worden gecontroleerd om kromtrekken te voorkomen. Het voorverwarmen van het gietijzer vóór het lassen en het langzaam laten afkoelen van de las zijn cruciale stappen. Inzicht in de eigenschappen van verschillende soorten gietijzer, zoals wit gietijzer en nodulair gietijzer, kan ook helpen bij het kiezen van de juiste aanpak.
V: Kun je gietijzer aan staal lassen?
A: Ja, het is mogelijk om gietijzer aan staal te lassen, maar dit vereist speciale aandacht. De verschillende thermische uitzettingscoëfficiënten kunnen complicaties veroorzaken tijdens het lasproces, wat kan leiden tot scheurvorming. Het gebruik van een lasstaaf op nikkelbasis is aan te raden, omdat deze de verschillen tussen de materialen kan opvangen. Het voorverwarmen van zowel het gietijzer als het staal helpt thermische schokken te minimaliseren. Nabehandelingen zoals stralen kunnen ook helpen om de spanning in de lasverbinding te verlichten. Zorgvuldige aandacht voor de lastechniek is essentieel voor een succesvolle verbinding.
V: Wat zijn de voordelen van TIG-lassen voor gietijzer?
A: TIG-lassen heeft vaak de voorkeur voor gietijzer omdat het een hoge mate van controle over het lasproces biedt. Deze precisie zorgt voor schonere lassen, wat vooral belangrijk is bij het werken met complexe gietijzeren onderdelen. TIG-lassen creëert ook een kleinere warmte-beïnvloede zone, waardoor het risico op vervorming en scheurvorming afneemt. De mogelijkheid om een pure nikkelvulstof te gebruiken, verhoogt de sterkte van de las. Bovendien resulteert TIG-lassen, omdat er minder spatvorming optreedt, vaak in een esthetischer resultaat. Over het algemeen is TIG-lassen een effectieve techniek voor hoogwaardige gietijzerreparaties.





