Pavyzdžiui, nerūdijantis plienas – vargu ar yra pakankamai plati sritis, kurioje ši medžiaga nebūtų naudojama. Pavyzdžiui, statybose ir net medicinoje ši medžiaga randama visur. Bet ar kada nors domėjotės sudėtingais procesais, vykstančiais gaminant nerūdijantį plieną? Šioje apžvalgoje pateikiama išsami nerūdijančio plieno gamybos apžvalga, apimanti kiekvieną žingsnį nuo žaliavų gavimo iki galutinio poliruoto produkto, kuris dėl savo atsparumo korozijai neabejotinai prilygsta kitų rūšių metalams. Tai darydami, pabandysime išskaidyti ergonomikos literatūroje vartojamą žargoną, susijusį su laiko kompromisais ir kitais ekonominiais, socialiniais, politiniais ar sociotechniniais archetipais. Nesvarbu, ar priklausote technikos sričiai, ar ne, ar tiesiog norite sužinoti apie tokios unikalios medžiagos gamybą, šis tekstas padės jums suprasti, kaip ji turėtų būti gaminama.
Nerūdijančio plieno gamybos žaliavos
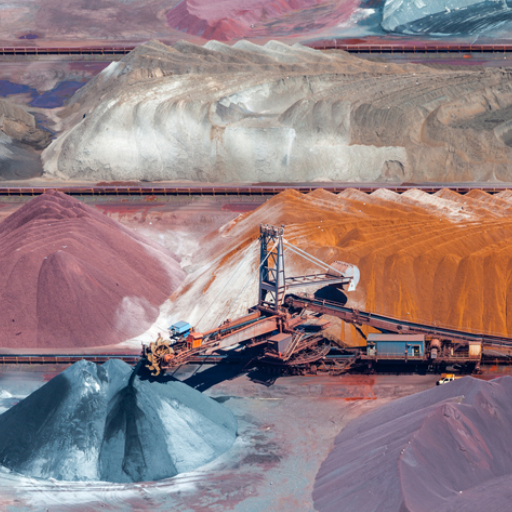
Nerūdijančio plieno gamybos procesas pradedamas sumaišant pagrindines žaliavas tam tikromis proporcijomis, kad būtų pasiektos norimos galutinio produkto savybės. Šie esminiai komponentai yra:
- Geležies rūda – Pagrindinis geležies komponentas ir šaltinis nerūdijančio plieno gamyba.
- chromas – Svarbus elementas, naudojamas atsparumui korozijai užtikrinti ir plienui padaryti „nerūdijantį“.
- Nikelis – Padidina medžiagos stiprumą, tvirtumą ir atsparumą karščiui.
- Anglis – Naudojamas kontroliuojamais kiekiais, siekiant pagerinti kietumą ir stiprumą.
- Molibdenas – Pridėta siekiant padidinti atsparumą duobėms ir pagerinti ilgaamžiškumą atšiauresnėmis sąlygomis.
- Silicis ir manganas – Padeda deoksidacijos procese ir pagerina stiprumą bei kietumą.
- Perdirbtas metalo laužas – Ekologiškas ir ekonomiškas būdas sumažinti atliekų kiekį ir užtikrinti didelę dalį žaliavų.
Šios medžiagos kruopščiai išmatuojamos ir sujungiamos pagal konkrečią gamyboje naudojamo nerūdijančio plieno rūšį ir savybes – ši procedūra labai padeda pasiekti tokią pačią kokybę ir tinkamą metalo veikimą.
Kokybės ir sudėties svarba
Nerūdijančio plieno mechaninės savybės ir elgsena , įskaitant atsparumą korozijai, yra susiję su jo paviršiaus sudėtimi. Gamintojai, sumaniai naudodami legiruojamuosius ingredientus ir taikydami nusistovėjusią gamybos praktiką, gali gaminti nerūdijantį plieną, kuris atitinka griežtus pramonės standartus ir reikalavimus. Pavyzdžiui, padidinus chromo kiekį, padidėja atsparumas korozijai, todėl jis tinka tokioms aplinkoms kaip jūrų laivynas, medicina ir gamyba, o pridėjus azoto, padidėja atsparumas korozijai ir tempiamasis stipris.
Palyginkite dažniausiai naudojamas žaliavas
| Žaliava | Savybės | Kur naudojamos | Pagrindinės savybės |
|---|---|---|---|
| Geležies rūda | Pagrindinis geležies gavybos šaltinis | Plieno gamyba, lydinių gamyba | Didelio stiprumo, kalus |
| chromas | Padidina atsparumą korozijai | Nerūdijantis plienas, dangos | Kietas, atsparus korozijai |
| Nikelis | Padidina plastiškumą ir tvirtumą | Nerūdijantis plienas, superlydiniai | Atsparumas karščiui ir korozijai |
| Anglis | Sustiprina geležį plieno gamybai | Statyba, įrankiai, mašinos | Pagerina kietumą ir stiprumą |
| Manganas | Pagerina tvirtumą ir atsparumą dilimui | Plieno lydiniai, baterijos | Deoksidantas, padidina patvarumą |
| Silicis | Veikia kaip deoksidacinis agentas | Ferrosilicis, elektroniniai komponentai | Atsparus terminiam ir elektriniam poveikiui |
| Molibdenas | Padidina stiprumą aukštoje temperatūroje | Orlaivių dalys, energetikos pramonė | Atlaiko karštį, tvirtas |
| Vanadžio | Pagerina plieno atsparumą dilimui | Įrankiai, automobilių dalys | Didelis tempiamasis stiprumas, patvarus |
| Volframas | Padidina atsparumą karščiui ir svorį | Pjovimo įrankiai, karinės paskirties | Ypač tankus, atsparus temperatūrai |
| Aliuminis | Sumažina svorį, atsparus korozijai | Aviacija ir kosmosas, statybinės medžiagos | Lengvas, nerūdijantis |
| Varis | Užtikrina puikų elektros laidumą | Elektros instaliacija, šilumokaičiai | Kalus, laidus |
Lydymo ir liejimo būdai
Plieno skaidymas į kilimėlius ir plieno kokybės gerinimas prieš jį naudojant. Pirmajame etape žaliava, kurią, be kitų ingredientų, sudaro aukštą temperatūrą traukiančios plieno atliekos, yra išlydoma tinkamoje žaliavų lydymo įrangoje – elektrinėje lanko krosnyje (EAF). Taip pat imamasi griežtų priemonių siekiant užtikrinti, kad naudojamos perdirbtos plieno atliekos būtų ne prastesnės kokybės nei kitos. Po to išlydytas ir rafinuotas nerūdijantis plienas pilamas į formas, kurios buvo tiekiamos ir sujungtos su EAF žinoma operacijų seka. Šiuose luituose ir plokštėse esantis išlydytas metalas formuojamas į formą, reikalingą lengvam plienui gaminti paros metu. Šios formos yra labai svarbios tolesniam apdorojimui, pavyzdžiui, valcavimo ar kalimo procesams, kad būtų patenkinti brėžinio ir savybių reikalavimai, reikalingi konkrečioms pramonės reikmėms.
Elektrinių lanko krosnių paaiškinimas
Elektrinė lanko krosnis (EAF) veikia kaitindama metalo laužą arba metalo rūdą naudodama elektros šaltinį, kad pagamintų plieną. Šis procesas prasideda nuo standartinio plieno laužo arba karštai briketuotos geležies (HBI) įkrovimo į krosnį. Kameroje yra anglies ir (arba) grafito elektrodai, kurie, praleidžiant elektrą per siaurus lankus, skirtus lydyti aukštesnėje nei 3000 °C (1650 °F) temperatūroje, sukuria labai aukštą lokalizuotą temperatūrą. Šiais laikais indukcinės krosnys yra suprojektuotos taip, kad būtų labai universalios, pritaikytos įvairioms medžiagoms, siekiant sumažinti atliekas padidinant energijos vartojimo efektyvumą.
Šios elektrinės lanko krosnys taip pat žinomos kaip pirminio plieno perdirbimo metodai, daugiausia dėmesio skiriant metalo laužo utilizavimui, atsisakant tradicinio geležies pirminio panaudojimo. Be to, šios krosnys, palyginti su kitomis plieno gamybos krosnimis, gali sutaupyti 60–70 % šiluminės energijos. Tai turi didelį pranašumą mažinant pramonės anglies dioksido išmetimą.
Svarbiausi technologiniai pokyčiai per pastaruosius metus gali būti siejami su strategijų, susijusių su procesų, įskaitant šių procesų valdymo sistemas, projektavimu ir (arba) tobulinimu, diegimu. Tai ypač svarbi veikla vyraujančių technokratinių intelekto suvokimo kontekste. Elektrinės lanko krosnys yra ypač veiksmingos plieno gamybos srityje, nes užtikrina ekonomiškai ir ekologiškai neteršiančias operacijas, jei įdiegtos tam tikros modernios technologinės nuostatos.
Alternatyvūs lydymo metodai
Alternatyvūs lydymo metodai, naudojant neelektrinę lanko krosnį (EAF), sulaukia didelio dėmesio dėl energijos taupymo ir ekologiškumo privalumų. Vienas iš metodų, pritaikytų naudoti pasaulinėje plieno gamybos eroje, yra indukcinės krosnies technologija. Ši technologija naudoja elektromagnetines energijos bangas šilumos šaltiniui generuoti, todėl nereikia deginti žaliavų. Tai padeda sumažinti šiltnamio efektą sukeliančių dujų išmetimą. Lydymas elektrine indukcija yra ypač efektyvus apdorojant gausiai legiruotus metalus, atsižvelgiant į temperatūros ir užterštumo lygio tikslumą.
Ne mažiau aktualus pažangios inžinerinės technologijos pavyzdys yra plazminio lanko lydymas, kurio metu įvairių tipų metalams lydyti naudojama itin aukšta jonizuotų dujų (plazmos) sukuriama temperatūra. Šios technologijos pranašumas slypi neefektyviame daugiausia nešvarių metalų perdirbime. Be to, akivaizdu, kad pagrindinis pasaulinės dekarbonizacijos tikslas, kaip nurodyta valstybės tiksluose, yra pasiekti nulinį anglies dioksido išmetimą kiekviename mieste. Siekiant tai išspręsti, bus įdiegti vandenilio plazmos redukcijos procesai, kurie pakeis įprastinius anglies dioksido mažinimo metodus plieno pramonės jutikliuose ir taip ištaisys situaciją. Be to, šiuo klausimu teigiama, kad vandenilio plazmos redukcija turi potencialą pasiekti labai sumažintą arba nulinį CO2 išmetimą plieno pramonėje.
Liejimo procesai plieno gamyklose
Gaminant aukštos kokybės plieną, būtini gamybos maršrutai, apimantys liejimo procesus, kad išlydytas metalas būtų pilamas į sukietėjusius pusgaminius, tokius kaip ruošiniai, plokštės, bliumai ir kt., kurie vėliau apdorojami į galutinį plieną. Šiais laikais labiausiai paplitęs metodas yra nuolatinis liejimas, kuris beveik visiškai pakeitė ankstesnį luitų liejimo metodą dėl didesnio gamybos efektyvumo ir aukštesnės produkto kokybės. Šis metodas daugiausia apima išlydyto plieno pilamą į vandeniu aušinamą formą ir po to leidžia jam atvėsti, judant sistema. Tuo tarpu plienas išimamas iš formos ir vėliau užpildomas suskystintu plienu, taip užtikrinant nuolatinę gamybą. Šis metodas taip pat leidžia sumažinti gamybos nuostolius ir laiką, taip padedant užtikrinti net ir paskutinio produkto metalurginės struktūros korozijos vienodumą. Toks valdymas yra ypač efektyvus siekiant geriausių rezultatų ir sprendimų techninių procesų parametrų sistemoje ir susijusioje įrangoje, daugiausia dėl pažangiausių automatizuotų ir procesų valdymo sistemų.
Nerūdijančio plieno gamybos formavimo procesai

Geležinkelių
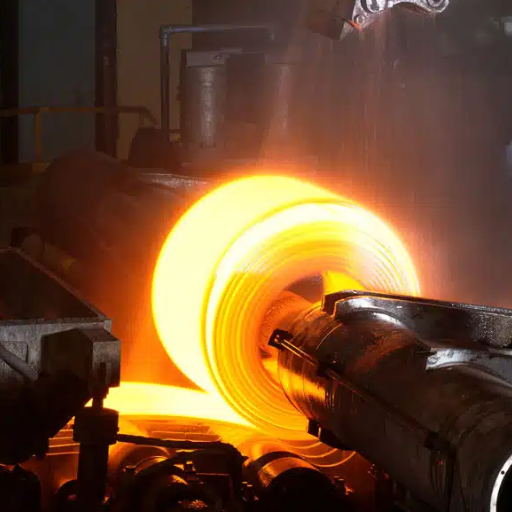
Visuotinai žinoma, kad valcavimas yra vienas efektyviausių būdų dezinfekuoti nerūdijantį plieną. Tai metodas, kuriuo nerūdijantis plienas perleidžiamas per sunkias lakštų valcavimo stakles, kad būtų pagaminti plokšti lakštai, juostelės ar kitos formos. Šis metodas gali būti taikomas įvairiuose proceso etapuose. Karštojo valcavimo tikslas – padidinti tąsumą ir kontroliuoti formą, o šaltojo valcavimo tikslas – paviršiaus apdaila ir stiprumas. Abu šie metodai yra svarbūs gaminant medžiagas, taikomas įvairiose pramonės srityse.
Kalimo
Kalimas yra deformacijos procesas, kurio metu nerūdijantis plienas keičia formą veikiant gniuždymo jėgoms. Pagrindiniai šio proceso bruožai yra gaminio sutvirtinimas ir medžiagos grūdelių smulkinimas. Ateityje daugumoje svarbių sričių, tokių kaip aviacijos, naftos ir dujų bei automobilių pramonė, bus naudojami išradingi nerūdijančio plieno pastorinimai, kurie buvo kalimo būdu pritaikyti jų konstrukcijoms.
Išspaudimas
Ekstruzija – tai fiksuoto skerspjūvio žalvario, pvz., vamzdžių arba I formos sijų, įstūmimas per štampo formą. Tai ypač naudinga sudėtingoms formoms ir rodo labai tikslius rezultatus. Paprastai ji taikoma detalių, reikalingų statybos ir technologijų tyrimams, gamyboje.
brėžinys
Brėžimas yra technika, paprastai taikoma metalinių laidų, vamzdžių ir strypų gamyboje, kai metalas traukiamas per specialią tempimo plokštę. Sukurta mikrometrijai ir pasikartojančiam tikslui, ji dažnai naudojama gaminant medžiagas, reikalingas tokiose pramonės šakose kaip medicina, elektronika ir komunikacijos.
Karšto valcavimo metodai
Metalo apdirbime karštasis valcavimas yra technika, naudojama geležies, plieno ar bet kokio kito metalo gaminiams valcuoti vėl ir vėl, kai metalas yra karštas, t. y. temperatūroje, viršijančioje jo rekristalizacijos tašką, maždaug 1100–1250 laipsnių pagal Farenheitą. Tokia temperatūra veikia metalą, todėl pastarasis tampa silpnesnis, todėl jį lengviau apdirbti, o grūdinimas vyksta mažai arba visai nevyksta. Šis procesas yra didelis privalumas, kai reikia pagaminti didelius kiekius vienodų metalo lakštų, plokščių ar net laivų sekcijų. Daugelis pastarųjų karštojo valcavimo procesų patobulinimų apima kompiuterizuotų sistemų ir įrenginių diegimą, siekiant integruoti automatinį valcavimo valdymą, taip padidinant darbo greitį, sumažinant medžiagos sąnaudas tonai ir pagerinant pasiektą gaminio paviršiaus kokybę. Naujausių karštojo valcavimo staklių konstrukcijoje taip pat buvo numatyti daugiapakopiai temperatūros reguliavimo prietaisai, kurie leidžia valdyti tiek programuotus, tiek realius fazių pokyčius, todėl grūdelių ribos pasiskirsto tolygiai. Tai rodo, kad karštasis valcavimas yra neišvengiama technika tokiose pramonės šakose kaip automobilių statyba, laivų statyba ir civilinė inžinerija, kur didelis stiprumas ir ekonomiškumas yra pagrindiniai veiksniai.
Šaltojo valcavimo metodai
Šaltasis valcavimas yra svarbiausias metalo apdirbimo procesas, atliekamas esant aplinkos temperatūrai arba jai artimai, siekiant užtikrinti aukštą matmenų švarą, didelę įtempių būseną (mažą liekamąjį įtempį), didelį paviršiaus arba didelį trinties koeficientą ir ribotas mechanines savybes. Skirtingai nuo karštojo valcavimo, būtent išvyniojimas neleidžia pasiekti pakankamai aukštos temperatūros, todėl rekristalizacijos poveikis suminkština medžiagą, pašalindamas įtempimą ir palikdamas tik šaltąjį valcavimą. Įprasta, kad medžiaga yra suspaudžiama ir ploninama daugiau nei vieną kartą varomojo valcavimo staklės sekcijose, kai kiekvienas stovas traukinyje suspaudžia sekciją, mažesnę nei ankstesnė. Plačiai paplitę šaltojo valcavimo valcavimo staklėse, pvz., automatizuotos storio valdymo sistemos, ultragarsiniai defektų detektoriai ir adaptyvios valdymo sistemos, labai padidino valcavimo proceso našumą ir kokybę. Be to, tepimo ir aušinimo sistemos atlieka svarbų vaidmenį šaltojo valcavimo procese, nes sumažina trintį ir šilumą, taip išlaikant matmenų tikslumą ir apsaugant ruošinį nuo karščio. Šaltojo valcavimo procesas yra labai tikslus, pasižymi griežtais matmenų tolerancijomis ir puikia paviršiaus apdaila, todėl šaltai valcuotas plienas idealiai tinka elektronikos, automobilių ir tiksliosios inžinerijos gaminiams.
Kiti formavimo procesai
Be šaltojo valcavimo proceso, įvairiuose sektoriuose paprastai naudojamos įvairios gamybos procedūros, neapsiribojant iš anksto nustatytų pažangiausių rezultatų pasiekimu. Visų pirma, karštasis apdirbimas yra procesas, kurio metu metalai formuojami aukštoje temperatūroje, siekiant pagerinti jų tvirtumą arba kontroliuoti liekamąjį įtempį po šaltojo apdirbimo. Ši technika labiausiai tinka didesnių liejyklų tipo komponentų arba tarpinių produktų gamybai. Dar vienas metalo apdirbimo metodas, kai metalas išspaudžiamas iš formos, kad būtų pagaminti vienodo skerspjūvio objektai, vadinamas ekstruzija. Ekstruzija yra pažangus procesas, geriausiai tinkantis tvirtoms, sudėtingoms formoms ir kokybiškai atrodantiems aviacijos ir statybinių medžiagų komponentams. Analogiškai kalimas keičia formą spaudžiant metalą, užtikrinant didelį stiprumą ir atsparumą dilimui, kuris idealiai tinka tvirtiems komponentams, tokiems kaip krumpliaračiai, velenai ir švaistikliai.
Terminis apdorojimas nerūdijančio plieno gamyboje
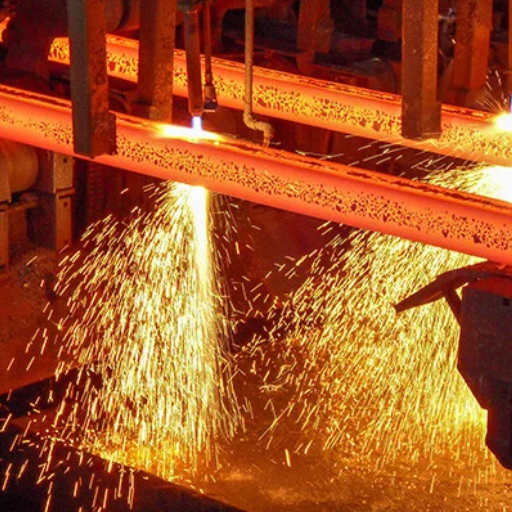
Terminio apdorojimo technika yra svarbiausia plieno gamybos procese, nes ji veikia ir pagerina metalo savybes, atsparumą ir stiprumą. Tokius terminio matymo metodus galima suskirstyti į šias dalis: atkaitinimą, grūdinimą ir atleidimą. Tokių plienų atkaitinimas atliekamas kaitinant iki tam tikros temperatūros, o po to labai lėtai aušinant, taip pašalinami defektai ir padidėja tąsumas. Kita vertus, grūdinimas atliekamas siekiant padidinti plieno stiprumą, o aušinimas yra labai greitas, paprastai naudojant vandenį arba aliejų kaip aušinimo skystį. Paskutinis procesas, t. y. atleidimas, keičia plieno kietumą arba stiprumą, jį pakartotinai kaitinant iki žemesnės temperatūros iškart po sukietėjimo. Šios operacijos yra griežtai kontroliuojamos foninio apdorojimo metu, siekiant pasiekti reikiamus tikslus pramoniniame nerūdijančio plieno panaudojime.
Terminio apdorojimo vaidmuo
Vienas svarbiausių uždavinių metalo mokslo srityje yra terminio apdorojimo procesas. Tai ypač svarbu nerūdijančiam plienui. Inžinieriai gali manipuliuoti medžiagos mikrostruktūra, kad ji atitiktų norimą galutinę būseną, kontroliuodami tokius kintamuosius kaip temperatūra, kaitinimo greitis, aušinimo būdas ir trukmė. Pavyzdžiui, neišvengiamai atkaitinimo procesas padidina tąsumą ir sumažina įtempius iki tokio lygio, kad medžiaga galėtų deformuotis nesutrūkinėdama gamybos metu. Kita vertus, grūdinimas gesinant sudaro martensitinę struktūrą, kuri leidžia padidinti plieno mechaninį stiprumą ir atsparumą dilimui.
Pastaruoju metu pasiekta pažanga terminio apdorojimo technologijų srityje pabrėžia skaičiavimo modeliavimo ir automatizavimo svarbą optimizuojant parametrus. Gamintojai, naudodami šias sistemas, kad išlaikytų vienodas mechanines savybes termiškai apdorojamame objekte, gali padidinti energijos taupymą ir sumažinti anglies dioksido išmetimą. Be to, keli tyrimai parodė legiruojančių elementų ir terminio apdorojimo sąlygų svarbą įanglinimui, nes anglies kiekis ir oksiduojančių dujų poveikis gali labai paveikti procedūros efektyvumą. Šį metodą dar labiau patvirtina tai, kad toks tikslumas yra labai svarbus, todėl terminis apdorojimas tampa labai funkcionalių medžiagų, tokių kaip lydiniai, gamybos pagrindu visuose ekonomikos sektoriuose, įskaitant, bet neapsiribojant, aviaciją ir motorinių transporto priemonių segmentą.
Norimų mechaninių savybių pasiekimas
Medžiagos mechaninių savybių tobulinimas reikalauja vos sekundės dalies apdorojimo ir tinkamų aplinkos sąlygų. Tiksliau sakant, atleidimas, grūdinimas ir atkaitinimas yra vieni iš aplinkos aspektų, kurie yra griežtai kontroliuojami, siekiant suteikti apibrėžtą atitinkamų medžiagų kietumo, stiprumo ir tąsumo lygį. Pavyzdžiui, grūdinimas yra technika, kuri naudoja greitą aušinimo greitį, dažnai naudojant aušinimo terpes, tokias kaip aliejus, vanduo ir oras, siekiant išlaikyti mikrostruktūrą SUKIETINTĄ. Po to dažnai seka atleidimas – procesas, kuris slopina trapumą ir užtikrina harmoningą stiprumo ir tąsumo derinį.
Naujausioje literatūroje apie tinkamas medžiagas galima pastebėti, kad galutinai apdorotos medžiagos savybes, tokias kaip atsparumas dilimui ir paviršiaus apdorojimas, galima gerokai pagerinti modifikuojant cheminę sudėtį, ypač įtraukiant specifinius legiruojančius elementus, tokius kaip manganas, chromas ir molibdenas. Be to, buvo įdiegti nauji modeliai ir realaus laiko terminio apdorojimo procesų valdymas, kad inžinieriai galėtų modeliuoti ir koreguoti savo projektus tiksliau nei anksčiau. Tai užtikrina, kad įvairios medžiagos atitiktų griežtus šiandien prieinamų įvairių pritaikymų reikalavimus, ypač atliekant darbus ekstremaliomis sąlygomis, pavyzdžiui, statybų, orlaivių, energetikos sektoriuose ir kt.
Skirtingi terminio apdorojimo metodai
| Terminio apdorojimo metodas | Aprašymas | Pagrindiniai parametrai | Kur naudojamos |
|---|---|---|---|
| atkaitinimo | Minkština medžiagą, pagerina elastingumą. | Temperatūra, aušinimo greitis | Metalo formavimas, mechaninis apdirbimas |
| Normalizavimas | Pagerina grūdų struktūrą, padidina tvirtumą. | Šildymas virš kritinės temperatūros. | Konstrukciniai komponentai, automobilių |
| Grūdinimas | Padidina stiprumą ir kietumą. | Grūdinimo terpė, aukštas kaitinimas | Pjovimo įrankiai, sunkiosios mašinos |
| Grūdinimas | Sumažina trapumą po sukietėjimo. | Grūdinimo temperatūra, trukmė | Spyruoklės, velenai |
| Atvejų grūdinimas | Sukietina paviršių, išlaiko šerdį minkštą. | Anglies/azoto priedai, gylis | Krumpliaračiai, guoliai |
| Užgesinimas | Greitas aušinimas konstrukcijai sutvirtinti. | Aušinimo terpė, greitis | Variklio dalys, peiliai |
| Streso mažinimas | Sumažina liekamuosius įtempius. | Kontroliuojamas šildymas ir vėsinimas | Suvirintos konstrukcijos, lieti komponentai |
| Kritulių grūdinimas | Pagerina stiprumą dėl smulkių dalelių. | Senėjimo temperatūra, laikas | Aviacija, turbinos |
| Indukcijos kietėjimas | Paviršiaus grūdinimas elektromagnetiniais laukais. | Dažnis, galios tankis | Velenai, krumpliaračiai |
| Kriogeninis gydymas | Padidina atsparumą dilimui ir ilgaamžiškumą. | Minusinė temperatūra, trukmė | Įrankiai, didelio našumo dalys |
Nerūdijančio plieno apdailos procesai
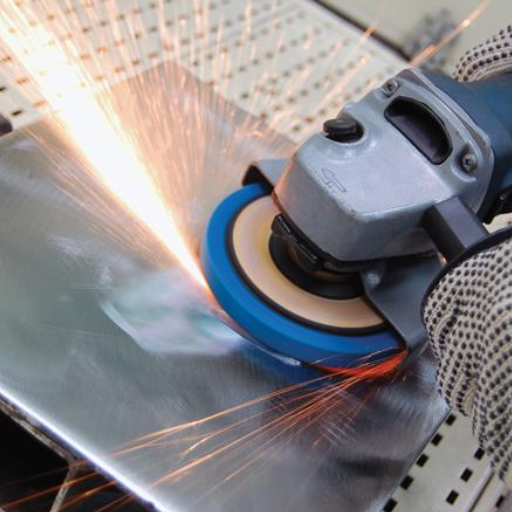
Įvairūs procesai, tokie kaip šlifavimas, poliravimas, šratinis valymas ir kt., taip pat yra pagrindiniai nerūdijančio plieno komponentų gamybos procesai, o jų šiurkštumas, paviršiaus apdaila ir vizualinis patrauklumas yra tam tikrų pritaikymų požymiai. Yra įvairių būdų, kaip pasiekti tobulą nerūdijančio plieno apdailą, tačiau vieni populiariausių yra šie:
- Poliravimas: Pagerina nerūdijančio plieno paviršiaus lygumą ir bendrą išvaizdą taip, kad sumažintų paviršiaus koroziją plyšiuose. Tai dažnai atliekama naudojant abrazyvus, pvz., įvairaus grūdėtumo.
- Pasyvavimas: Naudojamas dažų, alyvos ar kitų pašalinių medžiagų pėdsakams nuo nerūdijančio plieno pašalinti. Be to, nerūdijantis plienas vadinamas pasyviu, tai reiškia, kad pašalinamos kai kurios priemaišos ar defektai. Taip pat gali būti naudojamas cheminis apdorojimas, pavyzdžiui, citrinos arba azoto rūgšties pasyvavimas.
- Elektropoliravimas: Elektrolizė, kitaip dar vadinama elektropoliravimu, yra technika, kurios metu mikroskopiniu lygmeniu elektrocheminiu būdu rūšiuojamos ir pašalinamos medžiagos nuo paviršiaus, siekiant užtikrinti švaresnį, mažiau korozinį ir patrauklesnį paviršių.
- Šlifavimas: Pašalinkite paviršiaus defektus, suvirinimo siūles ir dujų pjovimo pėdsakus. Tai taip pat gali būti grubus apdirbimas prieš detalų ruošinio apdailą.
- Karoliukų pūtimas: Tai taip pat žinoma kaip tikslusis sprogdinimas, naudojamas paviršiaus tekstūros pagerinimui visose vietose, kur reikalinga švara, išlaikant plieno išvaizdą ir atsparumą elektrolitų korozijai.
Dažniausiai specifinė nerūdijančio plieno savybė, kuri apibrėžia ir turi įtakos proceso pasirinkimui, yra lengvumas tarp funkcijų ir po apdailos.
Paviršiaus apdorojimas ilgaamžiškumui
Norint užtikrinti ilgą nerūdijančio plieno tarnavimo laiką, reikia naudoti novatoriškas priemones, tokias kaip pažangus paviršiaus apdorojimas, kuris padidina nerūdijančio plieno stiprumą ir tarnavimo laiką sudėtingomis sąlygomis. Plačiausiai naudojami šie pažangūs apdorojimo metodai yra pasyvavimas, elektropoliravimas ir fizikinis garų nusodinimas (PVD), kurių kiekvienas suteikia tam tikrų privalumų:
- Pasyvavimas: Efektyvi procedūra, kurios metu nuo plieno viršutinio sluoksnio kruopščiai nutrinamos visos nepageidaujamos geležies priemaišos ir kiti teršalai, sukuriant pakankamai tvirtą chromo oksido sluoksnį. Šis skaidrus sluoksnis vadinamas pasyvia plėvele ir žymiai padidina atsparumą korozijai, ypač sudėtingose aplinkose, tokiose kaip jūra ar pramonė.
- Elektropoliravimas: Dažniausiai tai laikoma kontroliuojamu paviršiaus apdorojimo procesu, kurio metu nupoliruojamas vienodas medžiagos paviršiaus storis, siekiant pašalinti bangas primenančias povandenines kraterio formas ar užterštumą. Taigi pertvarkytas paviršius tampa blizgus ir mažiau šiurkštus, o tai reiškia, kad sumažės trintis, tačiau vis tiek bus kontroliuojama korozija ir bakterijų veikla.
- Fizikinis garų nusodinimas (PVD): Fizikinio garinimo nusodinimo (PVD) koncepcija yra novatoriška, pažangi dengimo technika, kai ant nerūdijančio plieno paviršiaus nusodinama plona kietos medžiagos sluoksnis. Dėl to PVD yra žinomas dėl atsparumo įbrėžimams ir dilimui, taip pat gebėjimo padidinti plieno atsparumą karščiui ir cheminėms medžiagoms, priklausomai nuo uždėtos dangos tipo.
Kai šie apdorojimo būdai taikomi tinkamai, jie pailgina nerūdijančio plieno gaminių tarnavimo laiką, minimaliai laikantis priimtų standartų, o kitas svarbus aspektas yra inžinerinių konstrukcijų eksploatacinės savybės ir priklausomybė. Tai vienas didžiausių rūpesčių projektuojant ir naudojant orlaivius, medicinos įrangą ir maistą, nes reikia užtikrinti medžiagų sterilumą ir konstrukcinį patikimumą šiuose sektoriuose.
Estetinės apdailos technikos
Estetinės apdailos, tokios kaip nerūdijančio plieno šepetys ir įspaudimas, siekia padidinti paviršiaus estetinį patrauklumą ir lietimo įspūdį, kad būtų patenkinti skirtingų sektorių poreikiai. Tokios apdailos apima mechanines apdailos, tokias kaip poliravimas ir šepetys, kurios dažniausiai naudojamos siekiant suteikti paviršiui dekoratyvumo ir tuo pačiu užtikrinti papildomą naudą. Pavyzdžiui, fasadams ir interjerams nenuilstamas apdailos braižymas ir braižymas gali sugadinti kitų paviršių išvaizdą; jums reikės šepečio apdailos arba apsaugos nuo taškymosi priemonių.
Be to, specializuoti procesai, tokie kaip elektroninis poliravimas, užtikrina mikroskopinį medžiagos poliravimą, po kurio blizgus ir veidrodinis paviršius įgauna nerūdijančias savybes. Apdailos ir dažymo metodai, pavyzdžiui, PVD (fizikinio garų nusodinimo) danga, suteikia galimybę dažyti nerūdijantį plieną ryškiomis spalvomis, kurios apsaugo nuo daugumos veiksnių, kenkiančių esamiems metalo privalumams – stiprumui ir atsparumui dilimui. Kiekviena dangų sistema kruopščiai parenkama taip, kad kiekvienas plytelių klojimo ir glaistymo būdas atitiktų griežtus kriterijus, nustatytus konkrečiam apdailos naudojimui.
Nuorodų šaltiniai
1. Kriogeninio valcavimo įtaka L-PBF 316L nerūdijančio plieno savybėms
- Pagrindinės išvados:
- 316L nerūdijantis plienas buvo pagamintas naudojant lazerinio miltelinio sulydymo (L-PBF) technologiją, po kurios buvo atliktas kriogeninis valcavimas ir terminis apdorojimas.
- Kriogeninis valcavimas kriogeninėje temperatūroje (77 K) žymiai pagerino mechanines savybes, įskaitant takumo ribą ir tempiamąjį stiprumą, palyginti su valcavimu įprastoje temperatūroje.
2. Nerūdijančio plieno dulkių terminis apdorojimas išplovimui
- Pagrindinės išvados:
- Nerūdijančio plieno gamybos metu susidaro dūmų dulkės, kuriose yra cinko, kurį sunku perdirbti dėl jose esančių cinko feritų.
- Terminis apdorojimas natrio hidroksidu (NaOH) ir kalio hidroksidu (KOH) pagerino cinko išgautą rūgštinio išplovimo metu, kai kuriems dulkių mėginiams pasiekdamas iki 91 % išgautą.
Dažnai užduodami klausimai (DUK)
K: Koks yra tikrasis nerūdijančio plieno gamybos procesas ir jo atsparumas korozijai?
A: Gaminant nerūdijantį plieną atliekama daug operacijų, pavyzdžiui, lydymas, liejimas ir formavimas. Pirmiausia žaliava įdedama į elektrinę lanko krosnį, kurioje gali būti arba nebūti argono dujų lydymui pagerinti. Išlydytas metalas pilamas į formas, kad susidarytų luitai, kurie valcuojami aukštoje temperatūroje, kad įgautų galutinę formą. Nerūdijančio plieno atsparumas korozijai daugiausia atsiranda dėl chromo, kuris padeda susidaryti oksido sluoksniui, vadinamam barjeru – chemiškai inertiškam paviršiui, blokuojančiam oksido plėvelę. Atsižvelgiant į tai, skirtingų rūšių nerūdijantis plienas turi skirtingas apsauginių elementų nuo korozijos ir rūdžių proporcijas, pavyzdžiui, austenitinis ir feritinis nerūdijantis plienas.
K: Kaip nerūdijantis plienas buvo sukurtas pagal klasę?
A: Nerūdijančio plieno gamyba yra sudėtinis lydinio gamybos procesas. Jis pasiekiamas kontroliuojant anglies kiekį ir bet kurio kito legiruojančiojo elemento buvimą pirminiame lydinyje lydymo metu; pavyzdžiui, gaminant plieno plokštes daugiau dėmesio skiriama chromui ir nikeliui, o gaminant 316 klasės plieną, pridedama molibdeno, kad būtų didesnis atsparumas korozijai. Šio produkto kūrimo procesas taip pat apima atkaitinimo etapą, kuris palengvina paviršiaus manipuliavimą. Kiekvienas modifikuotas lydinys turi savybių, pagal kurias jis klasifikuojamas pagal konkretų galutinį naudojimą, taip užtikrinant gerų produktų, atitinkančių pramonės standartus, gamybą.
K: Kokio tipo nerūdijantis plienas gaminamas plieno gamyklose?
A: Plieno gamyklose gaminama nemažai nerūdijančio plieno rūšių. Kai kurios medžiagos apima austenitinį, feretinį ir dupleksinį nerūdijantį plieną. Chromas ir nikelis yra tik 2 elementai, naudojami lydiniams gaminti. Austenitinis nerūdijantis plienas, pavyzdžiui, 304 ir 316 nerūdijantis plienas, yra labai atsparus rūdijimui ir korozijai, todėl yra rado pirmenybę maisto ir chemijos pramonėje. Feritinis nerūdijantis plienas, kuriame yra šiek tiek nikelio, naudojamas tokiose srityse kaip automobiliai. Be to, dupleksinis nerūdijantis plienas yra didelio stiprumo nerūdijantis plienas, suteikiantis tiek austenitinio, tiek feritinio nerūdijančio plieno pranašumų, ypač atsparumo taškinei korozijai atžvilgiu. Autoriai teigia, kad kiekvienai pramoninei paskirčiai, atsižvelgiant į specifines jo savybes, sukurta ir specialiai gaminama visa nerūdijančio plieno serija.
K: Koks gamybos poveikis nerūdijančio plieno savybėms?
A: Nerūdijančiam plienui ir jo vidinei sudėčiai didelę įtaką daro gamybos procesas. Išreikšta lygtimi, nerūdijančio plieno kokybė labai priklauso nuo jo stiprumo, įtempių pokyčio, kietumo, tąsumo ir atsparumo korozijai, priklausomai nuo medžiagos panaudojimo. Pavyzdžiui, vamzdyno vamzdžiai gaminami lakštų pavidalu, kurie prieš valcavimą kaitinami, kad būtų lengviau įstatyti medžiagas į gilesnius kampus. Kadangi atkaitinimas pagerina jų mikrostruktūrą, medžiagos pasižymi geresnėmis mechaninėmis savybėmis, kai yra pailginamos ir veikiamos mažesnės deformacijos. Rekristalizacijos efektas, kurio temperatūra atsiranda medžiagoje, priklauso nuo vidinio įtempio, apskaičiuojamo pagal tariamąją arba tikrąją deformaciją. Jo gamybos procesas, kai jis nekinta, gali labai pakeisti gaminį; todėl gamintojas neturėtų praleisti ar paspartinti štampavimo, kai kiekviena operacija yra kontroliuojama, gamybos metu.