
Souder la fonte est une opération exceptionnelle qui exige précision, savoir-faire et l'application du bon procédé pour obtenir une finition durable et pratique. Contrairement à d'autres métaux, caractérisés par leur fragilité et leur nature métallurgique très complexe, la soudabilité de la fonte représente un défi unique. Qu'il s'agisse d'un bloc moteur fissuré, de pièces de machine industrielle ou d'une ancienne ferronnerie à rafistoler ? Un artisan qui vous conseillera sur tous les aspects techniques du soudage de la fonte sera précieux. Ce guide vous guidera pas à pas pour souder efficacement la fonte, avec des explications claires sur les erreurs courantes et les moyens de les éviter. Du choix de la méthode et de l'équipement de soudage à la préparation, au préchauffage et aux traitements post-soudage, vous acquerrez le savoir-faire nécessaire pour souder la fonte en toute confiance, même sur les projets les plus difficiles. Il est temps de développer votre expertise et d'élever vos compétences en soudage à un niveau exceptionnel.
Introduction au soudage de la fonte
Le soudage de la fonte est une application rare qui exige une préparation minutieuse et une expertise pour garantir l'intégrité et la longévité de la structure. Matériau fragile composé de fer, de carbone et de silicium, la fonte a tendance à se fissurer lors du soudage en raison de sa faible ductilité et de sa forte teneur en carbone. Pour réussir le soudage de la fonte, il est nécessaire de comprendre les propriétés spécifiques de ces matériaux.
Outre la préparation de la soudure, ces étapes incluent le choix du procédé de soudage le plus approprié, généralement le soudage à l'arc sous électrode enrobée (SMAW) avec des électrodes à base de nickel. Un préchauffage est ensuite effectué, ce qui minimise les contraintes thermiques. Un refroidissement lent et un traitement thermique post-soudage sont essentiels pour réduire le risque de fissuration. Un nettoyage minutieux lors de la préparation de la soudure améliore l'adhérence du dépôt de soudure. Correctement appliquées, ces méthodes permettent aux soudeurs de relever les défis posés par le travail de la fonte.
Qu'est-ce que le soudage de la fonte ?
Le soudage de la fonte est un procédé spécialisé permettant d'assembler ou de réparer des composants en fonte, un matériau à forte teneur en carbone, source de fragilité. La composition chimique particulière de la fonte exige une compréhension approfondie de ses propriétés thermiques et de sa microstructure afin d'éviter les défauts de soudage fréquents tels que les fissures et la porosité. Ces procédés nécessitent un contrôle minutieux du préchauffage et du refroidissement afin de gérer les contraintes résiduelles élevées qui se forment fréquemment pendant le soudage. Les méthodes standard incluent le soudage à l'arc avec électrode enrobée (SMAW), le soudage à l'arc sous gaz de tungstène (GTAW) et le brasage. Les électrodes à haute teneur en nickel ou nickel-fer sont principalement utilisées, car elles s'adaptent parfaitement à la structure du matériau, offrant une meilleure ductilité et une meilleure résistance à la fissuration de la soudure. De plus, un dégraissage de toutes les surfaces doit être effectué pour garantir la qualité de la soudure. Grâce à l'amélioration des techniques de soudage et des consommables ces dernières années, le soudage de la fonte est désormais une option envisageable pour les réparations automobiles, industrielles et structurelles.
Importance dans diverses industries
La capacité de réaliser des soudures sur fonte revêt d'importantes implications dans divers secteurs industriels en raison de l'utilisation répandue de ce matériau dans des applications critiques. Ainsi, dans le secteur automobile, il s'agit de fixer ou de renforcer des blocs moteurs, des culasses ou d'autres composants essentiels par soudage de la fonte, réduisant ainsi les coûts de remplacement des pièces et prolongeant la durée de vie du véhicule. Pour les machines industrielles lourdes, le soudage de la fonte constitue une méthode extrêmement fiable pour remettre en état de fonctionnement les carters d'engrenages, les bâtis de machines et autres pièces d'équipement de grande taille, avec un temps d'arrêt minimal.
De plus, dans le domaine structurel, ce phénomène est particulièrement fréquent dans les projets de restauration où la réparation d'éléments en fonte, tels que des éléments de pont ou des façades, est cruciale pour la restauration architecturale. Les progrès du soudage ont commencé à apporter une aide significative, offrant des alternatives à l'utilisation de consommables à base de nickel et de méthodes de contrôle du préchauffage pour une réparation de très haute qualité. Grâce à la persistance des innovations, la fonte soudée trouve progressivement sa place dans les domaines exigeant longévité et matériaux hautes performances.
Pourquoi le soudage de la fonte nécessite une attention particulière
La soudabilité de la fonte présente des caractéristiques particulières : elle est très fragile et très sensible aux fissures dues aux contraintes thermiques. Sa composition varie également considérablement, contenant généralement plus de 2 % de carbone et de silicium, ce qui entraîne des modifications métallurgiques encore plus complexes lors des cycles de chauffage et de refroidissement. La fonte contient des paillettes de graphite au sein d'une matrice de fer ; cependant, ces paillettes, bien qu'avantageuses en termes de résistance et d'usinabilité, compliquent encore sa soudabilité.
Défis du soudage de la fonte
- Risques de craquage
La fonte a tendance à se fissurer en raison de sa forte teneur en carbone, de sa teneur en silice et de sa fragilité. Des contraintes sont induites lors du refroidissement lors du soudage, et ces contraintes provoquent la fissuration de la soudure ou du métal de base.
- Formation de microstructures fragiles
Un refroidissement rapide dans la zone affectée thermiquement conduit à la formation de martensite, une microstructure dure et cassante, rendant la soudure sujette aux fractures.
- Porosité et impuretés
La fonte contient souvent certaines impuretés et porosités qui peuvent nuire à l’intégrité de la soudure, accélérer la dégradation des joints adjacents et diminuer la durabilité au fil du temps.
- Problèmes de dilatation thermique
Une dilatation thermique inégale pendant le soudage a tendance à provoquer des déformations ou des contraintes résiduelles, les événements mêmes qui compliquent l'ensemble du processus de soudage et ont un impact sur la stabilité structurelle.
- Compatibilité des matériaux de remplissage
Sensibilité à la chaleur et son impact
La sensibilité à la chaleur des matériaux, notamment des métaux comme la fonte, influence directement l'évolution microstructurale, les propriétés mécaniques et les performances globales. La chaleur est une variante de la modification acoustique par laquelle des transformations de phase peuvent se produire, modifiant la répartition de différentes phases, par exemple la ferrite, la perlite ou l'austénite, selon la vitesse de refroidissement et la composition de l'alliage. Lors du traitement thermique de la fonte grise, l'un des effets observés est le grossissement des paillettes de graphite, ce qui diminue la résistance à la traction et la ductilité.
De plus, les cycles thermiques peuvent accélérer la croissance des vides, inclusions ou particules intermétalliques déjà présents dans la microstructure, diminuant ainsi la durée de vie en fatigue. Une autre conséquence indésirable des températures élevées est l'oxydation, une réaction thermochimique entraînant la formation de dépôts d'oxyde à la surface du matériau, notamment dans un environnement enrichi en oxygène. Cela empêche le polissage ultérieur de la surface et peut au contraire aggraver les piqûres et la fissuration par corrosion sous contrainte, principalement dans les applications soumises à de fortes contraintes.
L'analyse informatique des résistances spécifiques à la chaleur permet à l'ingénieur de déterminer les conditions de travail adéquates. Par exemple, les avancées en matière de revêtements de barrière thermique ou d'éléments d'alliage peuvent être utilisées pour rendre le matériau largement insensible à la dégradation thermique, préservant ainsi son intégrité lors d'une utilisation prolongée dans une centrale électrique ou un environnement aérospatial exigeant. Il va sans dire que la gestion thermique est primordiale pour garantir l'intégrité structurelle et une longue durée de vie.
Pourquoi la fonte est difficile à souder
Le soudage de la fonte représente en soi un défi majeur en raison de sa constitution métallurgique et de ses caractéristiques structurelles spécifiques. La fonte présente une teneur en carbone relativement élevée, comprise entre 2 et 4 %, ce qui contribue à sa fragilité. L'apport thermique provoque un échauffement et un refroidissement rapides de la zone affectée thermiquement (ZAT), ce qui provoque des fissures dans l'acier autour de la zone affectée thermiquement (ZAT) dues à une dilatation et une contraction irrégulières du matériau.
De plus, les paillettes ou nodules de graphite présents dans la microstructure de la fonte jouent un rôle essentiel dans la conductivité thermique et les propriétés mécaniques. Ces inclusions internes de graphite absorbent la chaleur de manière irrégulière, favorisant ainsi le développement de contraintes thermiques lors du soudage. De plus, leur faible ductilité empêche le matériau de s'adapter à ces contraintes.
La résolution de ces problèmes nécessite généralement des pratiques et des traitements spécialisés, notamment le préchauffage de la pièce pour réduire les gradients thermiques et la concentration des contraintes. Le traitement thermique après soudage (PWHT) est une autre pratique courante permettant de soulager les contraintes et d'améliorer la stabilité microstructurale. L'utilisation de baguettes d'apport à base de nickel ou de fonte, conçues pour améliorer la compatibilité du joint soudé, peut réduire la formation de fissures. Cependant, même avec toutes les précautions, la fragilité de la fonte rend le soudage beaucoup plus complexe pour l'artisan que celui de l'acier bas carbone ou de l'acier inoxydable. En d'autres termes, une bonne soudure en fonte exige une planification minutieuse, une exécution correcte et une compréhension des principes métallurgiques fondamentaux.
Meilleures pratiques pour un soudage réussi de la fonte
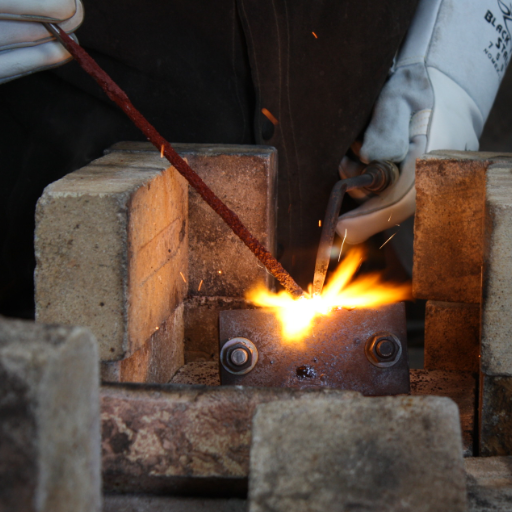
- Préchauffer le matériau
Le préchauffage de la fonte avant soudage vise généralement à minimiser les contraintes thermiques générées lors du soudage et donc à limiter la fissuration de la fonte. Le préchauffage de la pièce moulée vise généralement à obtenir une température uniforme, comprise entre 500 °C et 1200 °C, selon l'alliage et l'épaisseur. Le chauffage doit être lent et uniforme afin de mieux contrôler la dilatation thermique.
- Utilisez le matériau de remplissage approprié
Choisissez un matériau d'apport adapté à la composition de la fonte ou spécialement conçu pour le soudage de la fonte. Les matériaux d'apport à base de nickel restent privilégiés pour leur compatibilité et leur capacité à absorber les contraintes lors du refroidissement.
- Appliquer des techniques de soudage intermittent
Politique de soudage : Utiliser des soudures courtes et intermittentes pour éviter une forte concentration de chaleur à un point donné, ce qui pourrait autrement nuire au métal de base.
- Contrôler le taux de refroidissement
Le refroidissement post-soudage de l'assemblage doit être lent, car l'utilisation de méthodes de refroidissement rapides peut entraîner une fragilité ou la formation de fissures. L'isolation est probablement le meilleur moyen d'assurer un refroidissement contrôlé. Les matériaux couramment utilisés pour l'isolation sont le sable, la chaux et les couvertures thermiques.
- Nettoyer soigneusement la surface
La zone de soudure doit être exempte d'huile, de graisse, de rouille et de peinture. Le nettoyage favorise l'adhérence tout en évitant les inclusions ou les défauts de soudure.
Techniques de préchauffage appropriées
Un préchauffage adéquat, notamment pour les matériaux épais ou sujets à la fissuration comme l'acier à haute teneur en carbone, constitue une étape importante pour soulager la soudure des contraintes thermiques et obtenir des soudures de la plus haute qualité. Le préchauffage consiste à augmenter la température du métal de base de la température ambiante à une température minimale spécifiée juste avant le soudage. Cela ralentit également la vitesse de refroidissement, prévient l'augmentation de la dureté dans la zone affectée thermiquement (ZAT) et diminue les risques de fissuration induite par l'hydrogène.
Préchauffer avec précision ; par exemple, les températures de préchauffage doivent être adaptées à la composition et à l'épaisseur du matériau, comme le précisent les normes de soudage telles que AWS D1.1 ; le préchauffage peut être effectué à l'aide d'un chalumeau à gaz, d'un système de chauffage par induction ou d'un coussin chauffant électrique. Des thermocouples ou des lecteurs de température infrarouges permettent de s'assurer que la température de surface correspond bien aux exigences.
Choisir le bon matériau de remplissage
Le choix des métaux d'apport appropriés est probablement l'étape la plus importante pour la qualité, la résistance et la durée de vie des soudures. Ce choix dépend principalement de différents facteurs tels que la composition chimique du métal de base, le procédé de soudage utilisé et les conditions d'utilisation de la pièce finie. La plupart du temps, les matériaux d'apport sont choisis pour avoir des propriétés mécaniques au moins égales à celles du matériau de base afin d'obtenir une résistance et une compatibilité adéquates des joints.
Le choix du métal d'apport est crucial. Pour le soudage des aciers au carbone , l'ER70S-6 est recommandé car il offre une résistance à la traction supérieure et s'adapte aux variations des propriétés du matériau de base. L'ER308L est généralement privilégié pour les applications sur acier inoxydable, en raison de sa résistance à la corrosion et de la qualité des soudures obtenues. Les alliages d'aluminium nécessitent des métaux d'apport spécifiques, tels que l'ER4045 et l'ER5356, pour un compromis optimal entre intégrité structurale et résistance à la corrosion, selon la série de l'alliage.
Les conditions de service doivent être évaluées en fonction de la température, de l'atmosphère corrosive et des charges dynamiques. À des températures de service élevées, l'assemblage peut nécessiter un métal d'apport à base de nickel pour résister aux contraintes thermiques, par exemple des matériaux d'apport à base de nickel tels que l'AWS A5.14 ERNiCr-3.
Outils et techniques recommandés
Voici une liste des principaux outils avec des recommandations, dans la mesure du possible, sur les techniques d'application, pour obtenir des soudures parfaites :
- Outils de soudage
- Machines à souder: Les machines compatibles avec le procédé de soudage, comme le MIG/TIG ou le soudage à l'arc, doivent être choisies en fonction de l'application. Elles doivent être équipées d'un système de réglage pour une plus grande précision.
- Électrodes et matériaux de remplissage : Sélectionnez les matériaux en fonction du projet de soudage spécifique, en garantissant la conformité aux directives AWS ou ISO.
- Équipement protecteur: Des conditions de travail sûres doivent être créées, et les personnes effectuant des travaux de soudage doivent porter un casque, des gants et des vêtements de soudage homologués. Les soudeurs doivent être protégés de la chaleur et des étincelles auxquelles ils peuvent être exposés.
- Techniques de préparation
- Nettoyage de surface: Toutes les surfaces doivent être nettoyées de la rouille, de l’huile, de la peinture ou des matières étrangères afin de permettre une fusion adéquate.
- Ajustement et alignement : Disposez les composants dans un alignement approprié afin de ne pas déformer les joints ou de ne pas souder de manière incorrecte.
- Pratiques de soudage
- Vitesse de déplacement constante : L'utilisation d'une vitesse de déplacement constante assure une répartition uniforme de la chaleur.
- Paramètres corrects : La tension, le courant et la vitesse d'alimentation du fil doivent être réglés de manière appropriée après avoir pris en compte l'épaisseur et le type de matériau.
- Inspection après soudure : Terminez par des tests visuels et CND afin de détecter les défauts et de vérifier la qualité du travail.
De tels outils et techniques rendent le processus de soudage plus fiable, plus efficace et plus acceptable selon les normes de l’industrie.
Types de procédés de soudage pour la fonte
|
Processus de soudage |
Points clés |
Paramètres à connaître |
|---|---|---|
|
Soudage à l'arc en métal blindé (SMAW) |
Couramment utilisé pour les réparations, utilise des électrodes à base de nickel |
Préchauffage recommandé, refroidissement contrôlé |
|
Soudage à l'arc sous gaz tungstène (GTAW/TIG) |
Contrôle précis de la chaleur, idéal pour les petites réparations |
Nécessite un opérateur qualifié et un écran de gaz inerte |
|
Soudage à l'arc sous gaz métal (GMAW/MIG) |
Processus plus rapide et semi-automatisé |
Flexibilité limitée, convient aux zones minces |
|
Soudage Oxy-Acétylène |
Traditionnel, utilise une flamme de gaz pour faire fondre |
Préchauffage critique, processus plus lent |
|
Brasage |
Méthode sans fusion utilisant des métaux d'apport |
Températures plus basses, évite les dommages aux métaux de base |
|
Verrouillage métallique |
Méthode mécanique de réparation des fissures |
Aucune chaleur nécessaire, convient aux grandes fissures |
|
Soudage à l'arc plasma (PAW) |
Haute précision pour des petites applications spécifiques |
Machines de pointe, opérateur qualifié requis |
|
Soudage à l'arc avec fil fourré (FCAW) |
Auto-blindé, efficace pour les réparations extérieures |
Dépôt plus rapide, peut provoquer de la porosité |
Équipement de sécurité essentiel
Lors des opérations de soudage et de réparation de métaux, il est essentiel d'utiliser un équipement de sécurité approprié pour assurer la protection individuelle et respecter les exigences de sécurité au travail. Parmi les éléments importants, on peut citer :
- Casque de soudage avec filtre auto-assombrissant
Un excellent casque de soudage équipé d'un filtre auto-obscurcissant protège les yeux et le visage de l'opérateur des rayons UV et IR nocifs du soudage. Les casques actuels sont équipés de réglages de sensibilité et de niveaux de teinte variables pour s'adapter aux différents procédés de soudage.
- Gants résistants à la chaleur
Les gants de soudage en cuir protègent les mains de la chaleur, des projections de métal en fusion et des matériaux potentiellement tranchants. En version aluminisée, ils sont utilisés dans les environnements à haute température pour une protection accrue.
- Veste de soudage ignifuge
Ces vestes sont fabriquées à partir de matériaux robustes et résistants aux flammes tels que le cuir ou des tissus traités spécialisés et protègent le corps du soudeur contre les effets de la chaleur, des étincelles et des projectiles métalliques.
- Protection respiratoire
Les fumées et les particules produites pendant le soudage, en particulier lorsque l'utilisation de l'arc fourré (FCAW) est impliquée, dictent l'utilisation d'une certaine forme de respirateur, où le respirateur à épuration d'air motorisé (PAPR) est souvent la forme préférée d'une excellente option de filtration, en fonction de l'application.
- Couvre-bottes de soudage
Les protections pour les pieds résistantes à la chaleur, y compris les bottes à embout d'acier avec des guêtres ou des protections spécifiques au soudage, protègent contre les blessures causées par la chute de métal chaud ou le contact accidentel avec des débris en fusion.
- Protection auditive
Au mieux, on peut survivre dans des environnements bruyants fournis par l'utilisation d'équipements à arc plasma ou d'outils de meulage pendant un nombre limité d'années, après quoi la perte auditive devient permanente, ce qui rend absolument nécessaire le port de bouchons d'oreille ou de cache-oreilles de qualité industrielle.
Conclusion et conseils essentiels
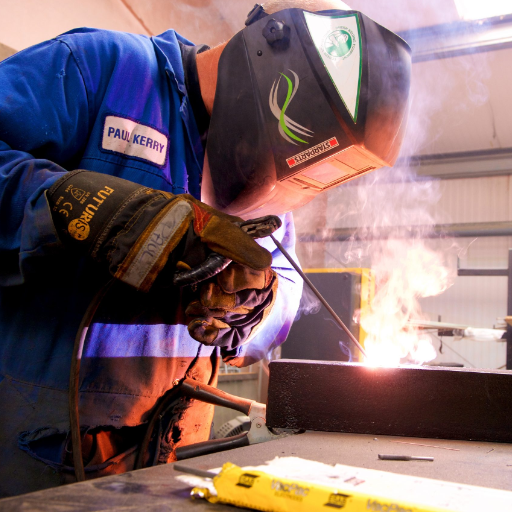
La sécurité en soudage est une responsabilité multifactorielle qui exige le strict respect des normes industrielles établies et le port permanent d'EPI appropriés. En adoptant une approche préventive, les soudeurs peuvent se protéger des dangers immédiats et de ceux susceptibles de poser des problèmes de santé. Voici quelques recommandations pour promouvoir la sécurité et l'efficacité du soudage :
- Utilisation appropriée des EPI
Portez un EPI de soudage conforme aux spécifications des normes OSHA et ANSI. L'EPI nécessaire comprend des vêtements ignifuges, des lunettes de sécurité avec une teinte de verres adaptée, des gants ignifuges et des bottes à embout d'acier. L'OSHA constate une sous-estimation de près de 70 % des accidents du travail liés aux procédés de soudage, en raison du non-respect des exigences en matière d'EPI.
- Protection des yeux et visibilité
Utilisez des casques de soudage avec filtres auto-obscurcissants pour vous protéger des arcs électriques et assurer une visibilité suffisante pendant les opérations. En règle générale, un casque de soudage d'une teinte comprise entre 10 et 13, conformément à la norme ANSI Z87.1-2020, convient à la plupart des opérations.
- Protection auditive
Toute exposition constante à un bruit supérieur à 85 décibels peut entraîner une perte auditive permanente. Portez des protections auditives de qualité industrielle, comme des bouchons d'oreilles ou des casques antibruit, pour préserver vos oreilles.
- Ventilation et contrôle des fumées
Assurez-vous que la zone de travail est bien ventilée ou équipée d'un système de ventilation par aspiration localisée afin de minimiser l'exposition du soudeur aux fumées et gaz nocifs. Des recherches suggèrent que certaines fumées de soudage contiennent du chrome hexavalent, un cancérigène reconnu, ce qui constitue une forte indication du recours à une protection respiratoire si nécessaire.
- Entretien régulier de l'équipement
Inspectez les machines à souder, ainsi que tous les câbles et connecteurs, afin de détecter tout défaut et de prendre les mesures correctives nécessaires. Les machines défectueuses sont l'une des principales causes d'accidents de soudage.
Les pratiques très utiles, ainsi que les dispositions de la réglementation, assureront la sécurité et l'efficacité des soudeurs dans l'environnement de travail car elles minimisent les risques et maximisent la productivité.
Résumé des points clés
- Mesures de santé et de sécurité
- Entretien de l'équipement
L'inspection et l'entretien réguliers des équipements de soudage peuvent favoriser la sécurité pendant leur fonctionnement et prévenir les pannes dues à des problèmes électriques, à une surchauffe, etc., qui sont généralement les causes d'accidents.
- Formation et certification des travailleurs
Une formation approfondie pour les soudeurs, ainsi qu'une certification à jour, améliorent les compétences en matière de sécurité tout en évitant les écarts entre la formation et la pratique réelle, et améliorent également les compétences et les risques liés au lieu de travail.
- Intégration technologique
L’intégration de nouvelles technologies de soudage, telles que l’automatisation et la surveillance en temps réel, optimise les performances, réduit les erreurs manuelles et améliore la sécurité et l’efficacité.
- Conformité réglementaire
Importance de la préparation et de la précision
Sources de référence
-
« Propriétés tribologiques des revêtements obtenus par soudage par électrocontact de matériaux en poudre métallique »
- Principales conclusionsCette étude explore les propriétés tribologiques (frottement et usure) des revêtements obtenus par soudage par électrocontact sur des matériaux en poudre métallique. La fonte grise a servi de contre-alliage lors des expériences. Cette recherche met en évidence les résultats optimaux obtenus par soudage par électrocontact de copeaux de fonte et de poudres métalliques.
- Lire la suite
-
« Revue des recherches expérimentales sur la technique de soudage par friction »
- Principales conclusionsCette revue examine l'application des techniques de soudage par friction, notamment le soudage par friction à entraînement continu, à divers matériaux tels que l'aluminium, l'acier doux, l'acier inoxydable et la fonte. Elle met l'accent sur l'adaptabilité du soudage par friction à la fonte et à d'autres métaux.
- Lire la suite
-
« Traitement par électrofriction des socs de charrue »
- Principales conclusionsCette recherche étudie l'utilisation du soudage par électrofriction pour le durcissement des outils agricoles, notamment des socs de charrue. Elle inclut l'application du soudage à l'arc électrique pour créer des joints continus sur les électrodes et les lames en fonte.
- Lire la suite
Foire Aux Questions (FAQ)
Q : Quelle est la meilleure façon de souder la fonte ?
R : La meilleure façon de souder la fonte consiste souvent à la préchauffer pour réduire les risques de fissuration. L'utilisation d'une baguette d'apport à base de nickel est idéale pour le soudage de la fonte, car elle offre résistance et flexibilité. Des techniques comme le soudage TIG permettent une précision optimale, tandis que le soudage MIG peut être plus rapide pour les projets de plus grande envergure. Il est essentiel de laisser la soudure refroidir lentement afin de minimiser les contraintes. Après le soudage, un grenaillage peut contribuer à relâcher la tension. Veillez toujours à utiliser les baguettes d'apport adaptées au type de fonte concerné.
Q : Quels types de baguettes de soudage sont utilisés pour souder la fonte ?
R : Lors du choix des baguettes de soudage pour la fonte, les électrodes en nickel sont généralement recommandées en raison de leur compatibilité avec différents types de fonte, notamment la fonte grise et la fonte ductile. Les baguettes en nickel 55 sont particulièrement efficaces car elles fournissent un métal de soudure résistant et moins sujet à la fissuration. De plus, l'utilisation d'une baguette en fonte peut être avantageuse pour les réparations de pièces en fonte. Le choix des baguettes peut varier selon la technique de soudage, comme le soudage à l'électrode enrobée ou le brasage TIG. Il est crucial de choisir des baguettes adaptées à la composition de la fonte pour des résultats optimaux.
Q : Qu’est-ce qui rend le soudage de la fonte difficile ?
R : Le soudage de la fonte est considéré comme difficile en raison de sa forte teneur en carbone et de sa fragilité, ce qui peut entraîner des problèmes tels que la fissuration des soudures si la manipulation est incorrecte. La zone affectée thermiquement peut devenir particulièrement problématique, car un refroidissement rapide peut provoquer des fractures de contrainte. De plus, la vitesse de refroidissement de la soudure doit être contrôlée pour éviter tout gauchissement. Préchauffer la fonte avant le soudage et laisser la soudure refroidir lentement sont des étapes essentielles. Comprendre les propriétés des différents types de fonte, comme la fonte blanche et la fonte ductile, peut également aider à choisir la bonne approche.
Q : Peut-on souder de la fonte à de l’acier ?
R : Oui, il est possible de souder la fonte à l'acier, mais cela nécessite une attention particulière. Les différences de taux de dilatation thermique peuvent engendrer des complications lors du soudage et entraîner des fissures. L'utilisation d'un fil d'apport à base de nickel est recommandée, car il s'adapte aux différences entre les matériaux. Le préchauffage de la fonte et de l'acier permet de minimiser les chocs thermiques. Des traitements post-soudage, comme le grenaillage, peuvent également contribuer à réduire les contraintes dans le joint soudé. Une attention particulière à la technique de soudage est essentielle pour une liaison réussie.
Q : Quels sont les avantages de l’utilisation du soudage TIG pour la fonte ?
R : Le soudage TIG est souvent privilégié pour la fonte car il offre un contrôle optimal du procédé. Cette précision permet des soudures plus nettes, ce qui est particulièrement important pour les pièces en fonte complexes. Le soudage TIG réduit également la zone affectée thermiquement, réduisant ainsi les risques de déformation et de fissuration. L'utilisation d'un apport de nickel pur améliore la résistance de la soudure. De plus, comme le soudage TIG génère moins de projections, il produit souvent une finition plus esthétique. Globalement, le soudage TIG est une technique efficace pour des réparations de haute qualité sur la fonte.





