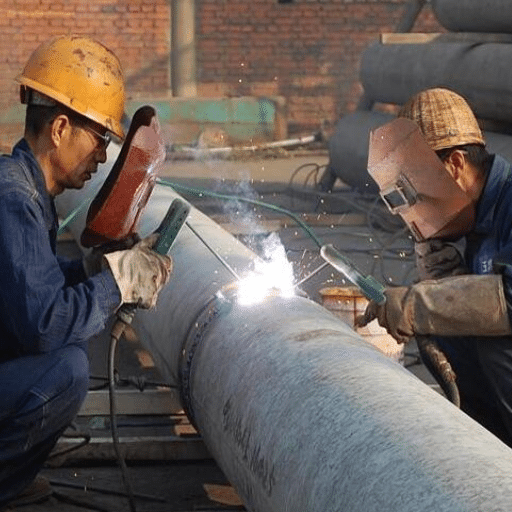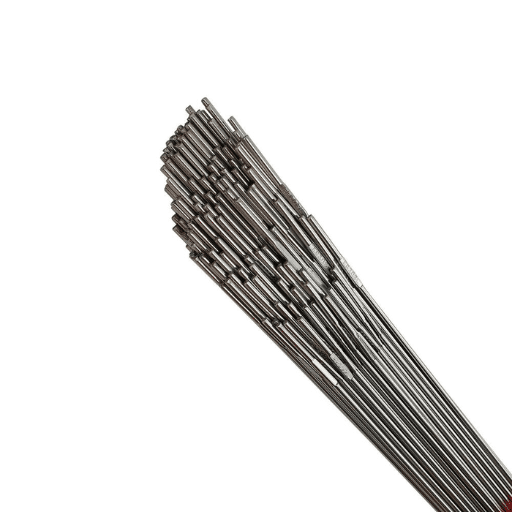
Hitsauspuikon oikea valinta on kriittinen valinta, joka vaikuttaa ruostumattoman teräksen työstön kaikkiin osa-alueisiin. Väärä elektrodivalinta lisää hitsausvirheitä, mikä puolestaan heikentää korroosionestokestävyyttä ja aiheuttaa halkeamia, jotka heikentävät hitsauslujuutta koko elektrodin käyttöiän ajan. Opas tarjoaa täydelliset tiedot kaikista ruostumattomasta teräksestä valmistetuista hitsauspuikkovaihtoehdoista, mukaan lukien niiden kemiallinen koostumus, mihin käyttötarkoituksiin ne sopivat sekä vaiheittaiset hitsausmenetelmät ja turvallisuusmenettelyt sekä yleiset hitsausongelmat, joita ne auttavat ratkaisemaan. Seuraavat tiedot tarjoavat sinulle ammattitason päätöksentekotyökaluja, joita voit käyttää tarkkuusvalmistukseen tai raskaaseen teolliseen korjaustyöhön.
Ruostumattomasta teräksestä valmistettujen hitsauspuikkojen yleiskatsaus

Ruostumattomasta teräksestä valmistettujen hitsauspuikkojen tyypit
Ruostumattomasta teräksestä valmistetut hitsauslangat tarjoavat erityisiä metallurgisia ratkaisuja ruostumattomasta teräksestä valmistettujen materiaalien hitsaukseen. Jokainen tankotyyppi on suunniteltu erilaisella kemiallisella koostumuksella ja mekaanisilla ominaisuuksilla, jotka sopivat tiettyihin perusmateriaaleihin ja käyttöympäristöihin. Päätyyppejä ovat:
/308L
Yksi yleisimmin käytetyistä elektrodeista, suunniteltu 304- ja 304L-ruostumattoman teräksen hitsaukseen. Alhainen hiilipitoisuus estää aktiivisesti karbidin saostumisen hitsauksen aikana, mikä vähentää merkittävästi herkistymistä ja raerajakorroosion riskiä.
/309L
Ensisijainen valinta 309-luokan ruostumattoman teräksen hitsaukseen tai erilaisten metallien, kuten ruostumattoman teräksen ja hiiliteräksen, liittämiseen. Korkeampi seospitoisuus tarjoaa erinomaisen hapettumissuojan ja luotettavan suorituskyvyn korkeissa lämpötiloissa.
/316L
Näitä 316- ja 316L-ruostumattomien terästen hitsaukseen tarkoitettuja hitsauspuikkoja on saatavana parannetulla kestävyydellä happamia ja klorideja sisältäviä ympäristöjä vastaan. Vakiospesifikaatio kemianteollisuuteen, meriteollisuuteen ja elintarviketuotantoon.
Niobiumilla tai tantaalilla stabiloidut E347-tangot suojaavat hitsausliitoksen rappeutumiselta ja tarjoavat vahvan kestävyyden raerajakorroosiolle lämpövaikutusalueilla. Optimaalinen valinta jatkuvaan käyttöön korkeissa lämpötiloissa.
Koostumus ja ominaisuudet
Ruostumattomasta teräksestä valmistettujen hitsauspuikkojen pääasiallinen metallikoostumus koostuu raudasta, kromista ja nikkelistä, jotka yhdistyvät molybdeeniin, mangaaniin, piihin, typpeen ja muihin alkuaineisiin. Määrittelevä ominaisuus on vähintään 10.5 %:n kromipitoisuus, joka muodostaa hitsauspinnalle passiivisen kromioksidikerroksen – ruostumattoman teräksen korroosionkestävyyden perustan. Nikkeli lisää sitkeyttä ja sitkeyttä, ja molybdeeni tarjoaa elintärkeän suojan kloridipohjaista pistekorroosiota vastaan. Typen lisääminen parantaa sekä lujuutta että korroosionkestävyyttä.
Luokitusominaisuudet yhdellä silmäyksellä
ER308L vs. E309L-16 -elektrodi — suora vertailu
Nämä kaksi elektrodia ovat yleisimmin käytettyjä ruostumattoman teräksen hitsauksessa, mutta ne palvelevat selvästi eri tarkoituksia. Kummankin käyttörajojen ymmärtäminen estää kalliit spesifikaatiovirheet.
| Ominaisuus | ER308L | E309L-16 |
|---|---|---|
| Ensisijainen sovellus | 304- ja 304L-ruostumattoman teräksen hitsaus | Erilaisten metallien liitos; ruostumattomasta teräksestä hiiliteräkseen |
| Hiilipitoisuus | Matala — minimoi kovametallin saostumisen | Matala (L-luokka) ja matalavetyiset ominaisuudet |
| Cr/Ni-pitoisuus | Vakioausteniittinen alue | Korkeampi Cr- ja Ni-pitoisuus – rakenteellisiin vaatimuksiin |
| Lämpötilan suorituskyky | Kohtalaiset käyttöolosuhteet | Kohotettu — uunin komponentit, petrokemian teollisuus |
| Ihanteellinen käyttökotelo | Elintarvikkeiden jalostuslaitteet, kemikaalisäiliöt | Erittäin lujat, lämpötilakriittiset rakenteet |
| Niveltyyppi | Homogeeniset (samasta metallista valmistetut) liitokset | Sekametallien ja rakenteellisesti vaativien liitosten |
Ruostumattomasta teräksestä valmistettujen hitsaustankojen sovellukset

rakentaminen
Sillanrakennuksessa, korkeiden rakennusten kehityshankkeissa ja teollisuuslaitosten rakennusprojekteissa hitsaustyöt vaativat ruostumattomasta teräksestä valmistettuja elektrodeja, koska hitsien on kestettävä kosteutta, suolapitoisuutta ja lämpötilavaihteluita koko käyttöikänsä ajan. Kestävyyden ja oikean koon säilyttämisen on oltava yhtä tärkeitä vaatimuksia näissä työympäristöissä.
Automotive
Alustan osat, pakoputkistot ja rakenneosat tarvitsevat materiaaleja, joilla on sekä korkea vetolujuus että kestävyys tiesuolan ja kosteuden aiheuttamia vaurioita. Markkinat vaativat nyt erikoistuneita hitsausratkaisuja, joita insinöörit voivat käyttää sähköajoneuvojen akkukoteloiden ja kevytmetalliseoskomponenttien rakentamiseen.
Ilmailu- ja valmistusteollisuus
Kitkahitsaus ja lasersädehitsaus ovat edistyneitä prosesseja, jotka luovat tarkkoja liitoksia toisistaan eroavien kevyiden materiaalien välille. Nämä menetelmät tarjoavat rakenteellista tukea lentokriittisille komponenteille samalla, kun ne säilyttävät massatuotannossa saavutettavan valmistustehokkuuden.
Ruostumattomasta teräksestä valmistettujen hitsauspuikkojen parhaat käytännöt

Vaiheittainen hitsausprosessi
- 01
Valmistelu ja materiaalien valintaRuostumattoman teräksen pinnan puhdistamiseen on käytettävä ruostumattomasta teräksestä valmistettua harjaa tai sopivaa liuotinta, koska nämä menetelmät poistavat pinnalta kaikki epäpuhtaudet. Sinun on valittava hitsauspuikko, joka vastaa hitsausprosessissasi käytettävän perusmateriaalin laatua. 304-ruostumattomalle teräkselle oikea valinta on tyypillisesti 308-, 309- tai 316-puikko käyttöympäristöstä riippuen.
- 02
Hitsauslaitteiden asennusSinun on asetettava laitteesi valitsemaasi TIG-hitsausprosessiin, koska TIG-hitsaus saavuttaa parhaan hitsaustarkkuuden ja vähiten materiaalin epäpuhtauksia. Käyttäjän tulee säätää hitsausvirta materiaalin paksuuden mukaan, mikä vaatii pienempiä asetuksia ohuille materiaaleille vääntymisen välttämiseksi ja suurempia asetuksia paksummille materiaaleille.
- 03
Silloitushitsausten sijoittelu ennen hitsausta Silloitushitsaukset on sijoitettava liitoksen suuntaisesti säännöllisin välein oikean kohdistuksen säilyttämiseksi, mikä auttaa vähentämään ruostumattoman teräksen korkean lämpölaajenemiskertoimen aiheuttamia vääristymiä. Päähitsauspalkotyö edellyttää, että kaikki komponentit on sijoitettu oikein ennen työn aloittamista.
- 04
Hitsauksen suorittaminenTasaisen hitsausliikkeen aikaansaamiseksi hitsauspalon on oltava tasaista ja kulkevan suoraan yhteen suuntaan. TIG-hitsauksessa volframielektrodi luo valokaaren, jota käyttäjät käyttävät syöttääkseen ruostumatonta teräslankaa metalliliitokseen. Käyttäjän on pidettävä kapea valokaaren rako ja samalla tarkkailtava lämmöntuontia, koska liiallinen lämpö aiheuttaa vääntymistä ja kovametallin saostumista, mikä heikentää korroosionkestävyyttä.
- 05
Hitsauksen jälkeinen puhdistus ja tarkastusAnna hitsaussauman jäähtyä luonnollisesti ja puhdista sitten pinta peittaustahnalla ja ruostumattomalle teräkselle tarkoitetulla harjalla kuonan ja lämmön aiheuttamien värjäytymien poistamiseksi. Prosessi palauttaa olennaisen kromioksidikerroksen, joka toimii suojaavana esteenä korroosiota vastaan. Hitsi on tarkastettava mahdollisten virheiden, kuten huokoisuuden, halkeilun ja epätäydellisen sulamisen, havaitsemiseksi.
Turvallisuusohjeet hitsauksen aikana
Turvallisuusprotokollan tarkistuslista
Henkilökohtaiset suojaimet
Oikeanlaisella tummennuksella varustettu hitsauskypärä, liekinkestävät käsineet ja palosuojatakki ovat ehdottomia ehtoja. Kypärän alla on käytettävä hyväksyttyjä suojalaseja (ANSI Z87.1 -standardin mukaisia) roskien estämiseksi suojainta nostettaessa.
Ilmanvaihto ja savunhallinta
Hitsaushöyryt aiheuttavat vakavia hengitystieongelmia. Varmista, että työtila on riittävästi tuuletettu ja käytä paikallisia poistojärjestelmiä aina kun mahdollista. Suljetuissa tiloissa vaaditaan NIOSH:n hyväksymää hengityssuojainta vaarallisten hiukkasten poistamiseksi hengitysalueelta.
Palovaaran ehkäisy
Poista kaikki syttyvät materiaalit työalueelta ennen aloittamista. Pidä sammutin aina saatavilla. Käytä palosuojattuja verhoja ja suojia estääksesi kipinöiden ja sulan roiskeen leviämisen viereisiin pintoihin tai laitteisiin.
Sähköturvallisuus
Tarkista kaikki kaapelit ja liittimet kulumisen tai vaurioiden varalta ennen jokaista hitsauskertaa. Älä koskaan koske jännitteisiin piireihin paljain käsin tai märillä käsineillä. Varmista, että kaikki laitteet on maadoitettu asianmukaisesti ennen hitsaustoimenpiteen aloittamista.
Laitteiden huolto
Suunnittele säännölliset tarkastukset kaikille hitsauskoneille, kaapeleille ja lisälaitteille. Viallinen laite on kaksinkertainen vastuu – se heikentää hitsauksen laatua ja aiheuttaa vakavia turvallisuusriskejä käyttäjälle ja ympäröivälle ympäristölle.
Optimaalisten hitsaustulosten tekniikat
Materiaalin valmistelu
Pinta on puhdistettava virheettömän hitsauksen varmistamiseksi, koska kaikki öljy, ruoste ja roskat on poistettava. Puhdistusmenetelmä tulee valita perusmateriaalin tyypin ja esiintyvän epäpuhtaustyypin mukaan.
Oikea tekniikan valinta
TIG-hitsaus tarjoaa erinomaisen hallinnan ja on ensisijainen menetelmä ohuille materiaaleille ja yksityiskohtia vaativille sovelluksille. MIG-hitsaus mahdollistaa nopean materiaalin käsittelyn raskaissa sovelluksissa, jotka eivät vaadi suurta tarkkuutta. Prosessi on sovitettava käyttötarkoitukseen sen sijaan, että valittaisiin kätevin vaihtoehto.
Lämmöntuoton ohjaus
Liiallinen kuumuus aiheuttaa vääntymisongelmia ja kovametallin saostumista, mikä johtaa rakenteellisen eheyden pettämiseen. Järjestelmä vaatii asianmukaista lämmönhallintaa, jossa käytetään kalibroituja ampeeri-, jännite- ja liikenopeusasetuksia. Palkojen välisiä lämpötilarajoja on valvottava ja noudatettava tarkasti tärkeissä sovelluksissa.
Täyteaineen yhteensopivuus
Lisäaineet on valittava niiden sertifioinnin perusteella, joka osoittaa niiden täyttävän alan standardit (AWS A5.4 ruostumattomasta teräksestä valmistetuille lisäaineille). Yhteensopimattomat lisäaineet aiheuttavat halkeilu- ja huokoisuusongelmia, koska ne heikentävät käyttäjän ja laitteen välistä metallurgista sidosta.
Polttimen sijoittelu
Hitsaajien tulisi pitää MIG-poltin 10–15 asteen kulmassa pystysuoraan nähden ja samalla liikuttaa poltinta määrätyllä, kontrolloidulla nopeudella. Hitsaajat saavat useimmiten epätasaiset hitsaustulokset, koska he joko liikuttavat laitteitaan arvaamattomasti tai eivät pidä polttimen kulmaa oikeissa asennoissa.
Ympäristönhallinta
Tuuli, kosteus ja ilmansaasteet vaikuttavat hitsauslaatuun. Hitsausmaskeja tulisi käyttää yhdessä ilmanvaihtojärjestelmän säätöjen kanssa kontrolloitujen olosuhteiden luomiseksi. Ympäristötekijät, jotka ihmiset usein unohtavat, vaikuttavat hitsausliitoksen eheyteen mitattavissa olevilla tavoilla.
Oikean hitsauspuikon valitseminen

Materiaalien yhteensopivuuden huomioon otettavat tekijät
Lisäainetangon koostumuksen on vastattava perusmetallin laatua, jotta estetään liitosten heikkoudet, halkeilu ja ennenaikainen korroosio. Tangon hiilipitoisuuden on vastattava perusmateriaalia hiiliterässovelluksissa. Ei-rautapitoisten materiaalien, kuten alumiinin tai titaanin, osalta vaaditaan tarkoitukseen seostettuja tankoja niiden erityisten mekaanisten ominaisuuksien säilyttämiseksi. Valintaprosessissa on otettava huomioon kolme käyttöolosuhdetta, joihin kuuluvat äärimmäiset lämpötilat, mekaaniset kuormitukset ja kemiallinen altistuminen. Tarkin sovelluskohtainen vastaavuus saadaan käyttämällä AWS-yhteensopivuuskaavioita yhdessä nykyisten materiaalitietokantojen kanssa.
Tärkeimmät valintatekijät
- ▸ Perusmetallin laadun ja hiilipitoisuuden yhdenmukaisuus
- ▸ Käyttölämpötila-alue ja lämpövaihtelualtistus
- ▸ Kemiallinen ympäristö — kloridit, hapot, altistuminen merivedelle
- ▸ Mekaaniset kuormitusvaatimukset ja nivelten kokoonpano
- ▸ Hitsausprosessien yhteensopivuus (TIG, MIG, puikko)
- ▸ Sovellettavien AWS-standardien noudattaminen (esim. A5.4 ruostumattomille kulutusmateriaaleille)
TIG- ja puikkohitsauspuikot – milloin kumpaakin käytetään
| Tekijä | TIG-hitsaussauvat | Puikkohitsauspuikot |
|---|---|---|
| Materiaalin soveltuvuus | Ohuet materiaalit: alumiini, ruostumaton teräs, magnesium | Paksummat materiaalit; rakenne- ja putkiteräs |
| Hitsauksen laatu | Erinomainen — minimaalinen roiskeus, tarkka vanan hallinta | Hyvä – sopii rakenteellisiin hitsauksiin pintakäsittelyn kannalta kriittisten hitsien sijaan |
| Ympäristön sietokyky | Edellyttää kontrolloitua, vähän kontaminoivaa ympäristöä | Toimii tehokkaasti ulkona tuulessa ja kosteudessa |
| Lämmöntuoton ohjaus | Erittäin tarkka — vähentää vääristymien ja kovametalliriskin | Vähemmän tarkka; vaatii huolellista parametrien hallintaa |
| siirrettävyys | Vähemmän kannettava; vaatii suojakaasun syötön | Erittäin kannettava – suositaan kenttäkorjauksiin |
| Paras käyttökotelo | Tarkkuusvalmistus, kriittiset tai näkyvät liitokset | Raskaat rakennustyöt, putkistot, kenttäkorjaustyöt |
Ruostumattoman teräksen hitsauksen yleisiä haasteita

Usein Kysytyt Kysymykset
Viitelähteet
- ▸TIG-hitsauspuikkojen koostumusten vaikutukset erilaisten AISI 304L- ja 420-ruostumattomien terästen hitsien mikrorakenteellisiin ja mekaanisiin ominaisuuksiin Tutkii koostumuksen vaikutusta hitsausrakenteeseen ja mekaaniseen suorituskykyyn erilaisten ruostumattomien teräslajien välillä.
- ▸Erilaisten martensiittisten ruostumattomien terästen ja vähähiilisten terästen epäsymmetrinen tangon ja levyn välinen pyörivä kitkahitsaus. Tutkii pyörivän kitkahitsauksen tekniikoita erilaisten materiaalien liittämiseen keskittyen liitoksen eheyteen.
- ▸Lanka- ja kaarihitsausmenetelmällä valmistettujen ruostumattomien terästankojen kokeellinen käyttäytyminen. Tutkii lanka- ja valokaarivalmistusmenetelmällä valmistettujen ruostumattomasta teräksestä valmistettujen tankojen mekaanisia ominaisuuksia ja rakenteellisia piirteitä.