Jos esimerkiksi otamme ruostumattoman teräksen, tuskin on olemassa tarpeeksi laajaa aluetta, jolla tätä materiaalia ei voitaisi käyttää. Esimerkiksi rakentamisessa ja jopa lääketieteessä tätä materiaalia löytyy kaikkialta. Mutta oletko koskaan ollut kiinnostunut ruostumattoman teräksen valmistuksen monimutkaisista prosesseista? Tämä katsaus tarjoaa kattavan yleiskatsauksen ruostumattoman teräksen tuotantoon, joka kattaa jokaisen vaiheen raaka-aineiden hankinnasta lopulliseen kiillotettuun tuotteeseen, joka on kiistatta samanarvoinen kuin muut metallityypit korroosionkestävyytensä ansiosta. Samalla pyrimme selvittämään ergonomiakirjallisuutta ympäröivää ammattikieltä aikakompromissin ja muiden taloudellisten, sosiopoliittisten tai sosioteknisten arkkityyppien yhteydessä. Kuulutpa sitten tekniikan alalle tai et, haluatpa vain tietää tällaisen ainutlaatuisen materiaalin valmistuksesta, tämä teksti auttaa sinua ymmärtämään, millaista sen pitäisi olla.
Ruostumattoman teräksen tuotannon raaka-aineet
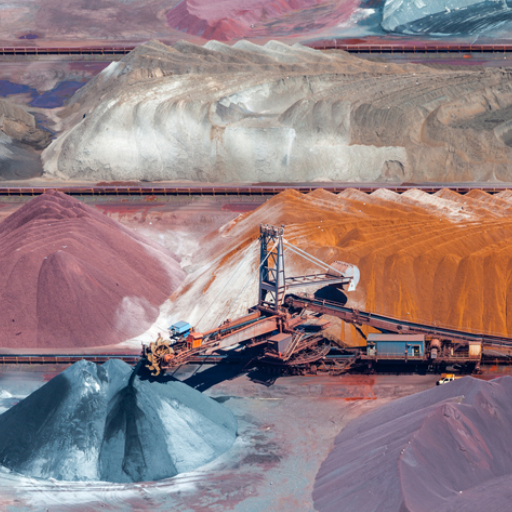
Ruostumattoman teräksen valmistusprosessi alkaa sekoittamalla olennaisia raaka-aineita tietyissä suhteissa haluttujen lopputuotteen ominaisuuksien saavuttamiseksi. Nämä olennaiset komponentit ovat:
- Rautamalmi – Raudan ydinosa ja ensisijainen lähde ruostumattoman teräksen valmistus.
- Kromi – Kriittinen elementti, jota käytetään korroosionkestävyyden parantamiseen ja teräksen ruostumattomaksi tekemiseen.
- Nikkeli – Parantaa materiaalin lujuutta, sitkeyttä ja lämmönkestävyyttä.
- Hiili – Käytetään kontrolloiduissa määrissä kovuuden ja lujuuden parantamiseksi.
- Molybdeeni – Lisätty parantamaan pistekorroosionkestävyyttä ja kestävyyttä ankarammissa olosuhteissa.
- Pii ja mangaani – Auttaa deoksidaatioprosessissa ja parantaa lujuutta ja kovuutta.
- Kierrätetty romumetalli – Ympäristöystävällinen ja kustannustehokas tapa vähentää jätettä ja tuottaa merkittävä osa raaka-aineesta.
Nämä materiaalit mitataan ja kootaan huolellisesti tuotannossa käytettävän ruostumattoman teräksen tietyn luokan ja ominaisuuksien mukaisesti, mikä on erittäin hyödyllistä metallin saman laadun ja oikean toiminnan saavuttamiseksi lopputuloksena.
Laadun ja koostumuksen merkitys
Ruostumattoman teräksen mekaaniset ominaisuudet ja käyttäytyminen , mukaan lukien sen korroosionkestävyys, liittyvät sen pinnan koostumukseen. Valmistajat pystyvät tuottamaan ruostumattomia teräksiä, jotka täyttävät alan tiukat standardit ja vaatimukset, käyttämällä älykkäästi seosaineita ja vakiintuneita tuotantokäytäntöjä. Esimerkiksi kromin määrän lisääminen lisää korroosionkestävyyttä, mikä tekee siitä sopivan esimerkiksi meri-, lääketieteen ja teollisuuden ympäristöihin, kun taas typpi lisää pistekorroosionkestävyyttä ja vetolujuutta.
Vertaa yleisesti käytettyjä raaka-aineita
| Raaka | Ominaisuudet | Sovellukset | Ominaisuudet |
|---|---|---|---|
| Rautamalmi | Raudan ensisijainen lähde | Teräksen tuotanto, seosten valmistus | Korkea lujuus, muovattava |
| Kromi | Lisää korroosionkestävyyttä | Ruostumaton teräs, pinnoitteet | Kova, korroosionkestävä |
| Nikkeli | Parantaa venyvyyttä ja sitkeyttä | Ruostumaton teräs, superseokset | Lämmön- ja korroosionkestävyys |
| Hiili | Vahvistaa rautaa teräksen valmistukseen | Rakentaminen, työkalut, koneet | Parantaa kovuutta ja lujuutta |
| Mangaani | Parantaa sitkeyttä ja kulutuskestävyyttä | Terässeokset, akut | Deoksidantti, parantaa kestävyyttä |
| Pii | Toimii hapettumisenestoaineena | Ferrosilikoni, elektroniset komponentit | Lämpö- ja sähkönkestävä |
| Molybdeeni | Parantaa korkeiden lämpötilojen kestävyyttä | Lentokoneiden osat, energiateollisuus | Kestää kuumuutta, kova |
| Vanadiini | Parantaa teräksen kulutuskestävyyttä | Työkalut, auton osat | Korkea vetolujuus, kestävä |
| Volframi | Lisää lämmönkestävyyttä ja painoa | Leikkaustyökalut, sotilaskäyttöön | Erittäin tiheä, lämpötilastabiili |
| Alumiini | Vähentää painoa, korroosionkestävä | Ilmailu- ja avaruustekniikka, rakennusmateriaalit | Kevyt, syöpymätön |
| Kupari | Tarjoaa erinomaisen sähkönjohtavuuden | Sähköjohdot, lämmönvaihtimet | Sitkeä, johtava |
Sulamis- ja valutekniikat
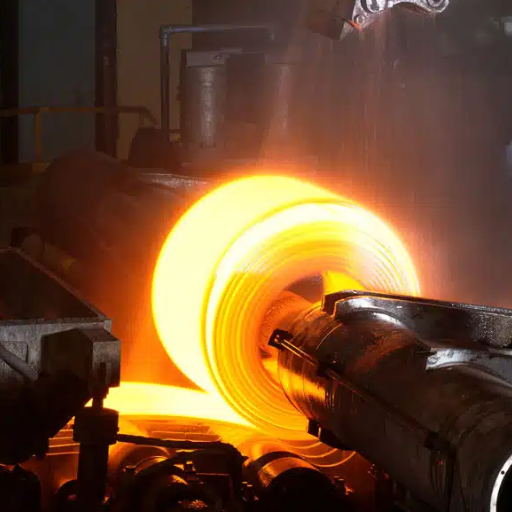
Teräksen jakaminen mattoihin ja teräksen laadun parantaminen ennen käyttöä. Ensimmäisessä vaiheessa raaka-aine, joka sisältää muiden ainesosien ohella korkeita lämpötiloja herättävää jäteteräsmateriaalia, sulatetaan sopivassa raaka-aineen sulatuslaitteessa, sähkökaariuunissa (EAF). Lisäksi on käytössä tiukat toimenpiteet sen varmistamiseksi, että kierrätetty jäteteräs on laadultaan vähintään yhtä hyvää kuin muutkin. Tämän jälkeen sula ja puhdistettu ruostumaton teräs kaadetaan muotteihin, jotka on syötetty ja yhdistetty EAF-uuniin tunnetun toimintasarjan avulla. Näiden harkkojen ja levyjen sula metalli muovataan muotoon, jota metallia tarvitaan kevytterässovelluksissa vuorokauden aikana. Nämä muodot ovat olennaisia jatkojalostuksessa, kuten valssaus- tai taontaprosesseissa, jotta ne täyttävät tiettyjen teollisten sovellusten vaatimat piirustus- ja ominaisuusvaatimukset.
Sähkökaariuunit selitettynä
Sähkökaariuuni (EAF) toimii kuumentamalla romumetallia tai metallimalmia sähkölähteen avulla teräksen luomiseksi. Tämä prosessi alkaa tavallisen romuteräksen tai kuumabriketoidun raudan (HBI) lataamisella uuniin. Kammiossa on hiili- ja/tai grafiittielektrodeja, jotka luovat erittäin korkeita paikallisia lämpötiloja johtamalla sähköä kapeiden valokaarien läpi, jotka on tarkoitettu sulattamaan yli 3000 °C:n lämpötilassa. Nykyaikana induktiouunit on suunniteltu erittäin monipuolisiksi, ja ne soveltuvat erilaisiin materiaaleihin, ja tavoitteena on minimoida jätettä energiatehokkuuden parantamisen avulla.
Näitä valokaariuuneja kutsutaan myös teräksen ensisijaisiksi kierrätysmenetelmiksi, ja ne keskittyvät romun hyödyntämiseen poistamalla perinteisen raudan ensisijaisen syöttöaineen. Lisäksi nämä uunit voivat säästää yleisesti 60–70 % lämpöenergiaa verrattuna muihin teräksenvalmistusuuneihin. Tällä on merkittävä etu teollisuuden hiilidioksidipäästöjen vähentämisessä.
Viime vuosien tärkeimmät teknologiset kehitysaskeleet voidaan yhdistää prosessien suunnitteluun ja/tai parantamiseen liittyvien strategioiden käyttöönottoon, mukaan lukien näiden prosessien ohjausjärjestelmät. Tämä on erityisen tärkeää toimintaa vallitsevien teknokraattisten älykkyyskäsitysten kontekstissa. Sähkökaariuunit ovat erityisen tehokkaita teräksentuotannon alalla, sillä ne tarjoavat saasteettomia toimintoja sekä taloudellisesti että ekologisesti, edellyttäen, että tietyt modernit teknologiset toimenpiteet on toteutettu.
Vaihtoehtoiset sulatusmenetelmät
Vaihtoehtoiset sulatusmenetelmät, joissa ei käytetä sähköistä valokaariuunia (EAF), ovat herättäneet huomattavaa huomiota energiansäästöön ja ympäristöystävällisyyteen liittyvien etujen vuoksi. Yksi menetelmistä, jota on otettu käyttöön maailmanlaajuisessa teräksenvalmistusaikakaudessa, on induktiouuniteknologia. Tämä teknologia käyttää sähkömagneettisia energia-aaltoja lämmönlähteen tuottamiseen, mikä tekee raaka-aineiden polttamisen tarpeettomaksi. Tämä auttaa vähentämään kasvihuonekaasupäästöjä. Sähköinduktiolla sulaminen on erityisen tehokasta korkeaseosteisten metallien käsittelyssä lämpötilan ja kontaminaatiotason tarkkuuden kannalta.
Yhtä ajankohtainen esimerkki edistyneestä insinööriteknologiasta on plasmakaarisulatus, jossa ionisoidun kaasun (plasman) tuottamia erittäin korkeita lämpötiloja käytetään erilaisten metallien sulattamiseen. Tämän teknologian etuna on erityisesti suurelta osin epäpuhtaiden metallien tehoton kierrätys. Lisäksi on selvää, että maailmanlaajuisen hiilidioksidipäästöjen vähentämisen ensisijainen tavoite, kuten osavaltioiden tavoitteissa todetaan, on saavuttaa hiilidioksidipäästöt nollassa jokaisessa kaupungissa. Tämän ratkaisemiseksi otetaan käyttöön vetyplasmapelkistysprosesseja, joilla korvataan perinteiset hiilidioksidipäästöjen vähentämistekniikat terästeollisuuden antureissa, mikä korjaa tilanteen. Lisäksi tähän liittyen vetyplasmapelkistyksen sanotaan tarjoavan potentiaalia saavuttaa huomattavasti vähentynyt tai nollapäästöinen CO2-protokolla terästeollisuudessa.
Valuprosessit terästehtaissa
Korkealaatuisen teräksen tuotannossa valuprosesseja sisältävät tuotantoreitit ovat elintärkeitä, jotta sula metalli voidaan kaataa jähmettyneeksi puolivalmiiksi tuotteeksi, kuten aihioksi, levyaihioksi, bloom-levyksi jne., joka sitten käsitellään valmiiksi teräkseksi. Nykyään tunnetuin menetelmä on jatkuvavalu, joka on lähes kokonaan korvannut aiemman harkkovalun menetelmän erinomaisen tuotantotehokkuutensa ja korkeamman tuotelaadunsa ansiosta. Tässä tekniikassa pääasiassa sula teräs kaadetaan vesijäähdytteiseen muottiin ja sen annetaan jäähtyä edetessään järjestelmän läpi. Samaan aikaan teräs poistetaan muotista ja jälkikuormitetaan nesteytetyllä teräksellä, mikä varmistaa jatkuvan tuotannon. Tämä menetelmä mahdollistaa myös tuotantohäviöiden ja -ajan vähentämisen ja auttaa siten varmistamaan, että jopa viimeinen tuote säilyttää metallurgisen rakenteensa korroosionkestävyyden. Tällainen hallinta on erityisen tehokasta parhaiden tulosten ja ratkaisujen saavuttamisessa teknisten prosessiparametrien ja niihin liittyvien laitteiden järjestelmässä, pääasiassa huippuluokan automatisoitujen ja prosessinohjausjärjestelmien ansiosta.
Muovausprosessit ruostumattoman teräksen valmistuksessa
Rolling
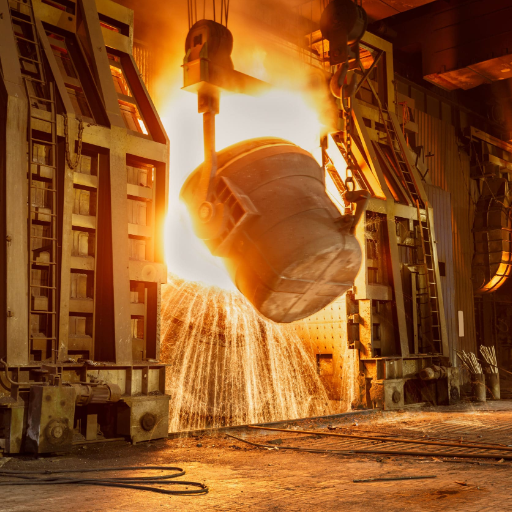
On yleisesti tiedossa, että valssaus on yksi tehokkaimmista tavoista desinfioida ruostumatonta terästä. Se on menetelmä, jolla ruostumaton teräs johdetaan raskaiden levyvalssaamojen läpi litteiden levyjen, nauhojen tai muiden muotojen valmistamiseksi. Tätä menetelmää voidaan soveltaa prosessin eri vaiheissa. Kuumavalssauksen tavoitteena on lisätä sitkeyttä ja hallita muotoa, kun taas kylmävalssauksen tavoitteena on pinnan viimeistely ja lujuus. Molemmat ovat tärkeitä eri teollisuudenaloille soveltuvien materiaalien valmistuksessa.
Taonta
Vasaroittaminen on muodonmuutosprosessi, jossa ruostumatonta terästä muovataan puristusvoimien alaisena. Tämän prosessin pääpiirteitä ovat tuotteen lujittaminen sekä materiaalin raekoon hienontaminen. Tulevaisuudessa useimmat korkean painoarvon sovellukset, kuten ilmailuteollisuus, öljy- ja kaasuteollisuus sekä autoteollisuus, ottavat käyttöön ruostumattoman teräksen mielikuvituksellisia paksunnoksia, jotka on taottu niiden rakenteissa.
Ekstruusio
Ekstruusiossa kiinteän poikkileikkauksen omaavan laivamessingin, esimerkiksi putkien tai I-palkkien, upotetaan muotin läpi. Se on erityisen hyödyllinen monimutkaisissa muodoissa ja antaa erittäin tarkkoja tuloksia. Sitä käytetään yleensä rakentamisessa ja teknologiassa tarvittavien osien valmistuksessa.
piirustus
Veto on tekniikka, jota tyypillisesti käytetään metallilankojen, -putkien ja -tankojen valmistuksessa vetämällä metallia erityisen vetolevyn läpi. Mikrometriaa ja toistettavuutta varten kehitetty tekniikkaa käytetään usein materiaalien rakentamiseen esimerkiksi lääketieteen, elektroniikan ja tietoliikenteen aloilla.
Kuumavalssaustekniikat
Metallintyöstössä kuumavalssaus on tekniikka, jota käytetään rauta- tai terästuotteiden tai minkä tahansa muun metallituotteen valssaamiseen yhä uudelleen ja uudelleen, kun metalli on kuumaa, eli lämpötiloissa, jotka ylittävät sen uudelleenkiteytymispisteen, noin 1100–1250 Fahrenheit-astetta. Tällainen lämpötila vaikuttaa metalliin, ja jälkimmäinen heikkenee, mikä johtaa sen helpompaan työstettävyyteen, ja muokkauslujittumista tapahtuu vain vähän tai ei ollenkaan. Tästä prosessista on suuri etu, kun on valmistettava suuria määriä yhtenäisiä metallilevyjä, levyjä tai jopa laivan osia. Monet kuumavalssausprosessien viimeaikaiset kehitysaskeleet sisältävät tietokoneavusteisten järjestelmien ja laitteiden käyttöönoton automaattisen valssauksen ohjauksen sisällyttämiseksi, mikä lisää työnopeutta, alentaa materiaalikustannuksia tonnia kohden ja parantaa tuotteen saavutettua pinnanlaatua. Uusimpien kuumavalssaamojen suunnitteluun on sisältynyt myös moniasentoisia lämpötilan säätölaitteita, jotka mahdollistavat sekä ohjelmoitujen että todellisten faasimuutosten hallinnan, mikä johtaa raerjojen tasaiseen jakautumiseen. Tämä on osoittanut, että kuumavalssaus on väistämätön tekniikka sellaisilla teollisuudenaloilla kuin autoteollisuus, laivanrakennus ja maanrakennus, joissa korkea lujuus ja kustannustehokkuus ovat hallitsevia ajureita.
Kylmävalssaustekniikat
Kylmävalssaus on metallinjalostuksessa käytetty tärkein prosessi, joka suoritetaan huoneenlämmössä tai sen lähellä, jotta voidaan taata korkea mittatarkkuus, korkea jännitystila (pieni jäännösjännitys), korkea pinta- tai suuri kitkakerroin ja rajoitetut mekaaniset ominaisuudet. Toisin kuin kuumavalssaus, aukirullaus ei mahdollista riittävän korkeaa lämpötilaa, joten uudelleenkiteytymisen vaikutus pehmentää materiaalia poistamalla venymän ja jättämällä paikalleen vain kylmätyön. On normaalia, että materiaalia puristetaan ja ohennetaan useammin kuin kerran moottorivalssaamon osissa, jolloin jokainen valssiyksikkö puristaa osiota pienemmäksi kuin edellinen. Kylmävalssaamon laajalle levinneet edistysaskeleet, kuten automaattiset paksuuden säätöjärjestelmät, linjassa olevat ultraäänivianilmaisimet ja adaptiiviset ohjausjärjestelmät, ovat lisänneet valtavasti valssausprosessin tuottavuutta ja laatua. Lisäksi voitelu- ja jäähdytysjärjestelmillä on merkittävä rooli kylmävalssausprosessissa, koska ne minimoivat kitkan ja lämmön, mikä ylläpitää mittatarkkuutta ja estää työkappaleen lämpövaurioita. Kylmävalssausprosessi on erittäin tarkka, tiukoilla mittatoleransseilla ja erinomaisilla pintakäsittelyillä, mikä tekee kylmävalssatusta teräksestä ihanteellisen elektroniikka-, auto- ja tarkkuustekniikan tuotteisiin.
Muut muodostusprosessit
Kylmävalssausprosessin lisäksi eri aloilla käytetään tyypillisesti erilaisia valmistusmenetelmiä, jotka eivät rajoitu ennalta määrättyjen huippuluokan suorituskykyjen saavuttamiseen. Erityisesti kuumamuokkaus on prosessi, jossa metalleja muovataan korotetuissa lämpötiloissa niiden sitkeyden parantamiseksi tai jäännösjännityksen hallitsemiseksi kylmämuokkauksen jälkeen. Tämä tekniikka sopii parhaiten suurempien komponenttien tai valimoluonteisten välituotteiden valmistukseen. Toinen metallintyöstömenetelmä, jossa metalli puristetaan muotista ulos yhtenäisen poikkileikkauksen omaavien kappaleiden tuottamiseksi, on ekstruusio. Ekstruusio on edistynyt prosessi, joka sopii parhaiten ilmailun ja rakennusmateriaalien koville, monimutkaisille muodoille ja laadukkaille komponenteille. Vastaavasti takominen muuttaa muotoa asettamalla metalli paineen alaisena, mikä varmistaa korkean lujuuden sekä kulutuskestävyyden, joka on ihanteellinen kestäville komponenteille, kuten hammaspyörille, akseleille ja kiertokangeille.
Lämpökäsittely ruostumattoman teräksen tuotannossa
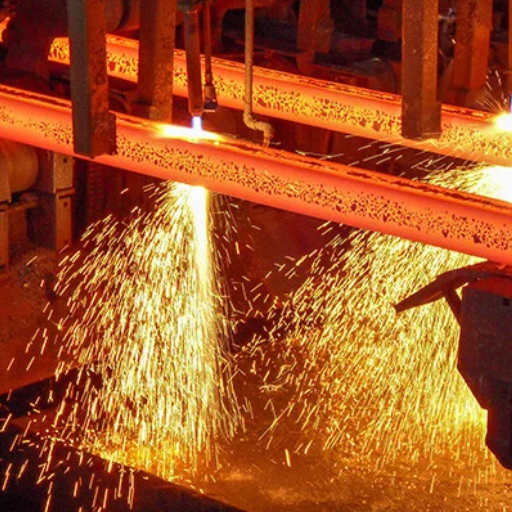
Lämpökäsittelytekniikka on teräksen tuotantoprosessissa tärkein, koska se vaikuttaa ja parantaa metallin ominaisuuksia, kestävyyttä ja lujuutta. Tällaiset lämpönäkötekniikat voidaan jakaa seuraaviin osiin: hehkutus, karkaisu ja päästö. Tällaisten terästen hehkutus suoritetaan kuumentamalla tiettyyn lämpötilaan ja sen jälkeen jäähdyttämällä hyvin hitaasti, mikä johtaa vikojen korjaamiseen ja venyvyyden lisääntymiseen. Karkaisulla puolestaan pyritään lisäämään teräksen lujuutta, ja jäähdytys on erittäin nopeaa, yleensä käyttämällä jäähdytysnesteenä joko vettä tai öljyä. Viimeinen prosessi, eli päästö, muuttaa teräksen kovuutta tai lujuutta kuumentamalla se uudelleen alempaan lämpötilaan heti karkaisun jälkeen. Näitä toimintoja valvotaan tarkasti taustakäsittelyn aikana, jotta saavutetaan ruostumattoman teräksen teollisen käytön tavoitteet.
Lämpökäsittelyn rooli
Yksi metallitieteen tärkeimmistä tehtävistä on lämpökäsittelyprosessi. Tämä on erityisen tärkeää ruostumattoman teräksen kohdalla. Insinöörit voivat tehokkaasti manipuloida materiaalin mikrorakennetta haluttuun lopputilaan säätämällä muuttujia, kuten lämpötilaa, lämmitysnopeutta, jäähdytystekniikkaa ja kestoa. Esimerkiksi on väistämätöntä, että hehkutusprosessi parantaa venyvyyttä ja poistaa jännityksiä tasolle, joka varmistaa, että materiaali voi muuttua murtumatta valmistusvaiheessa. Toisaalta karkaisu sammuttamalla muodostaa martensiittisen rakenteen, joka mahdollistaa teräksen mekaanisen lujuuden ja kulutuskestävyyden kasvun.
Lämpökäsittelyteknologian viimeaikainen kehitys korostaa laskennallisen mallinnuksen ja automaation merkitystä parametrien optimoinnissa. Valmistajat voivat parantaa energiansäästöjään ja vähentää hiilidioksidipäästöjä hyödyntämällä näitä järjestelmiä ylläpitääkseen tasaisia mekaanisia ominaisuuksia lämpökäsitellyssä kappaleessa. Lisäksi useat tutkimukset ovat osoittaneet seosaineiden ja lämpökäsittelyolosuhteiden merkityksen hiiletyksessä, koska hiilipitoisuudet ja altistuminen hapettaville kaasuille voivat vaikuttaa merkittävästi menetelmän tehokkuuteen. Tätä lähestymistapaa vahvistaa entisestään se, että tällainen tarkkuus on erittäin tärkeää, minkä vuoksi lämpökäsittelystä tulee perusta korkean toiminnallisuuden omaavien materiaalien, kuten seosten, tuotannolle kaikilla talouden aloilla, mukaan lukien, mutta ei rajoittuen, ilmailu- ja moottoriajoneuvosegmentti.
Haluttujen mekaanisten ominaisuuksien saavuttaminen
Aineen mekaanisten ominaisuuksien täydellistäminen vaatii sekunnin murto-osan prosessointia yhdistettynä oikeisiin ympäristöolosuhteisiin. Tarkemmin sanottuna päästö, sammutus ja hehkutus ovat joitakin ympäristötekijöitä, joita kontrolloidaan tarkasti, jotta saavutetaan kyseisten materiaalien määritelty kovuus-, lujuus- ja sitkeystaso. Esimerkiksi sammutus on tekniikka, jossa käytetään nopeaa jäähdytysnopeutta, usein jäähdytysväliaineita, kuten öljyä, vettä ja ilmaa, mikrorakenteen pitämiseksi KOVETUNA. Tätä seuraa usein päästö, prosessi, joka vähentää haurautta ja tarjoaa harmonisen yhdistelmän sekä lujuutta että sitkeyttä.
Viimeaikaisessa materiaalien käsittelyä käsittelevässä kirjallisuudessa voidaan todeta, että lopullisen käsitellyn materiaalin ominaisuuksia, kuten kulutuskestävyyttä ja pintakäsittelyä, voidaan parantaa merkittävästi muuttamalla kemiallista koostumusta, erityisesti lisäämällä tiettyjä seosaineita, kuten mangaania, kromia ja molybdeeniä. Lisäksi on otettu käyttöön uusia malleja ja reaaliaikaista lämpökäsittelyprosessien prosessinohjausta, joiden avulla insinöörit voivat mallintaa ja säätää suunnitelmiaan aiempaa tarkemmin. Tämä varmistaa, että eri materiaalit täyttävät nykyään saatavilla olevien sovellusten tiukat vaatimukset, erityisesti äärimmäisissä olosuhteissa tehtävien töiden, kuten rakennus-, lentokone- ja energiasektoreilla, suorittamisessa.
Erilaiset lämpökäsittelymenetelmät
| Lämpökäsittelymenetelmä | Tuotetiedot | Avainparametrit | Sovellukset |
|---|---|---|---|
| hehkutus | Pehmentää materiaalia, parantaa venyvyyttä. | Lämpötila, jäähdytysnopeus | Metallin muovaus, koneistus |
| normalisoi | Tarkentaa jyvän rakennetta, parantaa sitkeyttä. | Lämmitys kriittisen lämpötilan yläpuolelle. | Rakennekomponentit, autoteollisuus |
| karkaisu | Lisää lujuutta ja kovuutta. | Sammutusväliaine, korkea lämmitys | Leikkaustyökalut, raskaat koneet |
| karkaisu | Vähentää haurautta kovettumisen jälkeen. | Päästölämpötila, kesto | Jouset, akselit |
| Tapaus kovettuminen | Kovettaa pinnan, pitää ytimen pehmeänä. | Hiili-/typpilisäaineet, syvyys | Hammaspyörät, laakerit |
| sammutusta | Nopea jäähdytys rakenteen kiinnittämiseksi. | Jäähdytysväliaine, nopeus | Moottorin osat, veitset |
| Stressiä helpottava | Vähentää jäännösjännityksiä. | Ohjattu lämmitys ja jäähdytys | Hitsatut rakenteet, valetut komponentit |
| Sateen kovettuminen | Parantaa lujuutta hienojen hiukkasten avulla. | Vanhenemislämpötila, aika | Ilmailu, voimaturbiinit |
| Induktiokarkaisu | Pinnan kovettuminen sähkömagneettisilla kentillä. | Taajuus, tehotiheys | Akselit, hammaspyörän hampaat |
| Kryogeeninen hoito | Parantaa kulutuskestävyyttä ja kestävyyttä. | Pakkaslämpötila, kesto | Työkalut, tehokkaat osat |
Ruostumattoman teräksen viimeistelyprosessit
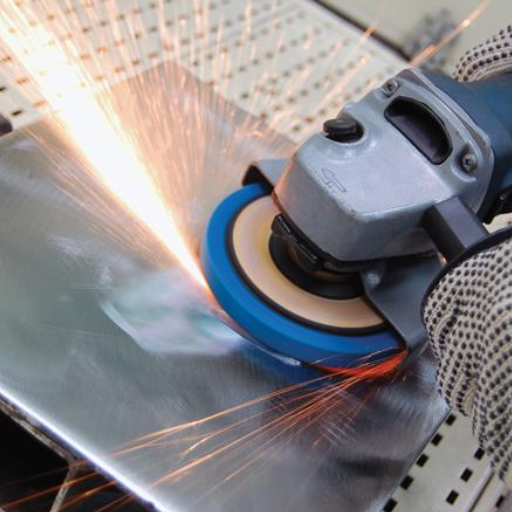
Erilaiset työvaiheet, kuten hionta, kiillotus, hiekkapuhallus ja niin edelleen, ovat myös perusmenetelmiä ruostumattomasta teräksestä valmistettujen komponenttien valmistuksessa, ja niiden karheus, pinnanlaatu ja visuaalinen ilme ovat tunnusmerkkejä tietyistä sovelluksista. Ruostumattomasta teräksestä voidaan saada täydellinen viimeistely useilla eri tavoilla, mutta joitakin suosituimpia ovat:
- kiillotus: Parantaa ruostumattoman teräksen pinnan sileyttä ja yleisilmettä tavalla, joka auttaa vähentämään pinnan korroosiota raoissa. Tämä tehdään usein käyttämällä hioma-aineita, kuten erikokoisia karkeuksia.
- Passivointi: Käytetään poistamaan maalin, öljyn tai muiden vieraiden aineiden jäämiä ruostumattomasta teräksestä. Lisäksi ruostumattoman teräksen sanotaan olevan passiivista, mikä tarkoittaa, että siitä on poistettu joitakin epäpuhtauksia tai vikoja. Se voi sisältää myös kemiallisia käsittelyjä, kuten sitruunahappo- tai typpihappopassivointia.
- Sähkökiillotus: Elektrolyysi, joka tunnetaan myös sähkökiillotuksena, on tekniikka, jossa käytetään mikroskooppisella tasolla sähkökemiallista lähestymistapaa materiaalien karsimiseksi ja poistamiseksi pinnalta puhtaamman, vähemmän syövyttävän ja miellyttävämmän pinnan varmistamiseksi.
- hionta: Poistaa pintavirheet, hitsausliitokset ja kaasuleikkauksen jäljet. Se voi olla myös karkea viimeistely ennen työkappaleen yksityiskohtaista viimeistelyä.
- Helmipuhallus: Tätä kutsutaan myös tarkkuushiekkapuhallukseksi, ja sitä käytetään pinnanlaadun parantamiseen kaikilla alueilla, joilla vaaditaan puhtautta samalla säilyttäen teräksen ulkonäkö ja vastustaen elektrolyyttikorroosiota.
Useimmiten ruostumattoman teräksen erityisominaisuus, joka vaikuttaa prosessin valintaan, on helppous toimintojen välillä ja viimeistelyn jälkeen.
Pintakäsittelyt kestävyyden takaamiseksi
Ruostumattoman teräksen pitkäikäisyyden varmistamiseksi käytetään innovatiivisia toimenpiteitä, kuten edistyneitä pintakäsittelyjä, jotka lisäävät ruostumattoman teräksen lujuutta ja käyttöikää haastavissa olosuhteissa. Näistä edistyneistä käsittelymenetelmistä yleisimmin käytettyjä ovat passivointi, sähkökiillotus ja fysikaalinen höyrypinnoitus (PVD), joista jokaisella on tiettyjä etuja:
- Passivointi: Tehokas menetelmä, joka hieroo pois kaikki ei-toivotut rautaepäpuhtaudet ja muut epäpuhtaudet teräksen pintakerroksesta mitatusti luoden riittävän vahvan kromioksidikerroksen. Tätä läpinäkyvää kerrosta kutsutaan passiivikalvoksi, ja se lisää merkittävästi teräksen korroosionkestävyyttä, erityisesti vaikeissa ympäristöissä, kuten merellä tai teollisuudessa.
- Sähkökiillotus: Sitä pidetään enimmäkseen kontrolloituna pintakäsittelyprosessina, koska se kiillottaa pois materiaalin tasaisen pintakerroksen aaltomaisten vedenalaisten kraatterimaisten rakenteiden tai epäpuhtauksien poistamiseksi. Näin muokatusta pinnasta tulee kiiltävämpi ja vähemmän karhea, mikä tarkoittaa, että kitka vähenee, mutta korroosio ja bakteeritoiminta pysyvät kurissa.
- Fysikaalinen höyrypinnoitus (PVD): Fysikaalinen höyrypinnoitus (PVD) on innovatiivinen ja edistynyt pinnoitustekniikka, jossa ruostumattoman teräksen pinnalle kerrostetaan ohut kerros kovaa materiaalia. Tämän seurauksena PVD tunnetaan naarmuuntumisen- ja kulumisenkestävyydestä sekä kyvystä lisätä teräksen kestävyyttä kuumuutta ja kemikaaleja vastaan käytetystä pinnoitteesta riippuen.
Kun näitä käsittelyjä ei tehdä väärin, ne pidentävät ruostumattomasta teräksestä valmistettujen tuotteiden käyttöikää ja täyttävät minimaaliset vaatimukset hyväksytyille standardeille, joista toinen tärkeä näkökohta on teknisten rakenteiden suorituskyky ja riippuvuus. Se on yksi suurimmista huolenaiheista lentokoneiden, lääketieteellisten laitteiden ja elintarvikkeiden suunnittelussa ja käytössä, koska on varmistettava materiaalien steriiliys ja rakenteellinen luotettavuus näillä aloilla.
Esteettiset viimeistelytekniikat
Ruostumattoman teräksen esteettiset viimeistelyt, kuten harjaus ja kohokuviointi, pyrkivät lisäämään pinnan esteettistä vetovoimaa ja sen tuntumaa eri alojen tarpeiden täyttämiseksi. Tällaiset viimeistelyt koostuvat mekaanisista viimeistelyistä, kuten kiillotuksesta ja harjauksesta, joita käytetään yleisesti antamaan pinnalle koristeellinen ilme ja samalla varmistamaan lisäetu. Esimerkiksi julkisivuissa ja sisätiloissa pinnan väsymätön sormitus ja raapiminen voi pilata muiden pintojen vaikutelman; tarvitset harjattuja viimeistelyjä tai roiskeenestoaineita.
Lisäksi erikoisprosessit, kuten sähköinen kiillotus, mahdollistavat materiaalin mikroskooppisen kiillotuksen, jonka jälkeen kiiltävä ja peilimäinen pinta saa ruostumattomat ominaisuudet. Viimeistely- ja värjäystekniikat, kuten esimerkiksi PVD-pinnoitus (fysikaalinen höyrypinnoitus), tarjoavat mahdollisuuden maalata ruostumatonta terästä kirkkailla väreillä, jotka ovat suojassa useimmilta metallin olemassa olevia etuja – lujuutta ja kulutuskestävyyttä – heikentäviltä tekijöiltä. Jokainen pinnoitejärjestelmä valitaan huolella siten, että jokainen laatoitus- ja saumausmenetelmä täyttää pintakäsittelyjen erityiskäyttötarkoituksille asetetut tiukat kriteerit.
Viitelähteet
1. Kryovalssauksen vaikutus L-PBF 316L -ruostumattoman teräksen ominaisuuksiin
- Avainlöydökset:
- 316L-ruostumattoman teräksen valmistukseen käytettiin laserjauhepetifuusiota (L-PBF), jota seurasi kryovalssaus ja lämpökäsittely.
- Kryogeenisissä lämpötiloissa (77 K) tehty kryovalssaus paransi merkittävästi mekaanisia ominaisuuksia, mukaan lukien myötölujuutta ja vetolujuutta, verrattuna huoneenlämpötilassa tapahtuvaan valssaukseen.
2. Ruostumattoman teräksen pölyjen lämpökäsittely liuotusta varten
- Avainlöydökset:
- Ruostumattoman teräksen tuotannossa syntyy sinkkiä sisältäviä savupölyjä, joiden kierrätys on haastavaa sinkkiferriittien vuoksi.
- Lämpökäsittely natriumhydroksidilla (NaOH) ja kaliumhydroksidilla (KOH) paransi sinkin talteenottoa happoliuotuksessa ja saavutti jopa 91 %:n talteenoton tietyissä pölynäytteissä.
Usein kysytyt kysymykset (FAQ)
K: Mikä on ruostumattoman teräksen valmistusprosessi ja sen korroosionkestävyys?
A: Ruostumattoman teräksen valmistuksessa tapahtuu monia vaiheita, kuten sulatus, kaataminen ja muovaus. Ensin raaka-aine ladataan sähkökaariuuniin, joka voi sisältää tai olla sisältämättä argonkaasua sulamisen tehostamiseksi. Sulatettu metalli kaadetaan sitten muotteihin harkoiksi, jotka valetaan korkeissa lämpötiloissa lopullisen muodon saavuttamiseksi. Ruostumattoman teräksen korroosionkestävyys johtuu pääasiassa kromista, joka auttaa muodostamaan oksidikerroksen, jota kutsutaan esteeksi. Tämä kemiallisesti inertti pinta estää oksidikalvon muodostumisen. Tämän mukaan eri ruostumattoman teräksen laaduissa on eri suhteet korroosiota ja ruostetta vastaan suojaavia aineita, kuten austeniittisessa ja ferriittisessä ruostumattomassa teräksessä.
K: Miten ruostumaton teräs luodaan luokittelun mukaan?
A: Ruostumattoman teräksen valmistus on monimutkainen prosessi seoksen valmistamiseksi. Se saavutetaan kontrolloimalla hiilipitoisuutta ja muiden seosaineiden läsnäoloa ensisijaisessa seoksessa sulatuksen aikana. Esimerkiksi teräslevyjen valmistuksessa kiinnitetään enemmän huomiota kromiin ja nikkeliin, kun taas 316-teräksen valmistuksessa lisätään molybdeeniä paremman korroosionkestävyyden saavuttamiseksi. Tämän tuotteen kehitysprosessiin kuuluu myös hehkutusvaihe, joka helpottaa pinnan käsittelyä. Jokaisella modifioidulla seoksella on ominaisuuksia, joiden perusteella se luokitellaan tiettyyn loppukäyttöön, mikä takaa alan standardit täyttävien hyvien tuotteiden tuotannon.
K: Minkä tyyppisiä ruostumattomia teräslaatuja terästehtaissa tuotetaan?
A: Terästehtaissa tuotetaan useita erityyppisiä ruostumattomia teräslaatuja. Joitakin materiaaleja ovat austeniittiset, ferriittiset ja duplex-ruostumattomat teräkset. Kromi ja nikkeli ovat vain kaksi alkuainetta, joita käytetään seosten valmistuksessa. Austeniittinen ruostumaton teräs, kuten 2 ja 304, on erittäin tarkka ruosteen- ja korroosionkestävyydestään, ja siksi sitä käytetään usein elintarvike- ja kemianteollisuudessa. Ferriittistä ruostumatonta terästä, joka sisältää jonkin verran nikkeliä, käytetään esimerkiksi autoissa. Lisäksi duplex-ruostumaton teräs on erittäin lujaa ruostumatonta terästä, jolla on sekä austeniittisen että ferriittisen ruostumattoman teräksen edut, erityisesti pistekorroosionkestävyyden osalta. Kirjoittajat sanovat, että kokonainen sarja ruostumattomia teräksiä on kehitetty ja valmistettu erityisesti niiden erityisominaisuuksien perusteella kutakin teollista sovellusta varten.
K: Miten valmistus vaikuttaa ruostumattoman teräksen ominaisuuksiin?
A: Ruostumattomaan teräkseen ja sen koostumukseen vaikuttaa valtavasti valmistusprosessi. Yhtälönä ilmaistuna ruostumattoman teräksen laatu riippuu suuresti sen lujuudesta, jännitysmuutoksesta, kovuudesta, venyvyydestä ja korroosionkestävyydestä materiaalin käyttötarkoituksesta riippuen. Esimerkiksi putkilinjan urat valmistetaan levyinä, jotka sitten kuumennetaan ennen valssausta materiaalien syvempien kulmien aikaansaamiseksi. Koska hehkutus hienontaa niiden mikrorakennetta, materiaalien mekaaniset ominaisuudet ovat paremmat, kun niitä pidennetään ja ne altistetaan pienemmälle rasitukselle. Materiaalin uudelleenkiteytymisilmiö, jonka lämpötila riippuu sisäisestä jännityksestä, joka lasketaan näennäisen tai todellisten rasitusten perusteella. Sen valmistusprosessi, kun se ei ole muuttumaton, voi aiheuttaa merkittäviä vaihteluita tuotteessa; siksi valmistajan ei pidä ohittaa tai kiirehtiä leimausta, jossa jokaista toimintoa kontrolloidaan tuotannon aikana.