
جوشکاری چدن یک عملیات استثنایی است که نیاز به دقت، مهارت و کاربرد فرآیند صحیح برای دستیابی به یک پرداخت بادوام و کاربردی دارد. برخلاف سایر فلزات که با شکنندگی و ماهیت متالورژیکی بسیار پیچیده مشخص میشوند، جوشپذیری چدن یک چالش منحصر به فرد است. آیا این میتواند یک بلوک موتور ترک خورده، قطعات یک ماشین صنعتی یا فلزکاری عتیقه باشد که به هم وصله شدهاند؟ کسی که در مورد تمام جنبههای فنی جوشکاری چدن به شما مشاوره میدهد، مفید خواهد بود. این راهنما شما را در هر مرحله از نحوه جوشکاری مؤثر چدن، همراه با توضیحات روشنگرانه در مورد اشتباهات رایج و راههای جلوگیری از آنها، راهنمایی میکند. از تصمیم در مورد روش و تجهیزات جوشکاری گرفته تا آمادهسازی روشنگرانه، پیش گرمایش و عملیات پس از جوشکاری، شما دانش لازم برای جوشکاری چدن را با اطمینان در سختترین پروژهها به دست خواهید آورد. اکنون زمان آن رسیده است که تخصص خود را گسترش داده و قابلیتهای جوشکاری خود را به سطح استثنایی ارتقا دهید.
مقدمهای بر جوشکاری چدن
جوشکاری چدن یک کاربرد نادر است که نیاز به آمادهسازی دقیق و تخصص دارد تا یکپارچگی و طول عمر سازه تضمین شود. چدن به عنوان یک ماده شکننده متشکل از آهن، کربن و سیلیکون، به دلیل شکلپذیری کم و همچنین محتوای کربن بالا، تمایل به ترک خوردن در حین جوشکاری دارد. برای انجام موفقیتآمیز جوشکاری چدن، درک خواص خاص این مواد ضروری است.
در کنار آمادهسازی جوش، این مراحل شامل انتخاب مناسبترین فرآیند جوشکاری است که معمولاً جوشکاری قوسی با فلز محافظ (SMAW) با الکترودهای پایه نیکل است. سپس پیشگرمایش انجام میشود که تنشهای حرارتی را به حداقل میرساند. سرعت سرد شدن آهسته و عملیات حرارتی پس از جوشکاری در کاهش پتانسیل ترک خوردگی بسیار مهم هستند. تمیزکاری کامل در حین آمادهسازی جوش، پذیرش رسوب جوش را افزایش میدهد. در صورت اعمال صحیح، این روشها به جوشکاران ابزاری برای غلبه بر چالشهای ناشی از کار چدن ارائه میدهند.
جوشکاری چدن چیست؟
جوشکاری چدن یک فرآیند تخصصی برای اتصال یا تعمیر قطعات ساخته شده از چدن است، مادهای با محتوای کربن بالا که منجر به شکنندگی میشود. ترکیب شیمیایی خاص چدن نیاز به درک کاملی از خواص حرارتی و ریزساختار آن دارد تا از آنچه که اغلب رخ میدهد جلوگیری شود: عیوب جوشکاری مانند ترک خوردگی و تخلخل. این فرآیندها مستلزم کنترل دقیق پیش گرمایش و سرمایش برای مدیریت تنشهای پسماند بالا هستند که معمولاً در حین جوشکاری ایجاد میشوند. روشهای استاندارد شامل جوشکاری قوسی با فلز محافظ (SMAW)، جوشکاری قوسی تنگستن با گاز (GTAW) و لحیم کاری سخت است. الکترودهای نیکل بالا یا نیکل-آهن در درجه اول استفاده میشوند زیرا به بهترین وجه با ساختار ماده مطابقت دارند و شکلپذیری و مقاومت بهتری در برابر ترک خوردگی در جوش ایجاد میکنند. علاوه بر این، برای اطمینان از کیفیت جوش، باید چربیزدایی از تمام سطوح انجام شود. با بهبود تکنیکهای جوشکاری و مواد مصرفی در سالهای اخیر، جوشکاری چدن اکنون گزینهای عملی برای تعمیرات خودرو، صنعتی و سازهای است.
اهمیت در صنایع مختلف
قابلیت جوشکاری چدن به دلیل استفاده گسترده از این ماده در کاربردهای حیاتی، پیامدهای عظیمی در صنایع مختلف دارد. بنابراین، از دیدگاه خودرو، این امر شامل تعمیر یا تقویت بلوکهای موتور، سرسیلندرها یا سایر اجزای ضروری از طریق جوشکاری چدن میشود و در نتیجه هزینه تعویض قطعات را کاهش داده و عمر خودرو را افزایش میدهد. برای ماشینآلات صنعتی سنگین، جوشکاری چدن روشی بسیار قابل اعتماد برای بازیابی محفظههای چرخدنده، بسترهای دستگاه و سایر قطعات بزرگ تجهیزات به سطح عملیاتی با حداقل زمان از کارافتادگی فراهم میکند.
علاوه بر این، از حوزههای سازهای، این امر به ویژه در پروژههای مرمت که تعمیر عناصر چدنی، مانند قطعات پل یا ساختمانهای نما، برای مرمت معماری بسیار مهم است، رایج است. پیشرفتهای جوشکاری با ارائه جایگزینهایی برای استفاده از مواد مصرفی مبتنی بر نیکل و روشهای کنترل پیش گرمایش برای دستیابی به یک تعمیر بسیار خوب، کمک قابل توجهی را آغاز کردهاند. با تداوم نوآوریها، چدن جوش داده شده به تدریج جایگاه خود را در حوزههایی که به مواد با طول عمر بالا و کارایی بالا نیاز دارند، پیدا میکند.
چرا جوشکاری چدن نیاز به توجه ویژه دارد؟
قابلیت جوشکاری چدن مجموعهای از ویژگیهای متمایز را ارائه میدهد: بسیار شکننده است و به دلیل تنش حرارتی بسیار مستعد ترک خوردن است. ترکیب مواد نیز به شدت متفاوت است، معمولاً بیش از 2٪ کربن و سیلیکون دارد که باعث ایجاد تغییرات متالورژیکی پیچیدهتری در طول چرخههای گرمایش و سرمایش میشود. چدن دارای پوستههای گرافیتی در یک ماتریس آهن است. با این حال، این پوستهها، در حالی که برای استحکام و ماشینکاری مفید هستند، جوشکاری آن را پیچیدهتر میکنند.
چالشهای جوشکاری چدن
- خطرات ترک خوردگی
چدن به دلیل محتوای بالای کربن، ماهیت سیلیسدار و شکنندگی، تمایل به ترک خوردن دارد. تنشها در حین سرد شدن در جوشکاری ایجاد میشوند و این تنشها باعث ترک خوردن جوش یا فلز پایه میشوند.
- تشکیل ریزساختارهای شکننده
سرد شدن سریع در منطقه تحت تأثیر حرارت منجر به تشکیل مارتنزیت، یک ریزساختار سخت و شکننده، میشود و جوش را مستعد شکستگی میکند.
- تخلخل و ناخالصیها
چدن اغلب دارای ناخالصیها و تخلخلهای خاصی است که ممکن است یکپارچگی جوش را مختل کند، سرعت تجزیه اتصالات مجاور را افزایش دهد و به مرور زمان از دوام آن بکاهد.
- مسائل مربوط به انبساط حرارتی
انبساط حرارتی ناهموار در حین جوشکاری باعث ایجاد اعوجاج یا تنشهای پسماند میشود، دقیقاً همان اتفاقاتی که کل فرآیند جوشکاری را پیچیده کرده و بر پایداری سازه تأثیر میگذارند.
- سازگاری مواد پرکننده
حساسیت به گرما و تأثیر آن
حساسیت به گرما در مواد، به ویژه فلزاتی مانند چدن، تأثیر مستقیمی بر تکامل ریزساختاری، خواص مکانیکی و عملکرد کلی دارد. گرما نوعی اصلاح حرارتی است که از طریق آن میتوان تحولات فازی را انجام داد که میتواند توزیع فازهای مختلف، به عنوان مثال، فریت، پرلیت یا آستنیت را بسته به سرعت خنک شدن و ترکیب آلیاژ تغییر دهد. در عملیات حرارتی چدن خاکستری، یکی از اثرات مشاهده شده، درشت شدن پوستههای گرافیت است که استحکام کششی و شکلپذیری را کاهش میدهد.
علاوه بر این، چرخههای حرارتی ممکن است رشد حفرهها، آخالها یا ذرات بین فلزی موجود در ریزساختار را تسریع کنند و در نتیجه عمر خستگی را کاهش دهند. یکی دیگر از پیامدهای ناخواسته دمای بالا، اکسیداسیون است، یک واکنش ترموشیمیایی که منجر به تشکیل پوستههای اکسیدی روی سطح ماده، به ویژه در محیط غنی از اکسیژن میشود. این امر مانع از صیقل دادن بیشتر سطح میشود و در عوض ممکن است به عنوان تشدیدکننده حفرهدار شدن و ترک خوردگی ناشی از خوردگی تنشی، عمدتاً در کاربردهای بسیار تحت تنش، عمل کند.
تحلیل کامپیوتری مقاومتهای ویژه در برابر گرما به مهندس اجازه میدهد تا در مورد شرایط کاری مناسب تصمیم بگیرد. به عنوان مثال، پیشرفت در پوششهای سد حرارتی یا عناصر آلیاژی میتواند برای مقاوم کردن ماده در برابر تخریب ناشی از گرما به کار گرفته شود، در نتیجه یکپارچگی آن در طول استفاده طولانی مدت در محیط نیروگاه یا محیطهای سخت در سطح هوافضا حفظ میشود. نیازی به گفتن نیست که مدیریت حرارتی در تضمین یکپارچگی ساختاری و فراهم کردن طول عمر بالا از اهمیت بالایی برخوردار است.
چرا جوشکاری چدن دشوار است
جوشکاری چدن به دلیل ساختار متالورژیکی خاص و ویژگیهای ساختاری آن، به خودی خود یک چالش بزرگ است. چدن حاوی کربن نسبتاً بالایی است که بین 2 تا 4 درصد متغیر است و این به شکنندگی آن کمک میکند. گرم و سرد شدن سریع توسط ورودی حرارتی در خود ناحیه ایجاد میشود که باعث میشود فولاد اطراف منطقه تحت تأثیر حرارت (HAZ) به دلیل انبساط و انقباض ناهموار در داخل ماده، دچار ترک خوردگی شود.
علاوه بر این، پولکها یا گرههای گرافیتی درون ریزساختار چدن نقش برجستهای در تعریف رسانایی حرارتی و خواص مکانیکی دارند. این آخالهای گرافیتی داخلی به طور نامنظم گرما را جذب میکنند و باعث ایجاد تنشهای حرارتی در حین جوشکاری میشوند. علاوه بر این، با توجه به شکلپذیری پایین، همین ماده در برابر هرگونه تطبیق با این تنشها مقاومت میکند.
رسیدگی به این مشکلات معمولاً نیاز به اقدامات و عملیات تخصصی، از جمله پیش گرم کردن قطعه کار برای کاهش گرادیانهای حرارتی و تمرکز تنش دارد. عملیات حرارتی پس از جوشکاری (PWHT) یکی دیگر از روشهای رایج است که با آن میتوان تنشها را کاهش داد و پایداری ریزساختاری را بهبود بخشید. استفاده از پرکنندههای پایه نیکل یا میلههای جوشکاری چدن که برای افزایش سازگاری اتصال جوش طراحی شدهاند، ممکن است تشکیل ترکها را کاهش دهد. با این حال، اگر تمام اقدامات احتیاطی انجام شود، ماهیت شکننده چدن هنوز هم دردسرهای جوشکاری بسیار بیشتری نسبت به فولاد کم کربن یا فولاد ضد زنگ برای صنعتگر ایجاد میکند. به عبارت دیگر، یک جوش خوب در چدن نیاز به برنامهریزی دقیق، اجرای مناسب و درک ملاحظات اساسی متالورژیکی دارد.
بهترین روشها برای جوشکاری موفق چدن
- مواد را از قبل گرم کنید
پیش گرمایش چدن قبل از جوشکاری معمولاً به منظور به حداقل رساندن تنشهای حرارتی ایجاد شده در حین جوشکاری و در نتیجه محدود کردن ترک خوردگی در چدن انجام میشود. پیش گرمایش ریختهگری معمولاً برای دستیابی به دمای یکنواخت بین ۵۰۰ درجه فارنهایت و ۱۲۰۰ درجه فارنهایت، بسته به آلیاژ و ضخامت خاص، انجام میشود. گرمایش باید به آرامی و یکنواخت انجام شود تا کنترل بهتری بر انبساط حرارتی داشته باشد.
- از مواد پرکننده صحیح استفاده کنید
یک ماده پرکننده مطابق با ترکیب چدن یا مخصوص جوشکاری چدن انتخاب کنید. پرکنندههای پایه نیکل به دلیل سازگاری و جذب تنش در هنگام خنک شدن، همچنان انتخاب ارجح هستند.
- تکنیکهای جوشکاری متناوب را اعمال کنید
سیاست جوشکاری: از جوشهای کوتاه متناوب استفاده کنید تا از تمرکز بالای گرما در هر نقطه جلوگیری شود، زیرا در غیر این صورت ممکن است بر فلز پایه تأثیر منفی بگذارد.
- نرخ خنکسازی را کنترل کنید
خنک کردن قطعه جوشکاری شده پس از جوشکاری باید به آرامی انجام شود، زیرا استفاده از روشهای خنکسازی سریع ممکن است باعث شکنندگی یا تشکیل ترک شود. عایقکاری شاید بهترین راه برای اطمینان از خنکسازی کنترلشده باشد. موادی که معمولاً برای عایقکاری استفاده میشوند عبارتند از ماسه، آهک و پتوهای حرارتی.
- سطح را کاملا تمیز کنید
ناحیه جوش باید عاری از مواردی مانند روغن، گریس، زنگ و رنگ باشد. تمیز کردن باعث افزایش چسبندگی و در عین حال جلوگیری از ناخالصیها یا عیوب جوش میشود.
تکنیکهای مناسب پیش گرمایش
پیش گرمایش مناسب، به ویژه برای مواد ضخیم یا موادی که احتمال ترک خوردن آنها وجود دارد مانند فولاد پرکربن، گامی مهم در جهت رهایی جوش از تنشهای حرارتی و دستیابی به بالاترین کیفیت جوش است. پیش گرمایش به فرآیندی اطلاق میشود که در آن دمای فلز پایه بلافاصله قبل از جوشکاری از دمای اتاق به حداقل دمای مشخص شده افزایش مییابد. این امر همچنین سرعت خنک شدن را کاهش میدهد، از افزایش سختی در منطقه متاثر از حرارت (HAZ) جلوگیری میکند و وقوع ترک خوردگی ناشی از هیدروژن را کاهش میدهد.
پیش گرمایش را به طور دقیق انجام دهید؛ به عنوان مثال، دمای پیش گرمایش باید با ترکیب و ضخامت ماده مرتبط باشد، همانطور که ممکن است در هر استاندارد جوشکاری مانند AWS D1.1 ذکر شده باشد؛ اعمال پیش گرمایش ممکن است با مشعل گازی، سیستم گرمایش القایی یا پد گرمایش برقی انجام شود. از ترموکوپلها یا دستگاههای اندازهگیری دمای مادون قرمز برای اطمینان از مطابقت دمای سطح با الزامات استفاده میشود.
انتخاب ماده پرکننده مناسب
انتخاب فلزات پرکننده مناسب احتمالاً مهمترین مرحلهای است که بر کیفیت جوش، استحکام جوش و عمر جوش تأثیر میگذارد. انتخاب در درجه اول به عوامل مختلفی مانند شیمی فلز پایه، فرآیند جوشکاری مورد استفاده و شرایط سرویس قطعه ساخته شده نهایی بستگی دارد. در بیشتر موارد، مواد پرکننده به گونهای انتخاب میشوند که خواص مکانیکی حداقل برابر با ماده پایه داشته باشند تا به استحکام و سازگاری کافی در اتصال دست یابند.
پرکننده باید به گونهای انتخاب شود که هر زمان جوشکاری فولادهای کربنی انجام میشود ، میتوان از ER70S-6 استفاده کرد زیرا استحکام کششی بالاتری را فراهم میکند و قادر به تطبیق با تغییرات خواص ماده پایه است. پرکننده ER308L معمولاً برای کاربردهای فولاد ضد زنگ برای مقاومت در برابر خوردگی و جوشهای سالم انتخاب میشود. آلیاژهای آلومینیوم بسته به سری خاص آلیاژ، برای بهترین ترکیب از یکپارچگی ساختاری و مقاومت در برابر خوردگی به پرکنندههای تخصصی مانند ER4045 و ER5356 نیاز دارند.
شرایط سرویس باید با توجه به دما، اتمسفر خورنده و بارگذاری دینامیکی ارزیابی شود. در دماهای سرویس بالا، اتصال ممکن است برای مقاومت در برابر تنش حرارتی به یک فلز پرکننده پایه نیکل نیاز داشته باشد، به عنوان مثال، مواد پرکننده پایه نیکل مانند AWS A5.14 ERNiCr-3.
ابزارها و تکنیک های پیشنهادی
در زیر لیستی از ابزارهای اصلی به همراه توصیههایی، در صورت امکان، در مورد تکنیکهای کاربرد، برای دستیابی به جوشهای بینقص ارائه شده است:
- ابزار جوشکاری
- دستگاه های جوش: ماشینهایی که از فرآیند جوشکاری پشتیبانی میکنند، مانند MIG/TIG یا StickWelding، باید بر اساس کاربرد انتخاب شوند. برای دقت بالاتر، امکان تنظیم تنظیمات باید در چنین ماشینهایی وجود داشته باشد.
- الکترودها و مواد پرکننده: مواد را مطابق با پروژه جوشکاری خاص انتخاب کنید و از مطابقت با دستورالعملهای AWS یا ISO اطمینان حاصل کنید.
- تجهیزات حفاظتی: شرایط کاری ایمن باید ایجاد شود و افرادی که فعالیتهای جوشکاری انجام میدهند باید از کلاه ایمنی، دستکش و لباس جوشکاری تأیید شده استفاده کنند. گرما و جرقههایی که جوشکاران ممکن است در معرض آن قرار گیرند باید در برابر آنها محافظت شوند.
- تکنیک های آماده سازی
- تمیز کردن سطح: تمام سطوح باید از زنگ زدگی، روغن، رنگ یا مواد خارجی تمیز شوند تا امکان ذوب مناسب فراهم شود.
- تنظیم و ترازبندی: قطعات را در تراز مناسب قرار دهید تا اتصالات کج نشوند یا جوش به طور نامناسب انجام نشود.
- روش های جوشکاری
- سرعت ثابت حرکت: استفاده از سرعت ثابت حرکت، توزیع یکنواخت گرما را تضمین میکند.
- پارامترهای صحیح: ولتاژ، جریان و سرعت تغذیه سیم باید پس از در نظر گرفتن ضخامت و نوع ماده، به طور مناسب تنظیم شوند.
- بازرسی پس از جوش: با آزمایشهای بصری و NDT کار را تمام کنید تا عیوب شناسایی شده و کیفیت کار بررسی شود.
چنین ابزارها و تکنیکهایی فرآیند جوشکاری را مطابق با استانداردهای صنعتی، قابل اعتمادتر، کارآمدتر و قابل قبولتر میکنند.
انواع فرآیندهای جوشکاری چدن
|
فرآیند جوشکاری |
نکات کلیدی |
پارامترهایی که باید بدانید |
|---|---|---|
|
جوشکاری قوس فلزی محافظ (SMAW) |
برای تعمیرات رایج است، از الکترودهای پایه نیکل استفاده میکند |
پیش گرمایش توصیه میشود، سرمایش کنترلشده |
|
جوشکاری قوسی تنگستن گازی (GTAW/TIG) |
کنترل دقیق گرما، ایدهآل برای تعمیرات کوچک |
نیاز به اپراتور ماهر، محافظ گاز بیاثر |
|
جوشکاری قوس فلزی با گاز (GMAW/MIG) |
فرآیند سریعتر و نیمهخودکار |
انعطافپذیری محدود، مناسب برای سطوح نازک |
|
جوشکاری اکسی استیلن |
سنتی، از شعله گاز برای ذوب استفاده میکند |
پیش گرمایش بحرانی، فرآیند کندتر |
|
لحیم کاری |
روش غیر ذوبی با استفاده از فلزات پرکننده |
دمای پایینتر، از آسیب به فلز پایه جلوگیری میکند |
|
قفل فلزی |
روش مکانیکی برای ترمیم ترک |
بدون نیاز به حرارت، مناسب برای ترکهای بزرگ |
|
جوشکاری قوس پلاسما (PAW) |
دقت بالا برای کاربردهای کوچک خاص |
ماشینآلات پیشرفته، اپراتور ماهر مورد نیاز است |
|
جوشکاری با هسته شار (FCAW) |
خود محافظ، موثر برای تعمیرات در فضای باز |
رسوبگذاری سریعتر، میتواند باعث تخلخل شود |
تجهیزات ایمنی ضروری
هنگام کار با عملیات جوشکاری و تعمیر فلزات، استفاده از تجهیزات ایمنی مناسب برای ارائه اقدامات حفاظت فردی و رعایت الزامات ایمنی شغلی ضروری است. برخی از موارد مهم عبارتند از:
- کلاه ایمنی جوشکاری با فیلتر تیره کننده خودکار
یک کلاه ایمنی جوشکاری عالی با فیلتر تیره شونده خودکار، هنگام استفاده، چشمها و صورت اپراتور را از اشعههای مضر UV و IR ناشی از فرآیند جوشکاری محافظت میکند. کلاههای ایمنی امروزی دارای تنظیمات حساسیت قابل تنظیم و سطوح سایه متغیر برای مطابقت با فرآیندهای مختلف جوشکاری هستند.
- دستکش های مقاوم در برابر حرارت
دستکشهای جوشکاری چرمی از دستها در برابر گرما، پاشش فلز مذاب و مواد تیز محافظت میکنند. در نسخههای آلومینیومی، برای محافظت بیشتر در محیطهای با دمای بالا استفاده میشوند.
- ژاکت جوشکاری مقاوم در برابر شعله
این کاپشنها از مواد مقاوم در برابر شعله مانند چرم یا پارچههای مخصوص ساخته شدهاند و بدن جوشکار را در برابر اثرات گرما، جرقهها و پرتابههای فلزی محافظت میکنند.
- حفاظت تنفسی
دود و ذرات معلق تولید شده در حین جوشکاری، به خصوص هنگامی که از جوشکاری قوسی با هسته شار (FCAW) استفاده میشود، استفاده از نوعی ماسک تنفسی را ایجاب میکند، که در آن ماسک تنفسی تصفیهکننده هوای برقی (PAPR) اغلب بسته به کاربرد، گزینه ترجیحی برای فیلتراسیون عالی است.
- روکش چکمه جوشکاری
محافظ پا مقاوم در برابر حرارت، شامل چکمههای پنجه فولادی با پوشش یا محافظ مخصوص جوشکاری، از آسیب ناشی از افتادن فلز داغ یا تماس تصادفی با بقایای مذاب جلوگیری میکند.
- محافظت از شنوایی
در بهترین حالت، فرد میتواند در محیطهای پر سر و صدای ناشی از استفاده از تجهیزات قوس پلاسما یا ابزارهای سنگزنی برای چند سال محدود زنده بماند، و پس از آن کاهش شنوایی دائمی میشود، و استفاده از گوشگیر یا محافظ گوش با درجه صنعتی کاملاً ضروری است.
نتیجهگیری و نکات ضروری
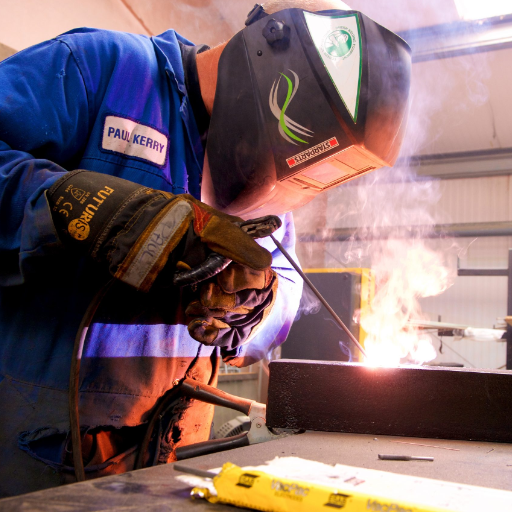
ایمنی جوشکاری یک مسئولیت چند عاملی است که مستلزم رعایت دقیق استانداردهای تعیین شده صنعتی و استفاده از تجهیزات حفاظت فردی مناسب در همه زمانها است. اگر رویکرد مبتنی بر پیشگیری در پیش گرفته شود، جوشکاران میتوانند خود را از خطرات فوری و خطراتی که در آینده منجر به عوارض مرتبط با سلامت میشوند، محافظت کنند. چندین توصیه که اجرای ایمنی و کارایی جوشکاری را ارتقا میدهند عبارتند از:
- استفاده صحیح از PPE
از تجهیزات حفاظت فردی جوشکاری مطابق با مشخصات استانداردهای OSHA و ANSI استفاده کنید. تجهیزات حفاظت فردی لازم شامل لباسهای مقاوم در برابر شعله، عینک ایمنی با محافظ لنز مناسب، دستکشهای مقاوم در برابر آتش و چکمههای پنجه فولادی است. OSHA به دلیل عدم رعایت الزامات تجهیزات حفاظت فردی، کمبود تقریباً 70 درصدی در آسیبهای محل کار مربوط به فرآیندهای جوشکاری را گزارش کرده است.
- محافظت از چشم و دید
از کلاههای جوشکاری با فیلترهای تیرهشونده خودکار برای محافظت در برابر برق قوس و فراهم کردن دید کافی در حین کار استفاده کنید. بهطورکلی، یک کلاه جوشکاری با محدوده سایه ۱۰ تا ۱۳، مطابق با استاندارد ANSI Z10-13، برای اکثر عملیات کافی است.
- محافظت از شنوایی
هرگونه قرار گرفتن مداوم در معرض صدای بالاتر از ۸۵ دسیبل میتواند باعث از دست دادن دائمی شنوایی شود. برای محافظت از گوشهایتان از محافظهای شنوایی صنعتی مانند گوشگیر یا محافظ گوش استفاده کنید.
- تهویه و کنترل دود
اطمینان حاصل کنید که محل کار به خوبی تهویه میشود یا مجهز به سیستم تهویه موضعی است تا میزان مواجهه جوشکار با بخارات و گازهای مضر به حداقل برسد. تحقیقات نشان میدهد که برخی از بخارات جوشکاری حاوی کروم شش ظرفیتی، یک ماده سرطانزای شناخته شده، هستند که نشانهای بسیار قوی است که در صورت لزوم باید از ماسک تنفسی استفاده شود.
- تعمیر و نگهداری منظم تجهیزات
دستگاههای جوشکاری و تمام کابلها و رابطها را از نظر نقص بررسی کنید و اقدامات تعمیر و نگهداری لازم را انجام دهید. ماشینآلات معیوب یکی از دلایل اصلی حوادث جوشکاری هستند.
شیوههای بسیار مفید، همراه با مفاد مقررات، ایمنی و کارایی جوشکاران را در محیط کار تضمین میکند، زیرا خطرات را به حداقل و بهرهوری را به حداکثر میرساند.
خلاصه نکات کلیدی
- اقدامات ایمنی و بهداشتی
- تعمیر و نگهداری تجهیزات
بازرسی و سرویس منظم تجهیزات جوشکاری میتواند ایمنی را در حین کار افزایش دهد و از خرابیهای ناشی از مشکلات الکتریکی، گرمای بیش از حد و غیره که معمولاً از علل حوادث هستند، جلوگیری کند.
- آموزش و صدور گواهینامه کارگران
آموزش عمیق برای جوشکاران، به علاوه گواهینامههای بهروز، مهارتهای ایمنی را بهبود میبخشد و در عین حال، انحراف از آموزش تا عمل واقعی را خنثی میکند و همچنین شایستگی و ریسک مرتبط با محیط کار را بهبود میبخشد.
- یکپارچه سازی تکنولوژیکی
استفاده از فناوریهای جدید جوشکاری، مانند اتوماسیون و نظارت بر زمان واقعی، عملکرد را بهینه میکند، خطاهای دستی را کاهش میدهد و ایمنی و کارایی را بهبود میبخشد.
- پیروی از مقررات
اهمیت آمادگی و دقت
منابع مرجع
-
خواص تریبولوژیکی پوششهای بهدستآمده با جوشکاری تماسی الکتریکی مواد پودری فلزی
- یافته های کلیدیاین مطالعه به بررسی خواص تریبولوژیکی (اصطکاک و سایش) پوششهای ایجاد شده با استفاده از جوشکاری تماسی الکتریکی روی مواد پودری فلزی میپردازد. چدن خاکستری به عنوان جسم متقابل در آزمایشها استفاده شد. این تحقیق نتایج بهینه حاصل از جوشکاری تماسی الکتریکی تراشههای چدن و پودرهای فلزی را برجسته میکند.
- ادامه مطلب
-
"مروری بر تحقیقات تجربی در تکنیک جوشکاری اصطکاکی"
- یافته های کلیدیاین بررسی، کاربرد تکنیکهای جوشکاری اصطکاکی، از جمله جوشکاری اصطکاکی با درایو پیوسته، را برای مواد مختلفی مانند آلومینیوم، فولاد نرم، فولاد ضد زنگ و چدن مورد بحث قرار میدهد. این بررسی بر سازگاری جوشکاری اصطکاکی برای چدن و سایر فلزات تأکید دارد.
- ادامه مطلب
-
"عملیات الکتروفرکشن قطعات گاوآهن"
- یافته های کلیدیاین تحقیق به بررسی استفاده از جوشکاری اصطکاکی الکتریکی برای سختکاری ابزارهای کشاورزی، بهویژه تیغههای گاوآهن، میپردازد. این تحقیق شامل کاربرد جوشکاری قوس الکتریکی برای ایجاد درزهای پیوسته روی الکترودها و تیغههای چدنی است.
- ادامه مطلب
پرسش های متداول (پرسش و پاسخ)
س: بهترین روش برای جوشکاری چدن چیست؟
الف) بهترین روش برای جوشکاری چدن اغلب شامل پیش گرم کردن چدن برای کاهش احتمال ترک خوردگی است. استفاده از میله پرکننده پایه نیکل برای جوشکاری چدن ایده آل است، زیرا استحکام و انعطاف پذیری را فراهم می کند. تکنیک هایی مانند جوشکاری TIG امکان دقت را فراهم می کنند، در حالی که جوشکاری MIG می تواند برای پروژه های بزرگتر سریعتر باشد. ضروری است که اجازه دهید جوش به آرامی خنک شود تا تنش به حداقل برسد. برای عملیات پس از جوشکاری، پین کردن جوش می تواند به کاهش تنش کمک کند. همیشه مطمئن شوید که از میله های جوشکاری صحیح برای نوع خاص چدن استفاده می شود.
س: چه نوع میلههای جوشکاری برای جوشکاری چدن استفاده میشود؟
الف) هنگام انتخاب میلههای جوشکاری برای چدن، الکترودهای نیکل معمولاً به دلیل سازگاری آنها با انواع مختلف چدن، از جمله چدن خاکستری و چدن داکتیل، توصیه میشوند. میلههای نیکل ۵۵ به ویژه مؤثر هستند زیرا فلز جوش قویای را فراهم میکنند که کمتر مستعد ترک خوردن است. علاوه بر این، استفاده از میله چدن میتواند برای تعمیرات قطعات چدنی مفید باشد. بسته به تکنیک جوشکاری، مانند جوشکاری میلهای یا لحیمکاری TIG، انتخاب میلهها ممکن است متفاوت باشد. برای نتایج بهینه، انتخاب میلههایی که با ترکیب چدن مطابقت دارند، بسیار مهم است.
س: چه چیزی جوشکاری چدن را دشوار میکند؟
الف) جوشکاری چدن به دلیل محتوای بالای کربن و ماهیت شکننده آن دشوار تلقی میشود، که در صورت عدم انجام صحیح میتواند منجر به مشکلاتی مانند ترک خوردگی جوش شود. ناحیه تحت تأثیر گرما میتواند به ویژه مشکلساز شود، زیرا خنک شدن سریع میتواند باعث شکستگیهای تنشی شود. علاوه بر این، سرعت خنک شدن جوش باید کنترل شود تا از تاب برداشتن جلوگیری شود. پیش گرم کردن چدن قبل از جوشکاری و اجازه دادن به جوش برای خنک شدن آهسته، مراحل مهمی هستند. درک خواص انواع مختلف چدن، مانند چدن سفید و چدن داکتیل، همچنین میتواند در انتخاب رویکرد مناسب کمک کند.
س: آیا میتوان چدن را به فولاد جوش داد؟
الف) بله، جوشکاری چدن به فولاد امکانپذیر است، اما نیاز به توجه ویژه دارد. نرخهای انبساط حرارتی متفاوت میتواند در طول فرآیند جوشکاری پیچیدگیهایی ایجاد کند و منجر به ترک خوردگی شود. استفاده از میله پرکننده پایه نیکل توصیه میشود، زیرا میتواند تفاوتهای بین مواد را در خود جای دهد. پیش گرم کردن چدن و فولاد به حداقل رساندن شوک حرارتی کمک میکند. عملیات پس از جوشکاری مانند پینینگ نیز میتواند به کاهش تنش در اتصال جوش کمک کند. توجه دقیق به تکنیک جوشکاری برای یک اتصال موفق ضروری است.
س: مزایای استفاده از جوشکاری TIG برای چدن چیست؟
الف) جوشکاری TIG اغلب برای چدن ترجیح داده میشود زیرا سطح بالایی از کنترل بر فرآیند جوشکاری را فراهم میکند. این دقت امکان جوشهای تمیزتر را فراهم میکند، که به ویژه هنگام کار بر روی قطعات چدنی پیچیده اهمیت دارد. جوشکاری TIG همچنین منطقه تحت تأثیر حرارت کمتری ایجاد میکند و خطر اعوجاج و ترک خوردگی را کاهش میدهد. امکان استفاده از پرکننده نیکل خالص، استحکام جوش را افزایش میدهد. علاوه بر این، از آنجایی که جوشکاری TIG پاشش کمتری ایجاد میکند، اغلب منجر به یک سطح نهایی زیباتر میشود. به طور کلی، جوشکاری TIG یک تکنیک موثر برای تعمیرات چدن با کیفیت بالا است.





