
برش فولاد ضد زنگ، حتی توسط متخصصان، کاری چالش برانگیز است: این فولاد قوی، مقاوم در برابر خوردگی و کار با آن دشوار است. چه کارهای صنعتی بزرگ انجام شود و چه کارهای کوچک خانگی، کسب دانش تکنیکهای برش با ابزارهای مناسب برای دستیابی به یک برش تمیز، کارآمد و ایمن بسیار مهم است. این راهنما شما را با روشها و ابزارهای اصلی مورد نیاز برای برش فولاد ضد زنگ آشنا میکند تا بتوانید به راحتی از تجربه و دقت در این فرآیند استفاده کنید. در این مقاله، ما در مورد تمام جنبههای انتخاب ابزار، از ابزارهای دستی گرفته تا برقی، و اقدامات ایمنی مناسب هنگام برش فولاد ضد زنگ بحث خواهیم کرد تا بدانید چگونه آنها را برش دهید، گویی مدتی است که این کار را انجام میدهید. در اینجا یاد بگیرید که کدام روشها متناسب با نیازهای شما هستند و چگونه آنها را به خوبی اجرا کنید.
آشنایی با فولاد ضد زنگ
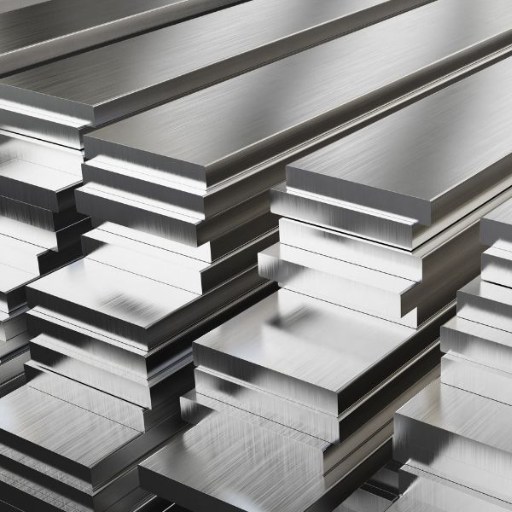
فولاد ضد زنگ آلیاژی فوقالعاده سازگار و محکم است که عمدتاً از آهن، کروم و سایر عناصر ساخته شده است - با ترکیب متفاوت از درجهای به درجه دیگر، معمولاً نیکل یا مولیبدن. آنچه فولاد ضد زنگ را متمایز میکند ، مقاومت آن در برابر خوردگی است که از طریق تشکیل یک لایه نازک اکسید کروم ایجاد میشود که به عنوان مانعی در برابر زنگ زدگی و لکه عمل میکند. فولاد ضد زنگ برای مصارف ساختمانی، تولیدی و خانگی زیادی استفاده میشود و بسته به محیطی که در آن استفاده میشود و عملکرد نهایی، به چندین درجه (مانند 304 یا 316) طبقهبندی میشود. عدم دقت مربوط به فولاد بر روشهای برش، انتخاب ابزارهای مورد استفاده و در نهایت کل موفقیت کار تأثیر میگذارد.
خواص فولاد ضد زنگ
- مقاومت در برابر خوردگی
فولاد ضد زنگ برش خورده در برابر خوردگی مقاوم است و یک لایه نازک از اکسید کروم روی سطح ایجاد میکند که خود ترمیم شونده است. توانایی مقاومت در برابر خوردگی با توجه به درجه متفاوت است، فولادهای ضد زنگ آستنیتی (مانند 304، 316) بهترین مقاومت در برابر خوردگی را در محیطهای تهاجمی مانند قرار گرفتن در معرض دریا یا مواد شیمیایی ارائه میدهند.
- مقاومت و دوام
فولاد ضد زنگ با استحکام مکانیکی خود میتواند در برابر تنشهای زیاد ناشی از نیروهای مکانیکی بدون تغییر شکل مقاومت کند. استحکام کششی آن معمولاً بسته به گرید و عملیات حرارتی اعمال شده بر روی آن، در بازه بین ۵۱۵ مگاپاسکال و بیش از ۱۰۰۰ مگاپاسکال قرار میگیرد.
- مقاومت حرارتی
فولاد ضد زنگ استحکام و مقاومت خود را در برابر اکسیداسیون در دماهای بسیار بالا حفظ میکند. گریدهای 304 و 310 برای سرویسهای مقاوم در برابر حرارت استفاده میشوند، که گرید 310 قادر به سرویسدهی تا دمای 1,150 درجه سانتیگراد (2,102 درجه فارنهایت) است، اگرچه این دما متناوب است.
- چقرمگی در دمای پایین
برخی از انواع فولاد ضد زنگ، به ویژه انواع آستنیتی، تا دماهای بسیار پایین، شکلپذیر و چقرمه باقی میمانند. بنابراین، آنها برای کاربردهای برودتی مناسب هستند.
- امر عملی
میتوان آن را از طریق نورد، خم شدن، جوشکاری و ماشینکاری شکل داد. نکته قابل توجه این است که گرید 304 و انواع نزدیک به آن احتمالاً بهترین گرید برای شکلدهی و جوشکاری هستند.
- بهداشت
سطح صاف و غیر متخلخل فولاد ضد زنگ مانع از تجمع آلودگی و باکتریها میشود و از این رو مادهای مناسب در صنایع فرآوری مواد غذایی، مراقبتهای بهداشتی و دارویی محسوب میشود.
انواع فولاد ضد زنگ
|
نوع |
خصوصیات کلیدی |
برنامه های رایج |
|---|---|---|
|
آستینیتیک |
مقاومت بالا در برابر خوردگی، غیر مغناطیسی |
لوازم آشپزخانه، ساخت و ساز، مخازن لبنیات |
|
فریتیک |
مغناطیسی، مقاومت در برابر خوردگی متوسط |
قطعات خودرو، تجهیزات صنعتی |
|
مارتنزیتی |
استحکام بالا، مقاومت در برابر خوردگی متوسط |
کارد و چنگال، ابزار جراحی، پرههای توربین |
|
دوتایی |
ترکیبی از ویژگیهای آستنیتی و فریتی |
کارخانههای شیمیایی، خطوط لوله، کشتیسازی |
|
بارش-سخت شدن |
استحکام بالا، مقاوم در برابر خوردگی |
هوافضا، کاربردهای هستهای، اتصالات صنعتی |
کاربردهای فولاد ضد زنگ
- ساخت و ساز و معماری
برای اجزای سازهای، روکش فلزی و سقفسازی که در آنها بر دوام و ظرافت تأکید میشود، فولاد ضد زنگ در کاربردهای ساختمانی به کار میرود. به دلیل مقاومت عالی در برابر شرایط محیطی و زمانبر بودن تعمیر و نگهداری، از آن برای ساخت پلها، بناهای تاریخی و ساختمانهای بلند استفاده میشود. گفته میشود حدود 20٪ از فولاد ضد زنگ تولید شده در صنایع ساختمانسازی و ساخت و ساز مورد استفاده قرار میگیرد.
- صنعت خودرو
فولاد ضد زنگ به دلیل مقاومت در برابر حرارت شدید و خوردگی، عمدتاً در اگزوز خودروها، مبدلهای کاتالیزوری و تزئینات تزئینی استفاده میشود. بنابراین، گریدهای پیشرفتهای مانند فولادهای ضد زنگ دوپلکس در اجزای ساختاری خودروهای برقی نیز به کار میروند تا ایمنی و بهرهوری وزن را افزایش دهند. بخش خودرو حدود 10٪ از فولاد ضد زنگ جهان را مصرف میکند.
- مراقبت های بهداشتی و تجهیزات پزشکی
فولاد ضد زنگ با سطح بیاثر و سهولت در استریلیزاسیون، برای ابزار، وسایل جراحی و دستگاههای قابل کاشت در حوزه پزشکی ایدهآل است. این فولاد همچنین در مبلمان بیمارستانی، اسکنرهای MRI و پیچهای قابل کاشت استفاده میشود. فولادهای ضد زنگ رسوب سخت شونده، به ویژه به دلیل خواص ترکیبی استحکام و زیست سازگاری بسیار مورد توجه هستند.
- فرآوری مواد غذایی و آشامیدنی
فولاد ضد زنگ، همراه با ویژگیهای بهداشتی و مقاومت در برابر مواد اسیدی و قلیایی محصولات غذایی، در مخازن لبنیات، تجهیزات دم کردن آبجو و آشپزخانههای صنعتی استفاده میشود. سطح صاف آن از رشد باکتری جلوگیری میکند و تمیز کردن آن را آسانتر میکند. حدود ۳۵٪ از مصرف فولاد ضد زنگ به این صنعت اختصاص دارد.
- صنایع شیمیایی و پتروشیمی
صنایع شیمیایی از فولاد ضد زنگ دوپلکس در ساخت مخازن، مخازن تحت فشار و خطوط لوله استفاده میکنند. مقاومت آن در برابر کلریدها و محیطهای اسیدی، مزیت اصلی آن در کاربردهای شیمیایی تهاجمی است. تولید کود، سود سوزآور و تأسیسات فرآوری هیدروکربن، بازیگران اصلی این صنعت هستند.
- انرژی و تولید برق
ابزارهای برش فولاد ضد زنگ
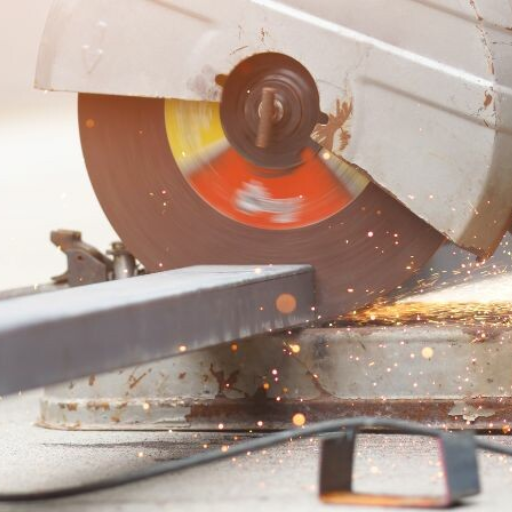
- چرخ زاویه دار
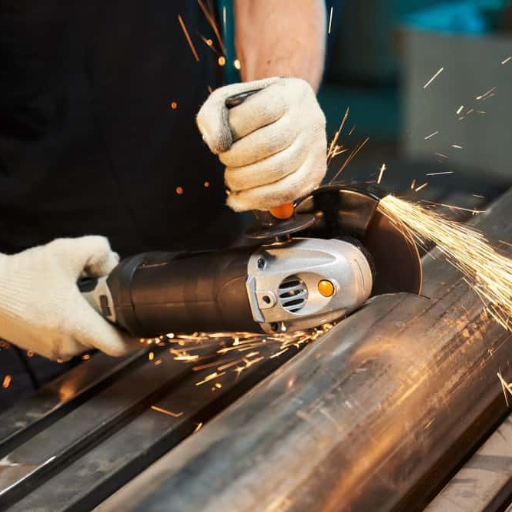
سنگ زنی زاویه ای مجهز به دیسک های ساینده درجه یک، می تواند یک برش دهنده همه کاره و قدرتمند ورق ها یا میله های استیل ضد زنگ باشد.
- برش پلاسما
برای سرعت و دقت، برشدهندههای پلاسما شگفتیهایی را در طراحی الگوهای پیچیده یا مقاطع ضخیم از فولاد ضد زنگ انجام میدهند.
- اره های مدور با تیغه های کاربید
ارههای نواری با استفاده از تیغههای نوک کاربیدی که مخصوص فولاد ضد زنگ ساخته شدهاند، نتایج برش دقیقی ارائه میدهند.
- اره های باند
ارههای نواری مجهز به نوارهای دوفلزی، برش قطعات را به صورت دقیق انجام میدهند و برای اشکال پیچیده و قطعات کار بزرگ مناسب هستند.
- برش های لیزری
مرور کلی ابزارهای برش
ماهیت فولاد ضد زنگ، ابزارهایی را که آن را برش میدهند، تعیین میکند، بنابراین ما باید قبل از عملیات برش، عوامل مختلفی را تعیین کنیم تا به دقت و حداکثر کارایی دست یابیم. سختی و ضخامت قطعه کار مورد برش تا حد زیادی بر انتخاب ابزار تأثیر میگذارد، زیرا انواع سختتر فولاد ضد زنگ معمولاً به ابزارهای قویتری مانند تیغههای کاربیدی یا دو فلزی نیاز دارند که میتوانند در برابر سایش بیشتری مقاومت کنند. اتلاف گرما از ناحیه برش همیشه یک مسئله است. فولاد ضد زنگ، با رسانایی حرارتی پایین خود، در صورت عدم وجود روش خنککننده مناسب یا تنظیم ابزار، امکان تولید گرما را فراهم میکند و باعث ایجاد اعوجاج میشود.
برای اطمینان از خروجی برش بالا، سرعت و نرخ پیشروی عامل مهمی برای کار مورد نظر هستند. به عنوان مثال، سرعتهای پایین معمولاً اجازه گرم شدن بیش از حد ابزار یا اعمال تنشهای غیرضروری بر روی ماده را نمیدهند، در حالی که میتوان از تنظیمات سرعت بالا برای افزایش سطح تولید، به ویژه هنگامی که از ابزارهای پیشرفتهای مانند برش لیزری استفاده میشود، استفاده کرد. استفاده از یک سیال برش یا روانکننده خوب نیز برای کاهش اصطکاک و برش آسانتر مورد نیاز است. برای کارهای هنری یا انواع پروژههایی که نیاز به مسدود کردن پلیسهها از افزایش ابزار دارند، باز کردن بستهبندی چنین ابزارهایی، زمان پس از عملیات را کاهش میدهد و در عین حال مواد را سالم نگه میدارد. این موارد با تنظیمات جزئی فرآیند، انتخاب ابزار را خنثی میکنند تا دقت و همچنین اثربخشی ابزارهای انتخاب شده در حین کار با فولاد ضد زنگ تضمین شود.
انتخاب ابزار مناسب برای ضخامتهای مختلف
هنگام انتخاب ابزار برای کار با فولاد ضد زنگ با ضخامتهای مختلف، باید چند عامل مهم را در نظر گرفت تا عملکرد بهینه ابزار حاصل شود و یکپارچگی مواد حفظ شود. برای ورقهای نازک، ارههای دندانه ریز یا تیغههای فولادی تندبر (HSS) با فاصله دندانههای نزدیک پیشنهاد میشوند. این تیغهها لبههای تمیز را حفظ میکنند و فقط کمی خطر اعوجاج یا پارگی دارند.
برای فولاد ضد زنگ با ضخامت متوسط، تیغههای نوک کاربیدی یا برشدهندههای پلاسما، تعادل خوبی بین سرعت و دقت ارائه میدهند و آنها را برای برشهای دقیق با حداقل سایش در تجهیزات مناسب میکنند. کنترلهای سرعت متغیر برای دستگاههای برش نیز میتوانند برای تغییر سرعت با ضخامت ماده برای دقت بیشتر تنظیم شوند.
ابزارهای سنگین مانند برشدهندههای پلاسمای صنعتی، با جریان آب و توان مناسب، یا سیستمهای برش لیزری با فرکانس بالا، برای نفوذ عمیق هنگام کار با صفحات ضخیم فولاد ضد زنگ ترجیح داده میشوند. این امر تضمین میکند که عملیات با مقاومتهای حرارتی متعدد و توان کافی انجام میشود تا نتایج خوبی در سختترین کاربردها حاصل شود. استفاده از سیستمهای خنککننده و/یا روانکاری مناسب، به ویژه در هنگام برش، برای به حداقل رساندن گرما و جلوگیری از تاب برداشتن ماده یا تخریب ابزار برش، روش خوبی است.
استفاده از ابزارهای برقی در مقابل ابزارهای دستی
|
پارامتر |
ابزار قدرت |
ابزارهای دستی |
|---|---|---|
|
بهره وری |
بالا، موجب صرفه جویی در زمان و تلاش می شود |
پایینتر، نیاز به کار فیزیکی بیشتری دارد |
|
دقت |
دقت بالا و ثابت |
بستگی به مهارت کاربر دارد |
|
قابلیت حمل |
محدود به وابستگی به منبع تغذیه |
بسیار قابل حمل |
|
تعمیر و نگهداری |
نیاز به نگهداری و مراقبت مکرر دارد |
نیازهای نگهداری کم |
|
هزینه |
سرمایه گذاری اولیه بالاتر |
به طور کلی هزینه اولیه کمتر است |
|
نیاز به مهارت |
نیاز به آموزش برای استفاده پیشرفته |
مهارتهای پایه معمولاً کافی هستند |
|
همه کاره بودن |
مناسب برای کارهای تخصصی و پیچیده |
ایدهآل برای کارهای ساده |
|
مصرف انرژی |
نیاز به برق یا سوخت |
بدون نیاز به انرژی خارجی |
|
ایمنی |
حمل و نقل صحیح برای جلوگیری از آسیب دیدگی ضروری است |
خطرات ایمنی کمتری دارد اما میتواند از نظر جسمی فشار بیاورد |
|
سرعت عملیاتی |
سریع و کارآمد |
تلاش دستی آهستهتر و کنترلشده |
تکنیکهای برش فولاد ضد زنگ
- برش لیزری
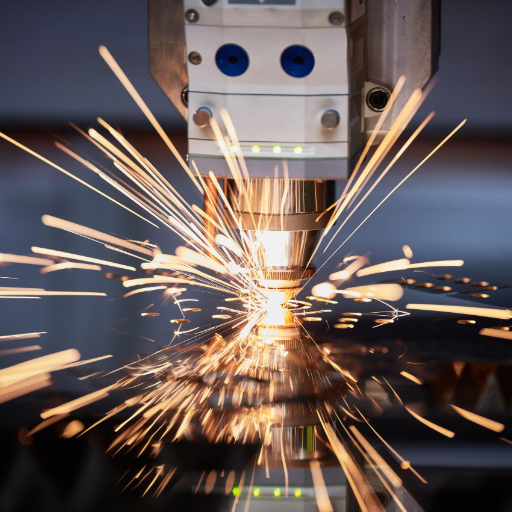
برش لیزری میتواند اشکال را با دقت بسیار بالایی برش دهد و برای همه اشکال پیچیده ایدهآل است. این روش برای ورقهای نازک و با ضخامت متوسط از جنس استیل ضد زنگ بهترین گزینه است و لبهای صاف و بدون پلیسه ایجاد میکند.
- برش پلاسما
برش پلاسما انتخابی برای صفحات فولادی ضد زنگ ضخیمتر است که نیاز به سرعت کار دارند. با این حال، این روش معمولاً لبههای ناهمواری را به جا میگذارد که نیاز به پرداخت نهایی دارند.
- برش واترجت
جت آب جریانی پرفشار از آب مخلوط با مواد ساینده است. این جت آب دقت بسیار بالایی ایجاد میکند و هرگز ماده را گرم نمیکند، بنابراین هیچ اعوجاجی ایجاد نمیشود.
- برش مکانیکی
نحوه برش ورق های نازک فولاد ضد زنگ
- برش لیزری
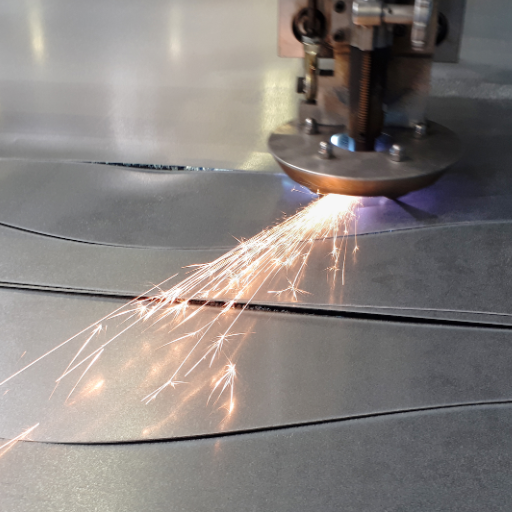
برش لیزری در واقع یکی از مناسبترین روشها برای این ماده است. استفاده از لیزرهای مدرن CO2 یا فیبر، دقت فوقالعادهای را فراهم میکند، به خصوص برای طرحهای پیچیده یا تلرانسهای دقیق. ورقهای نازک فولاد ضد زنگ به طور کامل به برش لیزری واکنش نشان میدهند، زیرا هرچه منطقه تحت تأثیر حرارت کوچکتر باشد، اعوجاج ایجاد شده کمتر است. استفاده از گاز نیتروژن با نتایج عالی برای تمیز و عاری از اکسید نگه داشتن لبه، محبوب است.
- برش واترجت
برش واترجت هنوز هم بهترین روش برای برش فولاد ضد زنگ نازک محسوب میشود، زیرا خطرات ناشی از اعوجاج حرارتی را به همراه ندارد. با افزودن مواد ساینده در جریان واترجت، قدرت برش افزایش مییابد و حتی پیچیدهترین الگوها نیز سطحی صاف و یکدست ایجاد میکنند. این روش به ویژه در مواردی که دقت زیادی مورد نیاز است و باید یکپارچگی ماده حفظ شود، مفید است.
- برش پلاسما
به طور کلی، برشدهندههای پلاسما در درجه اول برای برش فلزات ضخیمتر کار میکنند. از این رو با دقت کافی و تنظیم دقیق، میتوان از این برشدهندههای پلاسما برای فولاد ضد زنگ نازک استفاده کرد. ورقهای نازک برای کاهش ورودی گرما به تنظیمات آمپراژ پایین نیاز دارند. برشدهندههای پلاسما با کیفیت بالا و مواد مصرفی با برش دقیق، برای اطمینان از زبری سطح بسیار کم در حین برش مفید هستند.
- چاقو
- ابزارهای دستی
قیچیهای قلعچین یا قیچیهای برش فلز میتوانند برای پروژههای کوچکتر استفاده شوند. این قیچیها برای برشهای فولاد ضد زنگ با ضخامت کمتر مناسب هستند و به حداقل مونتاژ نیاز دارند. دقت کار به توانایی اپراتور بستگی دارد و گاهی اوقات حتی پس از برش، ممکن است لازم باشد که برآمدگیها را به صورت دستی از لبهها جدا کنید.
- ابزارهای چرخشی یا درملها
ابزارهای چرخشی برای برش یا شکلدهی مقاطع کوچکتر با متههای چرخشی برش فلز، تنوع زیادی دارند. اگرچه این روشها کندتر هستند، اما هنگام انجام جزئیات ظریفتر و همچنین اصلاحات سفارشی ضروری میشوند.
تکنیکهای برش فولاد ضد زنگ ضخیم
- برش پلاسما
برشدهندههای پلاسما هنگام کار با ضخامتهای ضخیمتر فولاد ضد زنگ بهترین عملکرد را دارند. دلیل این امر این است که یک قوس رسانای الکتریکی پلاسما ایجاد میشود که تقریباً بلافاصله مواد را ذوب و برش میدهد. آنها برشهای تمیزی ایجاد میکنند و عملاً هیچ ناحیه تحت تأثیر گرما ندارند، که آن را به روشی ترجیحی برای کار با فولادهای ضد زنگ در مقیاس صنعتی تبدیل میکند. در واقع، یک برشدهنده پلاسما با آمپراژ بالاتر میتواند با ضخامتهای بسیار ضخیمتر، گاهی اوقات حتی بیش از ۱ اینچ (۲۵.۴ میلیمتر) کار کند.
- برش جت آب
برش جت آب به تولید جریان شدید آب، مخلوط با مواد ساینده، اشاره دارد که فلزات را با دقت بسیار زیاد برش میدهد و لبههایی صاف و بدون ایجاد گرما ایجاد میکند، گرمایی که میتواند یکپارچگی ساختاری فولاد را به خطر بیندازد. این نوع پردازش هنگام کار با فولاد ضد زنگ ضخیم مزیت بیشتری دارد زیرا از اعوجاج حرارتی جلوگیری میکند - که برای کاربردهای مهندسی دقیق بسیار مهم است.
- برش با سوخت اکسیژنی با افزودنیهای ویژه
برش با سوخت اکسیژن برای فولاد ضد زنگ، به طور کلی، مناسب نیست، در درجه اول به دلیل لایه اکسید کروم روی فولاد ضد زنگ. با این حال، افزودن افزودنیهای پودر آهن میتواند عمل برش را ممکن سازد. این نوع برش برای فولاد ضد زنگ ضخیم کمهزینهتر است، اما باید اپراتورهای ماهری داشته باشد و معمولاً دقت کمتری نسبت به برش پلاسما یا جت آب دارد.
- برش لیزری با وات بالاتر
سیستمهای برش لیزری بسیار پیشرفته و با وات بالا، فولاد ضد زنگ ضخیم را با دقت بالایی برش میدهند. این روش که یک فرآیند ذوب و تبخیر است، لبههای تمیز و دقیقی را به جا میگذارد، اما در مقایسه با برش پلاسما یا جت آب، اغلب فقط ضخامت کمتری دارد. همچنین، این روش به یک محیط کاری کاملاً کنترلشده نیاز دارد.
- اره مکانیکی
استفاده از اره در مقابل فرز برای برش فولاد ضد زنگ
|
ضوابط |
اره |
چرخ |
|---|---|---|
|
سرعت برش |
متوسط، وابسته به نوع تیغه |
سریع، کارآمد برای برشهای سریع |
|
دقت |
بلند با تیغه مناسب |
متوسط، ممکن است نیاز به تثبیت بیشتر داشته باشد |
|
ضخامت مواد |
برای فولاد ضد زنگ ضخیم موثر است |
برای مواد متوسط تا نازک مناسب است |
|
پایان لبه |
برشهای تمیز با پلیسه کمتر |
لبههای ناهموار و پلیسهها ممکن است نیاز به برداشتن داشته باشند |
|
پوشیدن ابزار |
تیغهها با استفاده صحیح، عمر طولانیتری دارند |
دیسکها سریعتر ساییده میشوند و نیاز به تعویض دارند |
|
انعطاف پذیری |
محدود به برشهای مستقیم یا زاویه ثابت |
بسیار انعطافپذیر، مناسب برای خطوط منحنی |
|
سطح صدا |
در مقایسه با آسیابها، ارزانتر است |
پر سر و صدا، ممکن است نیاز به محافظت از شنوایی داشته باشد |
|
گرد و غبار و جرقه |
حداقل گرد و غبار، بدون جرقه |
هم گرد و غبار و هم جرقه تولید میکند |
|
نیاز به مهارت |
مهارت متوسط برای برش دقیق |
متوسط تا زیاد برای عملکرد کنترلشده |
|
قابلیت حمل |
قابلیت حمل کمتر، اغلب نیاز به راهاندازی پایدار دارد |
قابلیت حمل آسان و عملکرد دستی |
اقدامات ایمنی هنگام برش فولاد ضد زنگ
- تجهیزات حفاظت فردی (PPE) مناسب بپوشید: همیشه عینک ایمنی خود را بزنید تا از جرقهها و ذرات معلق در هوا جلوگیری شود. استفاده از دستکش، بسته به ابزاری که استفاده میکنید، دستان شما را از گرما و همچنین از صدای بلند محافظت میکند.
- اطمینان از تهویه مناسب: فرآیند برش فولاد ضد زنگ ذرات ریز گرد و غبار تولید میکند. در صورت امکان، از سیستمی که دارای مکش گرد و غبار است برای برش استفاده کنید یا از تهویه مناسب محیط برای به حداقل رساندن استنشاق گرد و غبار اطمینان حاصل کنید.
- مواد را ایمن کنید: فولاد ضد زنگ را با استفاده از گیرهها ثابت کنید تا از حرکت آن هنگام برش جلوگیری شود؛ این کار عملیات دقیق و ایمن را تضمین میکند.
- بررسی و نگهداری ابزارها: ابزارها را از نظر هرگونه ساییدگی بررسی کنید و همیشه مطمئن شوید که در شرایط کاری خوبی هستند. از ابزارهای آسیب دیده یا کند استفاده نکنید تا خطر حوادث به حداقل برسد.
- اجتناب از گرمای بیش از حد: برش فولاد ضد زنگ گرمای اضافی تولید میکند که میتواند به ماده یا ابزار آسیب برساند. از یک روش خنککننده برای خنک کردن فعالیتهای برش استفاده کنید یا به صورت دورهای برش را متوقف کنید و در صورت لزوم از مایعات برش استفاده کنید.
- به دستورالعمل های سازنده پایبند باشید: برای بهترین نتیجه و ایمنی، دستورالعملهای استفاده و عملکرد ایمن ارائه شده توسط سازنده را دنبال کنید.
تجهیزات حفاظت شخصی (PPE)
استفاده صحیح از تجهیزات حفاظت فردی (PPE) واقعاً برای ایمنی و رعایت استانداردهای شغلی توسط کارگران هنگام برش فولاد ضد زنگ حیاتی است. برخی از تجهیزات حفاظت فردی مهم شامل موارد زیر است:
- عینک یا عینک ایمنی: از آسیب دیدن چشمها در اثر برخورد خردههای فلز، جرقهها و خردههای فلز در حین عملیات برش با لنز جلوگیری کنید. باید از عینکهای مقاوم در برابر ضربه مورد تایید ANSI استفاده کنید.
- دستکش های محافظ: دستکشهای مقاوم در برابر حرارت، توانایی محافظت از دست در برابر سوختگیهای حرارتی ایجاد شده در فرآیند برش را دارند. دستکشهای مقاوم در برابر برش، سطح ایمنی بیشتری را در هنگام کار با لبههای تیز ارائه میدهند.
- محافظت از شنوایی: شدت صدای تولید شده توسط این ابزار برقی هنگام برش فولاد ضد زنگ، بالای ۸۵ دسیبل است که ممکن است به گوش آسیب برساند. اپراتورها باید از گوشگیر یا محافظ گوش با استاندارد صنعتی استفاده کنند.
- حفاظت تنفسی: فرآیندهای برش مانند سنگ زنی یا جوشکاری میتوانند ذرات و گازهای مضر را آزاد کنند. ماسک تنفسی انتخاب شده باید دارای فیلتر مناسبی مانند N95 یا P100 باشد تا فرد را از خطرات استنشاقی محافظت کند.
- لباس مقاوم در برابر شعله: جرقههای حاصل از برش فولاد ضد زنگ، هر ماده قابل اشتعالی را مشتعل میکند. بنابراین، لباسهای سرهمی مقاوم در برابر شعله یا لباسهای آستین بلند، خطر چنین سوختگیها و جراحاتی را تا حد زیادی کاهش میدهند.
- چکمه ایمنی پنجه فولادی: محافظت از پاها در برابر افتادن اشیا روی آنها، به خصوص در مناطقی که مواد یا ابزارهای سنگین وجود دارد.
در صورت استفاده صحیح، تجهیزات حفاظت فردی (PPE) خطر هرگونه آسیب یا حادثه در محل کار را کاهش میدهند و همچنین استانداردهای نظارتی را برای ارتقاء بیشتر شرایط کاری کارآمد و ایمن برآورده میکنند.
شیوه های ایمن حمل و نقل
اساس کار ایمن در محل کار، مستلزم جابجایی مناسب مواد فولادی ضد زنگ یا ابزارهای سنگین است. به طور کلی، مواد باید همیشه به طور ایمن و منظم چیده شوند تا از هرگونه جابجایی یا سقوط تصادفی جلوگیری شود، که هر دو ممکن است باعث آسیب یا آسیب به تجهیزات شوند. در مواردی که کارگران اجسام سنگین را بلند میکنند، باید از تکنیکهای مناسب بلند کردن استفاده شود؛ خم شدن از زانوها و استفاده از پاها برای حمل بار، به جای استفاده از کمر که فقط خطر آسیبهای اسکلتی-عضلانی را تشدید میکند.
نکات تخصصی برای برش فولاد ضد زنگ
- از ابزارهای مناسب استفاده کنید
ابزارهای برشی را انتخاب کنید که مخصوص برش فولاد طراحی شدهاند، مانند برش پلاسما، سنگ فرز با صفحه برش و تیغه اره نواری مخصوص فولاد ضد زنگ. چنین ابزارهایی طوری طراحی شدهاند که بتوانند فولاد را برش دهند.
- از خنک کننده مناسب اطمینان حاصل کنید
با استفاده از روانکنندههای خنککننده، یا گاهی اوقات با اسپری آب، میخواهیم در حین برش، یک محیط «خنک» ایجاد کنیم، به این امید که از تاب برداشتن ماده یا آسیب به ابزار جلوگیری شود.
- مواد را ایمن کنید
فولاد ضد زنگ را خیلی محکم به ایستگاه کاری ببندید، لرزشها را پایین نگه دارید و از فرسایش دقت یا سایش ابزار جلوگیری کنید.
- با سرعت صحیح کار کنید
ابزارها را با سرعت ذکر شده در دفترچه راهنما یا بروشور استفاده کنید. این نکته به ایجاد دمای پایینتر برای برش بهتر کمک میکند. هرگز فشار زیادی به ابزار وارد نکنید زیرا به مواد و ابزار آسیب میرساند.
- حفظ تیزی تیغه
از تیغهها یا لبههای برنده تیز استفاده کنید و تیغههای کند را جایگزین کنید. ابزارهای کند باعث ایجاد اصطکاک، گرمای بیش از حد و دقت کمتر میشوند.
- از پروتکل های ایمنی پیروی کنید
عینک ایمنی و دستکش به همراه محافظ شنوایی قابل استفاده هستند. تعدادی از خطرات، مانند پرتاب خرده چوب یا لبههای تیز، ممکن است در فرآیند برش فولاد ضد زنگ ایجاد شود، بنابراین استفاده از تجهیزات ایمنی خوب بسیار مهم است.
اجتناب از اشتباهات رایج
- نادیده گرفتن سازگاری مواد
ابزارهایی که برای مواد خاص درجهبندی شدهاند، یا به سختی کار میکنند یا کاملاً از کار روی سطوح ناسازگار امتناع میکنند. تیغههایی که درجهبندی فولاد ضد زنگ ندارند، ممکن است برش ناهمواری ایجاد کنند و ابزار را زودتر از موعد فرسوده کنند. همیشه بررسی کنید که ابزار برای چه چیزی درجهبندی شده است و از سازگاری آن مطمئن شوید.
- اعمال نیروی بیش از حد
افزایش نیرو ممکن است منجر به تغییر شکل ماده در حال آبکاری، سایش زودرس ابزار برش یا حتی تخریب کامل دستگاه برش شود. هنر برش دقیق در استفاده از ابزارهای تیز، تنظیمات صحیح و سرعت پیشروی ثابت نهفته است - درست برعکس نیروی بیرحمانه.
- نادیده گرفتن خنکسازی و روانکاری
فرآیندهای برش با اصطکاک بالا گرمای زیادی تولید میکنند که دقت را در حین برش کاهش میدهد و ممکن است باعث تاب برداشتن ماده یا آسیب به تیغه شود. برای حفظ دمای ایدهآل و افزایش طول عمر ابزار، باید از سیستمهای خنککننده یا سیالات برش در کاربردهای آنها استفاده شود.
- نادیده گرفتن تعمیر و نگهداری تجهیزات
نگهداری ضعیف ابزار یا ماشینآلات منجر به عدم دقت در عملکرد، نقص عملکرد و هشدار به فرد در مورد شرایط خطرناک میشود. در حین بازرسی، علائم سایش را تشخیص دهید، در صورت لزوم تعمیر و نگهداری را انجام دهید و کالیبراسیون مناسب تجهیزات برش را تأیید کنید.
- رد کردن کاتهای آزمایشی
بدون انجام برشهای آزمایشی روی مواد ضایعاتی، ممکن است خطاهایی رخ دهد که کل قطعه کار را خراب کند. یک برش آزمایشی سریع امکان تنظیم تنظیمات ابزار، سرعت تیغه یا تکنیک را قبل از برش نهایی روی ماده اصلی فراهم میکند.
نگهداری ابزارهای برش
منابع مرجع
۳. فرآیند برش فولاد ضد زنگ با جت آب ساینده
- یافته های کلیدیاین مطالعه اثرات سرعت برش بر زبری سطح در برش جت آب ساینده از فولاد ضد زنگ را مورد تجزیه و تحلیل قرار داد. مشخص شد که سرعت برش پایینتر، کیفیت سطح را به ویژه در مناطق پایینتر برش بهبود میبخشد. از شاخص قابلیت فرآیند (PCI) برای ارزیابی کیفیت برش استفاده شد.
۲. مصرف انرژی در تراشکاری فولاد ضد زنگ سخت شده
- یافته های کلیدیاین مطالعه پیشنهاد کرد که از نیروی برش حاصل برای محاسبه مصرف انرژی در طول تراشکاری فولاد ضد زنگ سخت شده استفاده شود. این مطالعه نشان داد که سرعت برش و پیشروی بالاتر، مصرف انرژی را کاهش میدهد و در عین حال زبری سطح و سایش ابزار را پایین نگه میدارد.
۳. نیروهای رانش در حفاری فولاد ضد زنگ AISI 316
- یافته های کلیدیمتههای تحت عملیات برودتی در مقایسه با متههای تحت عملیات مرسوم، نیروهای رانش را به طور قابل توجهی کاهش دادند. شبکههای عصبی مصنوعی (ANN) و مدلهای رگرسیون، نیروهای رانش را بر اساس پارامترهای برش به طور دقیق پیشبینی کردند.
پرسش های متداول (پرسش و پاسخ)
س: چه ابزارهایی برای برش فولاد ضد زنگ بهترین هستند؟
الف) وقتی صحبت از برش فولاد ضد زنگ میشود، ابزار مناسب ضروری است. اره گرد مجهز به تیغه برش فلز برای برشهای مستقیم، به خصوص در ورقهای فلزی، ایدهآل است. برای ورقهای نازکتر فولاد ضد زنگ، تیغه اره الماس یا دیسک برش میتواند بسیار مؤثر باشد. اگر لولهها یا میلههای فولاد ضد زنگ را برش میدهید، اره نواری یا اره فارسیبر طراحی شده برای فولاد ضد زنگ میتواند به خوبی کار کند. علاوه بر این، استفاده از روغن برش میتواند به روانکاری تیغه و اطمینان از برش تمیز کمک کند و از آسیب به مواد جلوگیری کند.
س: چگونه میتوانم ورقهای نازک فولاد ضد زنگ را برش دهم؟
الف) برش ورقهای نازک فولاد ضد زنگ را میتوان با استفاده از چندین روش به طور مؤثر انجام داد. اره گرد پرسرعت با تیغه دندانه ریز یکی از راههای برش سریع و دقیق فولاد ضد زنگ نازک است. به عنوان یک جایگزین، استفاده از یک فرز دستی با دیسک برش مناسب میتواند به نتایج مشابهی دست یابد. برای اطمینان از یک خط برش مستقیم، حفظ ثبات دست مهم است. اگر به دنبال یک رویکرد دستیتر هستید، میتوان از قیچیهای فلزی نیز برای فولاد ضد زنگ نازکتر استفاده کرد، اما این روش ممکن است به تلاش بیشتری نیاز داشته باشد.
س: تکنیکهای برش فولاد ضد زنگ چیست؟
الف) بسته به ضخامت و دقت مورد نظر، تکنیکهای برش مختلفی برای فولاد ضد زنگ وجود دارد. برای فولاد ضد زنگ ضخیمتر، استفاده از برش پلاسما یا برش لیزری توصیه میشود زیرا میتوانند بدون آسیب رساندن به مواد، برش ایجاد کنند. برای ورقهای فلزی، اره رومیزی با تیغهای که مخصوص برش فلز طراحی شده است، میتواند برشهای تمیزی را ارائه دهد. هنگام کار با میلههای فولادی ضد زنگ، اره نواری یک انتخاب محبوب است. همیشه مطمئن شوید که از تیغه و تکنیکهای مناسب برای جلوگیری از هرگونه افزایش گرما که میتواند بر یکپارچگی فولاد تأثیر بگذارد، استفاده میکنید.
س: آیا میتوانم از سنگ فرز برای برش فولاد ضد زنگ استفاده کنم؟
الف) بله، میتوان از سنگ فرز زاویهای به طور مؤثر برای برش فولاد ضد زنگ استفاده کرد، به خصوص برای پروژههای کوچک یا قطعاتی از فولاد ضد زنگ که برش آنها با ارههای سنتی دشوار است. برای دستیابی به بهترین نتایج، استفاده از دیسک برشی که برای فولاد ضد زنگ طراحی شده است، بسیار مهم است. این ابزار میتواند به سرعت ضخامتهای مختلف فولاد ضد زنگ را، چه به صورت ورق و چه به صورت میله، برش دهد. با این حال، باید احتیاط کرد تا از گرم شدن بیش از حد مواد جلوگیری شود، که میتواند منجر به تاب برداشتن یا آسیب شود.
س: بهترین روشها هنگام برش فولاد ضد زنگ چیست؟
الف) برای دستیابی به بهترین نتیجه هنگام برش فولاد ضد زنگ، چندین روش برتر را دنبال کنید. همیشه مطمئن شوید که از تیغه یا دیسک مناسب برای برش فولاد ضد زنگ استفاده میکنید، زیرا این کار سایش و پارگی را به حداقل میرساند. توصیه میشود از روغن برش برای روانکاری تیغه و خنک نگه داشتن خط برش استفاده کنید. برای حفظ دقت، به خصوص هنگام برش قطعات بلندتر از فولاد ضد زنگ، ثابت نگه داشتن دست و اندازهگیری دقیق ضروری است. علاوه بر این، استفاده از گیره برای محکم کردن مواد میتواند از حرکت جلوگیری کرده و برشی تمیز را تضمین کند.





